2026-09-15 20:32:43 分类:材料工艺
去年东莞一家汽配厂出的事,我过去救场。一批出口的铝合金转向节,全尺寸检验合格,硬度探伤全过,装车三个月断了17根。老板蹲在工厂门口抽烟,说所有指标都卡了,怎么就出问题了。最后查到根儿上——表面粗糙度。
Ra值及格,产品照样死
图纸要求Ra≤0.8,抽检100件,全卡在0.72到0.79之间,比要求还准。谁看了不说合格?实测疲劳强度,比设计值低了快40%。
问题出在哪?工人为了赶产能,把磨削的走刀方向改了。原来要求走刀垂直于转向节的受力轴线,改成顺着走,效率提了30%,测Ra一点没变——反正就是平均偏差,走刀方向改了不影响平均高度啊。但受力的时候,所有的表面纹路都是应力集中点,顺着拉,一拉就裂。
就这么点事儿,赔了三百多万的订单。
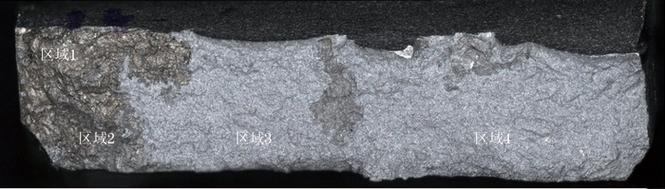 铝合金转向节断裂断面粗糙度检测图
很多人觉得粗糙度不就是表面光不光吗?光了就行,对吧?说白了,这就是半懂不懂的害人之处。你以为Ra就是全部,其实你连粗糙度测的是什么都没搞懂。
同一个Ra值,性能能差出三倍
前年给一家不锈钢阀门厂做工艺优化,同样要求Ra≤1.6,一批是粗磨后精抛,一批是细砂轮直接磨,测出来Ra全是1.5-1.6,盐雾试验结果差了一倍还多。
精抛的缓峰,420小时才出锈点,细砂轮磨的尖峰,180小时就锈穿了。为什么?Ra只算平均偏差,不管你峰是尖还是圆,谷是深还是浅。1μm的Ra,尖峰的顶端曲率半径能到0.2μm,缓峰能做到2μm以上,腐蚀全往尖上堆,应力也全往尖上聚,不坏才怪。
说实话,现在百分之八十的工厂工艺员,只会看检测报告上的那一个Ra数,连轮廓仪的取样长度怎么选都搞不清楚。我碰到过一家厂,要求Ra≤1.6,仪器默认取样长度用了0.8mm,测出来全合格,换了标准要求的2.5mm取样长度,一半都超了。这不是蒙事儿吗?
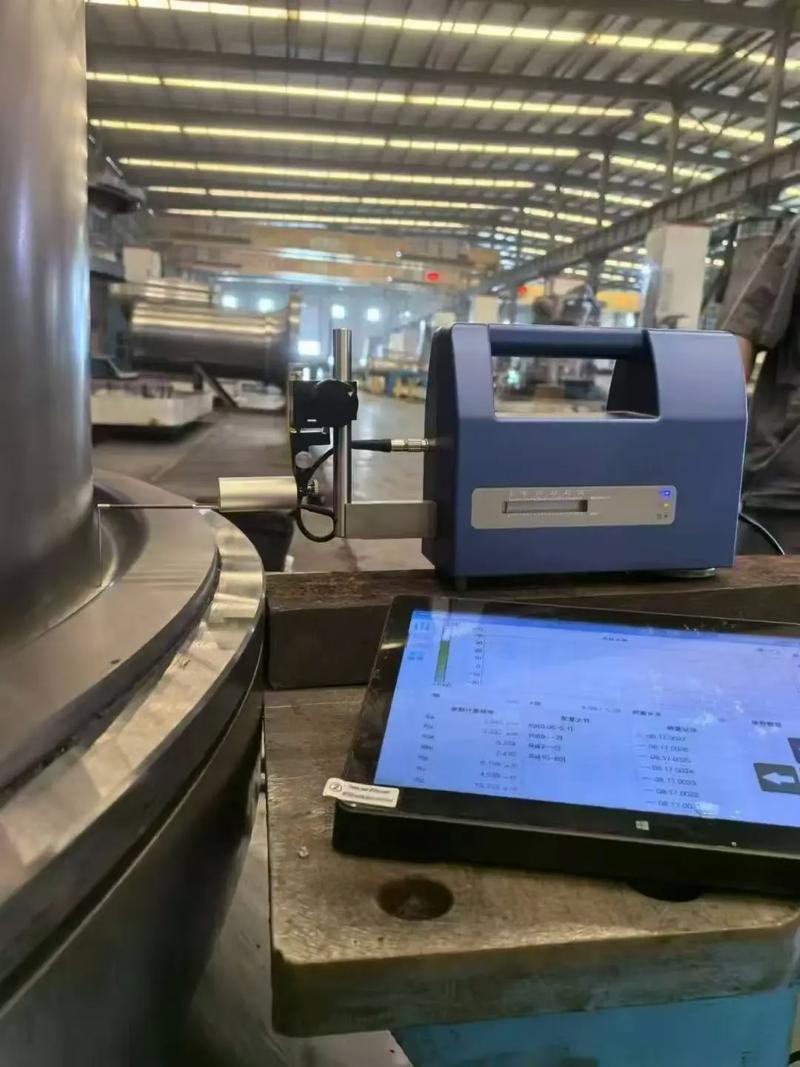 工业轮廓仪测量金属表面粗糙度现场实拍
不过话说回来,就算你搞懂了,又能怎么样?大部分工厂根本没条件,也没动力去管控这些。
绕不开的产业化硬伤
 绕不开的产业化硬伤
别扯什么未来的高精度检测,现在的问题就是,所有人都知道表面粗糙度不止Ra,但就是没法落地批量管控。
你要管控峰形状,要管控纹理方向,就得每一件都扫全轮廓,一台进口轮廓仪测一件要三分钟,一条年产百万件的生产线,得配几十台仪器,还得养一群会分析数据的技术员,成本涨20%都打不住。下游客户呢?只认图纸上标的Ra值,你说我给你做好了纹理,涨10块钱一件,没人理你。
标准也滞后,现在通用的机械加工标准,还是几十年前定的,核心指标还是Ra,顶多给你加个Rz,至于纹理方向、峰谷形态,全是可选要求,没人当真。
我们做过私下统计,批量生产中,因为粗糙度不合格(不是Ra不合格,是实际形态不合格)导致的早期失效,占所有结构件失效的三成以上,大部分出了问题,全推给材料杂质、热处理不对,根本没人往粗糙度上想。
现在行业里就有个怪圈,做设计的只给Ra值,做生产的只卡Ra值,出了问题大家一起找别的原因,就是不说这个藏在表面的坑。它就是个隐形杀手,你不碰到赔到肉疼的事儿,根本不会回头多看它一眼。这个坑,目前看来,还得存在很久。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被忽略的隐形杀手:表面粗糙度的产业化陷阱
文章链接:https://m.yqhljx.com/list_11/2880.html
