别把传递 molding 和注塑混为一谈
很多刚入行的小朋友一听名字就懵,这不就是注塑的变种?说实话差别真不小。
普通注塑是料在料筒里融化,螺杆推料冲进开着浇口的模具型腔。传递 molding 不一样,它是先把模具闭死,嵌件都已经放好定位好,料放到模具上方专门的加料腔里预热融化,再用柱塞把融料压进型腔固化成型。
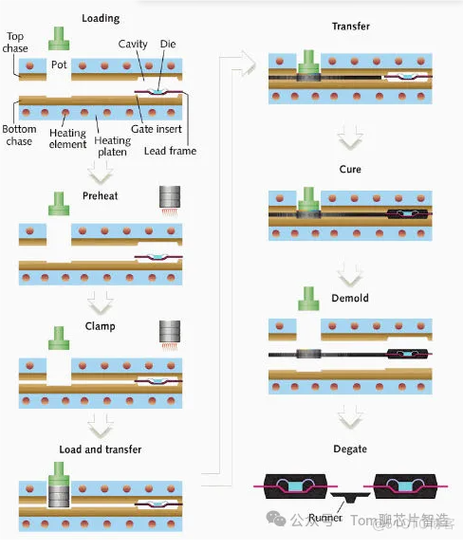
它的核心差异就是合模再进胶,进胶的压力稳定,冲力比注塑小很多,浇口位置也可以做得更灵活,不会对预放的嵌件产生冲击力。
它的好用,只在特定边界里
不是说这个工艺比其他工艺好,只是很多场景它就是能解决问题。
比如带细小微米级嵌件的塑封,比如陶瓷插针、细铜线圈,普通注塑高压高速冲进去,嵌件直接被冲跑,哪怕你做了定位槽也没用。传递 molding 合模之后才缓慢压料进型腔,流速慢压力匀,嵌件根本动不了。
还有热固性材料的成型,比如酚醛树脂、环氧树脂塑封,它不需要料筒长时间加热,加料腔预热刚好控制反应速度,不容易堵料。
不过话说回来,它的缺点也很明显。每次成型加料腔都会剩一块余料,得清理,材料浪费是跑不了的。成型周期比普通注塑长个20%到50%,估算下来,做一百件就得多个半小时,大批量生产不划算。
很多人说它是老工艺,现在有各种新的成型方案,犯不着用这个。说实话,改造成本低啊,现有注塑机改个加料柱塞和模架就能用,小批量打样或者多品种小批量生产,比买新设备香太多。
调机踩过的坑,全是现场摸出来的
我刚学这个工艺的时候,踩过三个至今忘不了的坑。
第一个坑,加料腔预热温度不够。第一次试模,打出来一半缺胶,以为是压力不够,把柱塞压力加了一倍,还是缺胶,还把模架给顶变形了。拆开来摸加料腔残留的料,硬得半化不化,流动性根本不够。后来把温度升了15度(示例,针对某款环氧塑封料),瞬间就满胶了。不是压力不够,是料没化开,你压再狠也没用。
第二个坑,嵌件定位没开排气。合模之后型腔本身就是闭死的,压料进去的时候,空气排不出来,就会困在里面,要么把嵌件吹偏,要么把料烧出焦痕。一开始不敢开太深的排气槽,怕飞边,开了0.01mm,没用。后来开到0.02mm,刚好,空气能跑掉,料跑不出来。这个度真得试,没有公式能算。
第三个坑,保压时间乱设。厚壁塑件固化慢,保压时间短了,脱模一冷就缩凹,保压太长了,余料在加料腔固化,粘得死死的,清都清不下来,弄坏好几次加料腔。现在我调机,都是先按料的固化时间打个底,再每五分钟调一次,试三次就准了。
现在行业都追新,什么新工艺新材料都要蹭一波热度。像传递 molding 这种半旧不新的工艺,反而没人提。但真碰到棘手的小嵌件成型问题,翻出来用用,往往能省好多事。至少我现在手头,还有三个项目一直用它,没出过什么大问题。有些老工艺的价值,就是藏在没人注意的角落,等你碰到问题才知道好用。
