2026-10-05 17:14:49 分类:材料工艺
第一次碰放电等离子烧结,是车间刚进新设备那会。一帮做陶瓷的老人凑在观察窗外面,盯着显示屏上蹭蹭往上涨的温度数,都说这东西好用。
一开炉就裂的样品,问题出在哪
当年第一个试产任务,是烧一块直径80mm的95氧化铝陶瓷片,要求致密度98%以上。我们按整理好的参数,100℃每分钟升温,到1450℃保压保温5分钟,断电随炉冷却。
一开炉门。
热气扑脸,拿出来一看,边缘裂了一整圈,蜘蛛网似的。
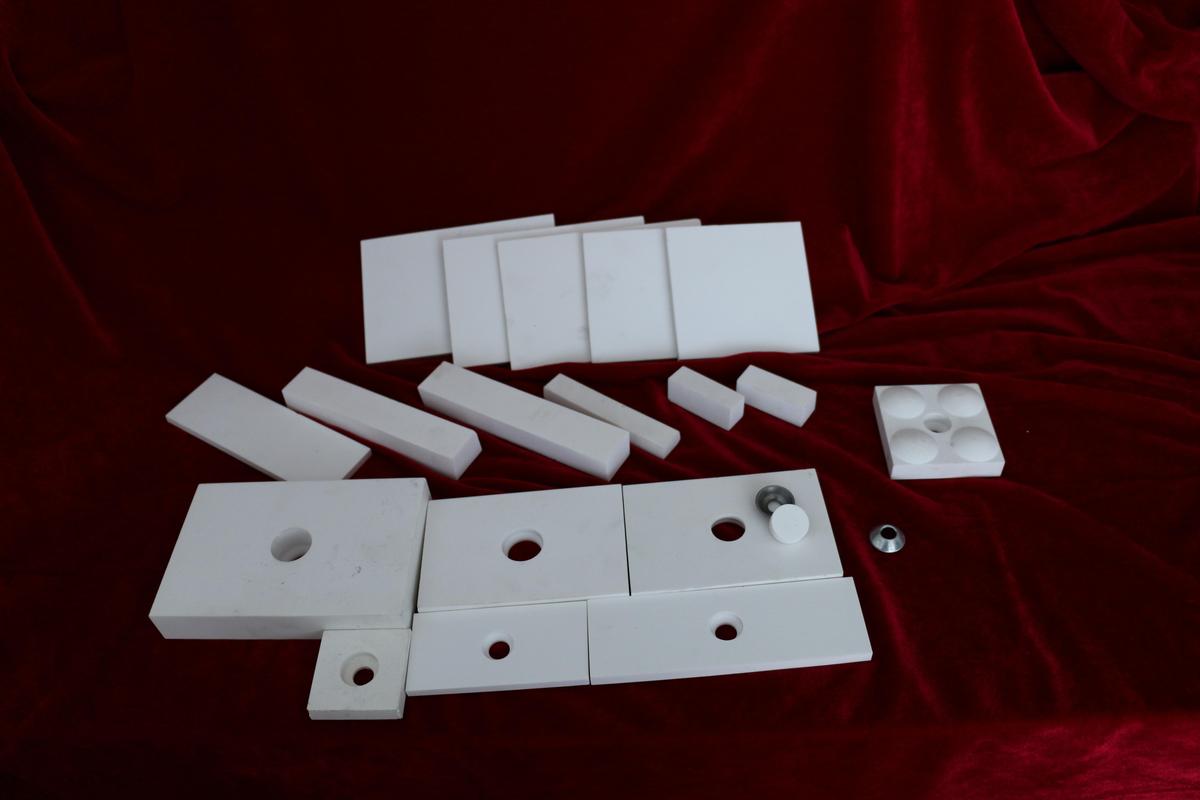 放电等离子烧结后开裂的氧化铝陶瓷样品
重新调参数,降升温速率到50℃,还是裂。降到20℃,裂得轻一点,但还是有暗纹。
那时候全组都懵,不是都说烧结快应力小吗?怎么还裂成这样。后来我摸了刚停炉的石墨模具外壁,比中心低了快一百度,一下子反应过来。
升温越快,温差越大。SPS的热量来自模具本身,不是炉膛均匀加热。你开一百多度每分钟的升温速率,模腔中心到外壁的温差最大能到120℃(估算值),降温的时候更是,中心冷得慢,外壁冷得快,热应力拉满,不开裂才见鬼。
后来我们在石墨模外面包了一层保温碳毡,抽真空后先稳10分钟再升温,温差直接降到30℃以内,再烧出来的样品,完整得很。
模具里的电流,根本没穿过多少粉体
说到这就绕不开那个流传很久的说法:SPS的脉冲放电活化晶粒,所以能降烧结温度。
刚接触的时候我也信,直到跟所里做电工测量的朋友改了一次设备,加了几个电流测点,才发现不对。
大部分电流,直接从石墨模具本身走了。
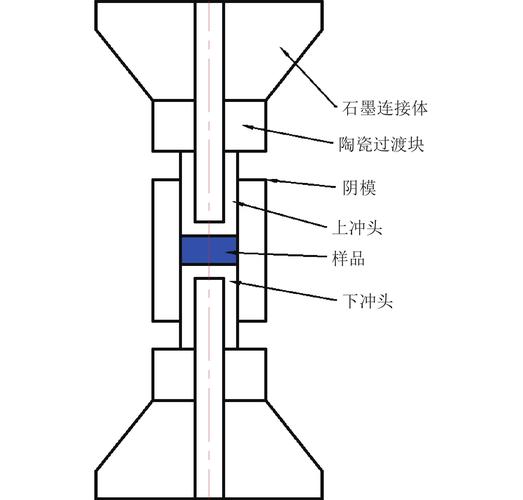 放电等离子烧结石墨模具电流分布模拟图
石墨的导电率比陶瓷粉体高至少三个数量级,电流不走电阻低的模具,难道还绕路去钻粉体间隙?说白了,所谓的脉冲放电,只在最开始松散粉体填模的时候,可能有那么一点点局部击穿,等粉体开始收缩致密化,整个坯体的电阻降下来,电流还是大部分走模具。
SPS的本质,就是带脉冲电流加热的快速热压。没那么多玄乎的活化效应,就是加热快,加压稳,烧得快,晶粒没来得及长大就已经致密化了,就这么简单。
什么时候用,什么时候千万别碰
 什么时候用,什么时候千万别碰
说了这么多坑,不是说SPS不好。它有不可替代的适用场景。
比如做细晶结构陶瓷,要求平均粒径控制在1微米以下,常规烧结要几个小时,烧完晶粒长一圈,强度韧性直接掉了,SPS二十分钟搞定,晶粒还能保住。
比如做梯度功能材料,两层不同热膨胀系数的材料,要是烧结时间太长,界面互扩散太厉害,梯度层就失去了设计性能,SPS快速烧完,界面反应刚好停在你要的厚度。
不过话说回来,不是什么活都能推给SPS。
第一,量产别想。现在最大的商用SPS,一次也就烧个直径300mm的样品,还只能一块一块烧,成本比常规热压贵十倍都不止,实验室做小样研发没问题,放大到批量生产,想都别想。
第二,测不准温度。绝大多数SPS用的都是红外测温,测的是石墨压头的表面温度,不是样品本身的温度,要是烧高电阻率的绝缘陶瓷,压头和样品的温度差能到五六十度,你按压头温度调参数,烧出来要么欠烧要么过烧,全靠蒙。我当年烧氮化铝陶瓷,就吃了这个亏,连着四次都不对,后来把样品埋进测温块里,才差出六十度的差距,懊恼了快一周。
还有一个没人提的小坑,脱模剂氮化硼,涂太厚会带渗碳。尤其是烧结活性高的纳米粉体,边缘的碳含量能比中心高三倍,做介电陶瓷的时候,击穿电压直接掉一半,我当初做压敏电阻,重复了八次实验才找出这个问题,说多都是泪。
说白了,SPS就是个好用的实验室工具,没那么神。你摸清楚它的温差坑、测温坑、渗碳坑,能用得顺手,要是上来就拿现成参数直接用,大概率要交不少学费。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:放电等离子烧结:快烧背后被忽略的热应力坑
文章链接:https://m.yqhljx.com/list_11/3869.html
