2026-10-05 16:48:50 分类:材料工艺
去年我在宜兴见一个做氧化铝陶瓷基板的厂,十条冷等静压线,废了三条,炸了两次模袋,半年亏了小两百万。不是操作工看错压力。是这个工艺天生就带bug。
别信教材里的“密度均匀”,实测就是打脸
说白了冷等静压就是拿液体当传压介质,把软模具包着的粉料从各个方向压。干压是单向压,所以行业吹冷等静压密度均匀。
我干了十五年工艺,测了上百组数据,给你说真话。100mm直径的WC硬质合金棒坯,干压的中心边缘密度差大概0.8%,冷等静压确实低,0.3到0.5%。
放到200mm以上的大坯呢?去年做航天用的800mm直径碳化硅反射镜坯,我跟着测了三个不同厂家的料,中心和边缘密度差最高干到2.1%。
为什么?谁都不说破。压的过程中,软模袋跟着粉料收缩,靠近模袋的粉料先致密,滑移通道直接堵死,中心的粉料还没到位呢,压力已经衰减了。
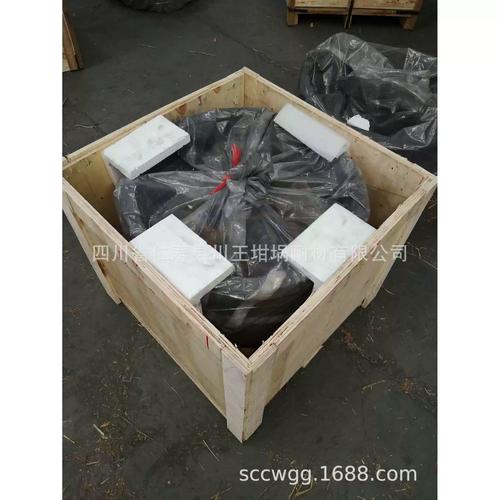 冷等静压大尺寸碳化硅坯体密度检测点分布图
你去翻任何一本教材,都会告诉你液体传压绝对均匀,谁提粉料摩擦?没人提。很多厂家对外吹大尺寸产品全用冷等静压,品质多好,说白了就是找不到更便宜的预成型工艺,凑活用,遮着掩着把废品率吃进去罢了。对吧。
隐形成本,90%的新手都算错
很多人入行只算设备和粉料的钱,告诉你冷等静压良品率高,赚得多。我见过浙江一个老板,砸了八百万上设备,投产三个月差点撑不下去。
为什么?漏了大半隐形成本。你知道做一个800mm直径的进口聚氨酯模袋多少钱?三万八一个。平均压12次就裂了漏了,要么渗油,要么开缝。算下来,压一个大坯光模袋成本就三千多,还不算换模的停机时间。换模一次快的也要两小时,十吨的设备,停一天少出多少活?
再说传压介质。用蓖麻油的话,1000吨级的冷等静压设备,腔体里装30多立方油,一次全换就是二十多万,用半年就得过滤除杂质,不然粉料掉进去,刮缸壁就是几十万的维修费。
压完生坯,表面沾的油要脱脂,脱脂时间比干压长三倍,脱脂炉占着位置,能耗翻番,还有,脱脂过程中油渗在坯里烧不净,烧成出来气泡,直接废,这个废品率我见过最高到12%。
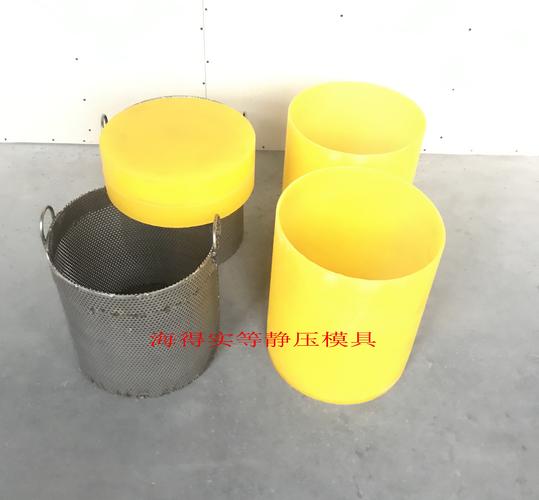 冷等静压车间破损聚氨酯模袋实拍图
那个浙江老板一开始算成本,说一片基板比干压省五块,投产之后才发现,一片亏十八块。你说坑不坑。
当然,小批量做异形件,比如一两件的超大管件,冷等静压确实好用,没法替代。但批量走货?那成本卡的你喘不过气。
产业化绕不开的硬伤,至今没人能解决
 产业化绕不开的硬伤,至今没人能解决
不过话说回来,冷等静压不是一无是处,但是现在被吹得太神了,实际上几个天生的硬伤,卡了几十年,没人动得了。
第一个就是大尺寸均匀性。刚才说的密度差,目前全世界能稳定做出来直径1200mm以上,密度差低于1%的结构陶瓷坯,没有。全行业都在凑,差一点就靠后加工磨掉,磨不掉就废了。理论界都在说液体传压均匀,没人愿意研究粉料在大尺寸软模里的滑移规律,说了就是打自己脸,对吧?
第二个就是批量一致性。冷等静压装料,不管你是手工振还是自动装,粉料的松装密度差只要差0.2g/cm³,压完生坯密度差就是1%以上,烧成收缩率不一样,出来就变形直接废。现在没有任何设备能保证每一锅装料的松装密度完全一致,全自动线也不行。这个就是公开的盲区,没人提。
第三个就是效率。冷等静压走一个周期,最短也要十五分钟,长的异形件要一个多小时。干压一秒钟就能出一件,你做量产消费电子的陶瓷件,你用哪个?
我干了十五年,见过太多老板冲着“高端工艺”的名头砸钱上冷等静压,最后亏得关门。说白了,冷等静压就是个备选工艺,不是什么万能神器。没替代的时候用,别吹成神。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冷等静压:被吹成神的老工艺,卡了产业化脖子的天生bug
文章链接:https://m.yqhljx.com/list_11/3868.html
