2026-10-05 16:23:44 分类:材料工艺
我去年在长三角一个加工厂调增材后处理工艺,碰到一批航空用的钛合金承力接头,打印完CT扫出来全是直径几十微米的内部闭孔隙,送检疲劳强度差了30%,老板急得跳脚。
最后就是靠热等静压救的场。说出来你可能不信,那批零件压完之后,孔隙率直接降到0.1%以下,疲劳性能直接达标。
很多人对热等静压的理解错了
不少刚入行的工程师,一提热等静压,只会说“哦,就是压孔隙的”。不能说错,但太浅了。
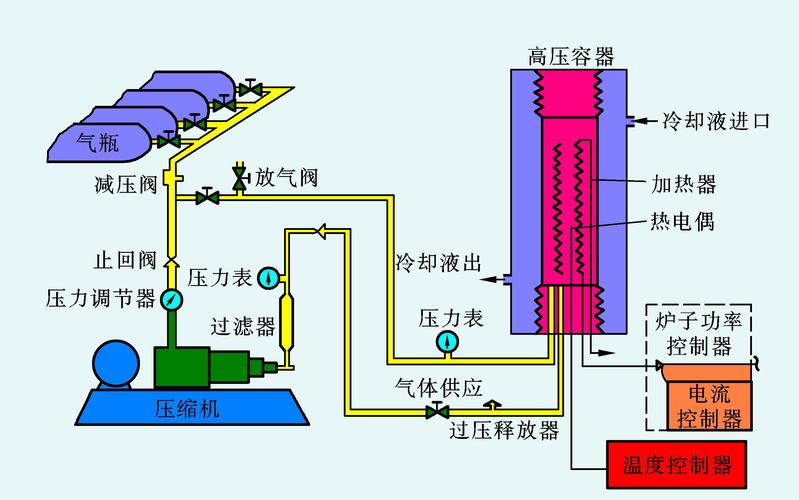
说白了,热等静压的核心就是:给你要处理的零件,全方向均匀施加高温高压,介质是惰性气体,一般是氩气。温度一般摸到材料熔点的0.5-0.6倍,压力从几十兆帕到两百兆帕不等,估算下来,一平方厘米要承受一两吨的力。
这个均匀,就是它和其他压实工艺最大的区别。你冷压也好,热压也好,只能一个或者两个方向受力,角落的孔隙根本压不到。热等静压是气体传压,零件每个面都受力,哪怕是封闭的内部孔隙,受力也均匀。
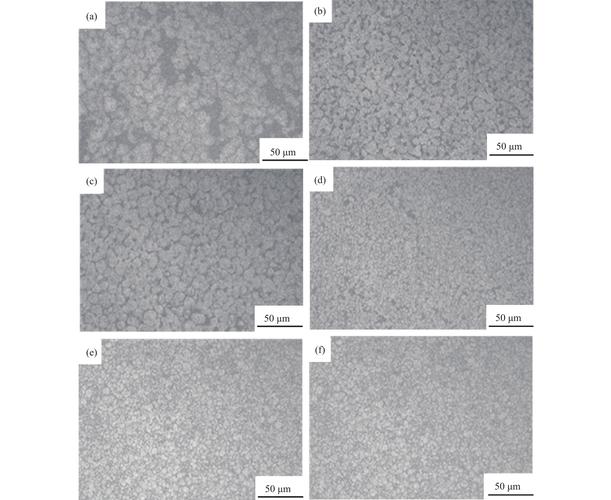 热等静压处理前后3D打印钛合金孔隙金相对比图
大多数时候它确实用来消孔隙,不管是铸造的缩孔,还是增材制造的内孔隙,还是烧结出来的间隙,只要是闭孔,基本压完就能闭合。但它还有别的用法,比如不同材料的扩散焊接,你把陶瓷和钢拼好放进去,高温高压下原子互相扩散,不用焊料就能粘成一块,界面强度比很多焊接工艺都稳。
不过话说回来,现在最多的用法还是消孔隙提性能,大部分人接触热等静压都是冲这个来的。
我踩过的两个坑,比教科书有用
 我踩过的两个坑,比教科书有用
干工艺这行,哪有不踩坑的。我刚接触热等静压那两年,踩过两个坑,记到现在。
第一个坑:没分清楚闭孔和开孔直接压。
那时候做一批多孔铝合金打印件,要消内部孔隙,但是表面有连通的开孔,我那时候不懂,直接丢进去压了。结果出来剖开看,零件内部全是米粒大的鼓包,吓一跳。
后来才想明白,开孔是和外界通的,你压的时候,高压氩气直接跑进开孔里,一压,孔隙闭合了,气体封在里面出不去,冷却之后,腔里压力降了,内部气体鼓出来,就成了鼓包。
现在我处理带开孔的零件,一定会先做表层封孔,再进热等静压,再也没出过这个问题。
第二个坑:盲目调高温求压实,晶粒长废了。
还是钛合金,那时候孔隙压不完全,我就想,温度升个二三十度,塑性好点,压得更实对吧?结果孔隙确实没了,抗拉强度掉了15%,延伸率也不对。拿去做金相,原来温度太高,晶粒长了一倍多,粗晶化了,性能当然掉。
所以现在我给工艺参数,一定卡死温度区间,差个十度都要试,宁可多保压半小时,也不随便提温度。说实话,热等静压一小时大几百块,一次走下来十几个小时,瞎试一次大几千就没了,心疼。
不是什么零件都值得上热等静压
 不是什么零件都值得上热等静压
现在增材火了,热等静压也跟着火,好多厂不管什么零件,打印完都丢去热等静压走一遍,纯纯浪费钱。
什么情况值得上?承力件,对疲劳性能要求高的,必须上。因为孔隙就是天生的疲劳裂纹源,哪怕只有几个微米的孔隙,循环载荷下很快就裂了,热等静压压完,把这个源头掐了,性能直接上一个台阶。
还有大尺寸的硬质合金工具,烧结出来的孔隙很难避免,热等静压压完,致密度上去,刀具寿命能翻一倍,这个钱花得值。
那什么情况没必要?非承力的外观件,做手办或者模型的,有点孔隙根本不影响,犯不着花那个钱。还有本来就是铸铁零件,本身就允许一定孔隙率,要求不高,也没必要。
还有个边界,大尺寸零件,超过热等静压腔体尺寸的,你想上也上不了,目前国内量产设备最大腔体也就两米多,再大的件,只能换别的工艺补。
我们去年试了一批低压热等静压,想降成本,参数压低一点,时间缩短一点,结果一批零件出来,一半孔隙达标,一半还是有残留,重复性不行,还在摸条件。估计还要大半年才能摸出稳定的边界。
搞工艺就是这样,没有什么万能工艺。热等静压好,但也得用对地方,压对了,救你一整批零件,压错了,整锅废掉,就这么实在。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热等静压:堵在孔隙里的那口气,终于压出去了
文章链接:https://m.yqhljx.com/list_11/3867.html
