2026-10-05 22:52:04 分类:材料工艺
去年某热轧厂的支撑辊失效,整批返工,我们亏了近八十万——那活儿用的就是行业吹得神乎其神的爆炸喷涂碳化钨涂层。
号称能扛三年磨损,八个月就裂了半平米的涂层块,钢厂直接停线三天,损失算到我们头上。
你真的看懂爆炸喷涂的“爆炸”了吗
很多人听名字就怕,以为是炸药炸上去,其实根本不是。
说白了就是一根固定长度的枪膛,先抽真空,再混乙炔和氧气,然后注入粉末,点火,爆燃,气体膨胀把粉末以每秒800到1000米的速度轰出去,打在工件表面。
每爆一次,枪退回去,重新装料点火,循环来。频率最快也就能做到每秒十爆,再快枪膛扛不住温度,直接变形。
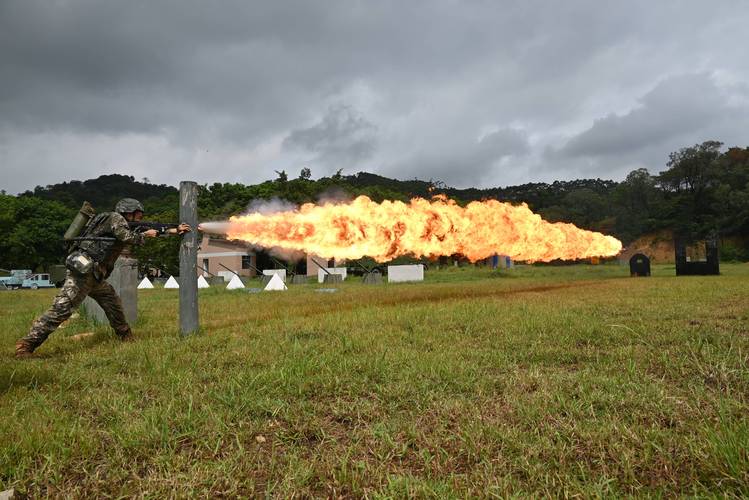 爆炸喷涂枪膛爆燃点火作业现场图
行业里都吹粉末速度快,所以涂层致密结合力高,这话没说错,但只说一半。
实测发现,爆炸频率差个每秒两三次,乙炔比例差个2%,涂层的孔隙率就能差出一倍。
有人做过测试,同样的碳化钨粉末,参数调对了孔隙率能到0.5%以下,调不对直接到3%,放在带腐蚀的工况里,半年就能锈透基体。
绝大多数做喷涂的小厂,根本不会花时间每批工件调参数,拿厂家给的默认参数就往上喷,出来的质量全靠碰运气。
说实话,我干这行十五年,见过的合格爆炸喷涂,十单里也就三四单,剩下的都是蒙事。
万能涂层的谎言,现场一用就露馅
开头说的那个热轧辊项目,当初为啥选爆炸喷涂?客户被同行忽悠,说爆炸喷涂结合力能过100MPa,比等离子喷涂高两倍,什么激冷激热都不怕。
我们拗不过客户,只能接,结果呢?
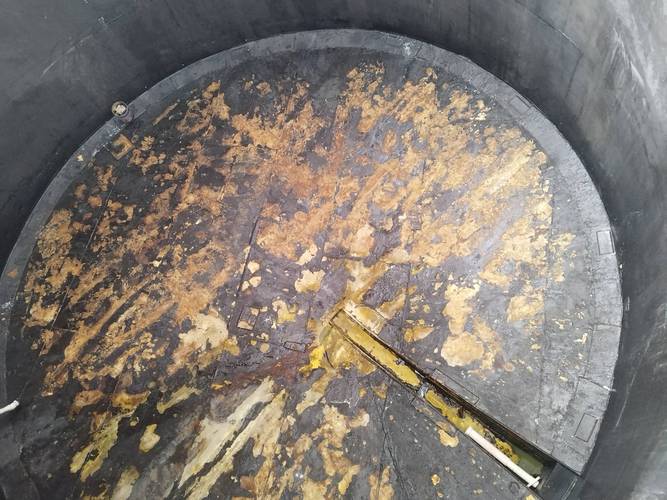 爆炸喷涂碳化钨涂层剥落失效现场照片
第三个月就开始掉芝麻大的小坑,第八个月直接裂了一大块,掉下来的涂层块拿锤子砸,脆得像饼干。
问题出在哪?很多人不知道,爆炸喷涂是脉冲喷涂,每次爆完枪得移开位置,基体根本攒不住温度。就算你全程吹温,基体平均温度最高也超不过200℃。
你做涂层厚度超过0.5mm,每层喷上去的残余应力散不出去,越攒越多,遇上钢辊轧钢的时候,一会儿一千度一会儿常温冷却水一激,应力直接冲破结合力,不开裂才怪。
说白了,那些吹爆炸喷涂能做厚涂层的,根本没在工业现场用过,都是在实验室拿小试样测的数据,试样才多大,才多厚,能跟几吨重的工业辊比?
不过话说回来,薄涂层确实没问题,比如0.1mm到0.3mm的耐磨涂层,放在低应力工况下,确实耐用,可但凡要求厚度超过0.5mm,十个有九个要出问题。
产业化绕不开的死结,没人愿意公开说
 产业化绕不开的死结,没人愿意公开说
现在圈内都把爆炸喷涂往高端了吹,说什么国产替代,航空航天都能用,可真要放到民用产业化,根本走不通,三个死结摆在这,谁也绕不开。
第一个就是效率,爆炸喷涂的效率仅为等离子喷涂的五分之一不到,等离子喷一小时能喷完一平米0.3mm厚的涂层,爆炸喷涂呢?一小时最多喷完0.2平米,还是熟练度极高的师傅操作。
我算过账,喷一个直径半米长两米的热轧辊,爆炸喷涂光是气体和工时成本,就得三万多,等离子喷涂才八千,差了四倍,哪个民用客户愿意掏这个钱?
第二个就是稳定性,全流程开环控制,没有闭环。乙炔压力变0.05MPa,粉末速度就掉150m/s,粉末粒度差个十微米,结合力就能掉20MPa,现在根本没有哪家设备厂商能做到实时调整参数,全靠师傅手感,今天师傅状态好,质量就好,明天师傅头疼,参数调错了,整批就废了。
工业生产要的是批量稳定,你这个全靠人,怎么扩产?
第三个,就是没人提的爆轰冲击损伤,大家都说是冲击能压实涂层,是优点,可你要是加工薄壁工件,厚度小于10mm的结构件,爆轰波的冲击力直接就能把工件砸变形,精度差出去几十丝,后续加工都补不回来。
你说航空航天单件小批量,不在乎成本不在乎时间,出了问题慢慢修,当然能用,可你要做汽车零部件,做矿山机械,做批量的工业件,根本玩不起。
别被卖设备的营销话术忽悠了,爆炸喷涂不是什么万能的表面处理神技,就是个小众场景用的特殊工艺,出了它该待的圈子,全是坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:爆炸喷涂:被神化的表面工艺,藏着行业不敢说的硬伤
文章链接:https://m.yqhljx.com/list_11/3882.html
