2026-10-06 23:02:47 分类:材料工艺
上个月帮东莞一家做传动件的工厂调故障,一批42CrMo扭杆盐浴氮化出来,端头沿圆角裂了快三分之一。客户说前三个月生产都正常,这批换了工人补盐,就出这事。
为什么老工艺总是出莫名其妙的问题
很多人对盐浴氮化的印象还停留在「把工件扔到融化的盐里泡几个小时捞出来」,没什么技术含量。我刚入行的时候也这么想。直到跟着师傅在产线蹲了半个月,才知道这里面的分寸,差一点都不行。
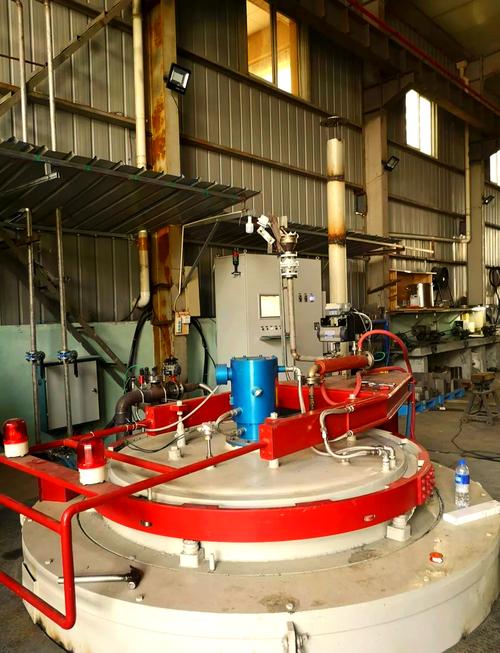 工业盐浴氮化炉捞件操作现场图
盐浴氮化的本质,是靠盐浴里的氰酸根分解出活性氮原子,渗到工件表面。分解速度直接决定了渗氮的效果。温度不对,盐浴成分不对,分解出来的不是活性氮,是一堆没用的氧化产物,沉在槽底变成渣。
那天我去现场,掀开盐浴炉的保温盖,捞了一勺槽底的渣,倒出来半都是灰白色的氧化钠。工人为了省成本,三个月没清槽,只往里补新的氰酸盐,氰酸根的占比从要求的40%降到了不到22%,剩下全是没用的渣。更坑的是,补盐的时候直接把冷盐扔进去,槽温掉了四十度,二十分钟才拉回来,这批件入炉的前半小时,氰酸根分解速度完全不对,渗层过薄还攒了一大堆应力,不裂才怪。
容易踩坑的三个边界条件
做了十几年,我总结下来,盐浴氮化出问题,90%都不是工艺本身的问题,是没摸到它的边界。
第一个边界是装炉间隙。很多工厂为了多装货提高产能,把小件堆得密不透风,连插针的缝都没有。盐液流动性再好,挤住的地方渗不进去,出来就是一块软点,用不了半个月就磨坏了。我定的规矩,小件串起来挂,间隙至少留工件厚度的一半,哪怕少装三分之一,也不能挤。
第二个边界是入炉温度。要求工艺温度570℃,不是你把炉温调到570就完事。冷工件直接扔进去,一百多斤的件,直接把槽温拉掉二三十度,半天回不来。这时候分解出来的活性氮不对,渗层均匀性直接废了。正确的做法是所有工件先在350℃预热两个小时,再进盐炉,槽温波动不会超过5度,稳定得很。
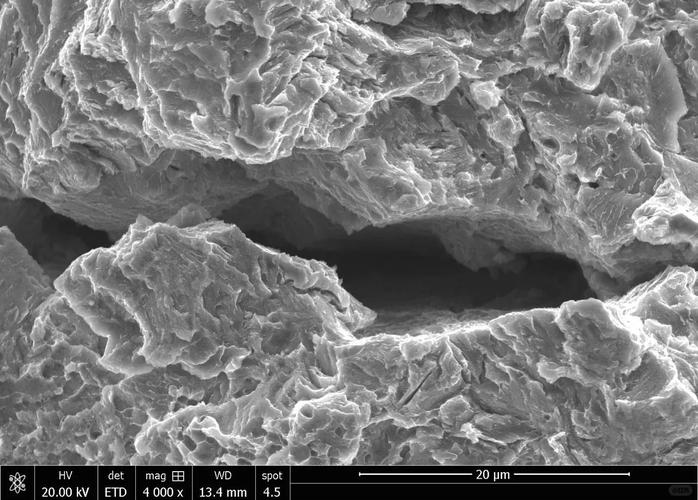 盐浴氮化后工件裂纹失效微观金相图
第三个边界是冷却速度。很多人氮化完赶出货,直接捞出来空冷甚至扔冷水里降温。盐浴氮化做完,工件表面本身就有不小的残余应力,带尖角、薄壁的件,冷得太快,应力释放不出来,直接就裂了。那次出问题的扭杆,就是工人图快,氮化完直接吊去冷水池冲,不出问题才怪。现在要求,氮化完先放到180℃的烘箱里缓冷两个小时,再出炉清洗,应力掉一半,裂的概率直接降到几乎为零。
什么时候该选盐浴氮化
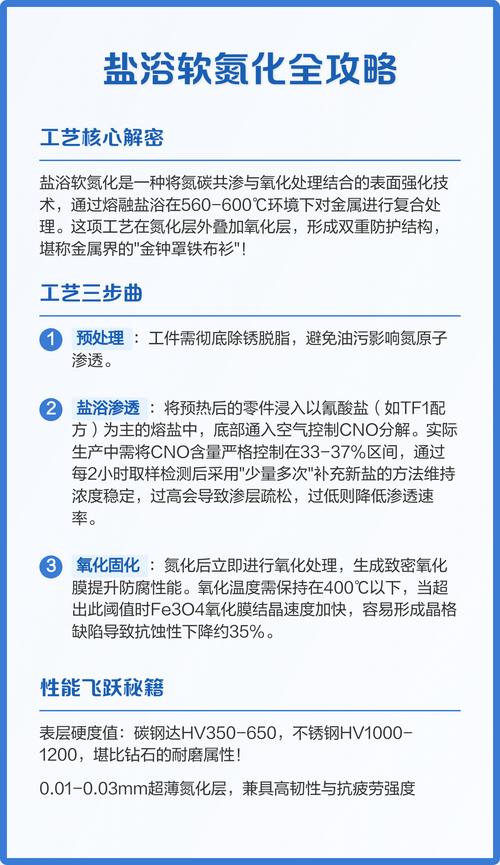 什么时候该选盐浴氮化
现在行业里都在说气体氮化、离子氮化好,干净,环保,盐浴是落后的老工艺该淘汰。我不这么看。
复杂形状的小件,带盲孔、内花键、窄槽的,气体氮化渗不进去,离子氮化打不到死角,渗层差得离谱。盐浴是液态,流动性好,哪里都能泡到,整圈渗层硬度差不到20HV,精度稳得很。而且渗速快,要求0.2mm渗层,气体要十几个小时,盐浴三四个小时就搞定,量产成本比气体低三分之一还多。
不过话说回来,有些件绝对不能碰盐浴氮化。大尺寸超过一米五的工件,盐浴炉做大了温度均匀性很难控,成本也翻着倍往上涨,不如选气体。要求严格无残留的精密件,盐浴洗完多少都会有一点盐残留在缝隙里,放久了容易渗锈,怎么洗都没用,这种就乖乖选离子氮化。
很多人骂盐浴不环保,其实是小厂不愿意花成本处理废盐,乱排砸了招牌。工艺本身没有对错,只有适合不适合。我上个月给一家汽车零部件厂做内花键件,离子氮化做了三批,齿根硬度始终差80到100HV,换盐浴试了一批,全检合格,成本还降了两成。
老工艺不是没用了,是没人愿意沉下心摸它的脾气。你糊弄它,它就给你出一堆烂活。你把它的边界摸清楚,该守的规矩守住,它就能给你交稳定的货,还能帮你省真金白银。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:盐浴氮化:被误解的老工艺,藏着量产的软门槛
文章链接:https://m.yqhljx.com/list_11/3937.html
