2026-10-06 23:28:00 分类:材料工艺
去年接的一个失效分析,18CrNiMo7-6重卡从动齿轮,用离子渗碳做的,比同工况普通气体渗碳的齿轮,早断了3200小时。你没看错,花了三倍加工费的新工艺,性能还不如老工艺。
别吹“变形小速度快”,大多是实验室拿小样品堆出来的数据
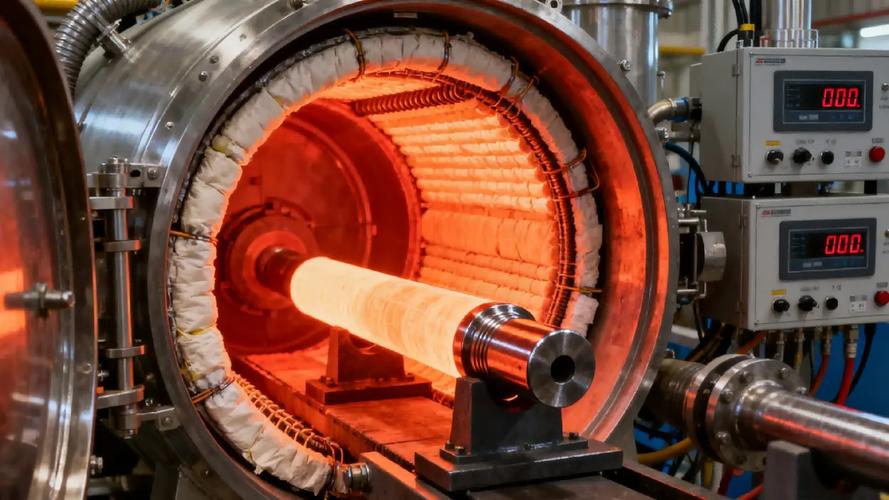 工业离子渗碳真空炉生产现场图
说实话,我做了15年渗碳工艺,见过不下十条离子渗碳生产线,宣传页上的变形量能比气体渗碳小一半,那都是拿单个10mm厚的小试样做出来的。实际批量生产,200mm直径的汽车变速箱齿轮,我连续测了三炉,气体渗碳齿顶圆变形量稳定在0.08-0.12mm,离子渗碳也就在0.05-0.09mm晃,差出来的那零点零几,磨齿余量早就盖过去了,根本体现不出优势。
说到速度,更扯。只有渗碳层要求小于0.5mm的小零件,离子渗碳才能快个三成。只要渗碳层要1.5mm以上,大模数风电齿轮,离子渗碳根本快不起来。因为辉光放电的温度上限就在那儿,你敢拉到950℃以上,直接打弧把工件烧穿,说白了就是天生功率上限卡着,厚层渗碳就是比气体渗碳慢五六个小时,谁做谁知道。
所谓的核心优势,九成能靠优化气体渗碳做到
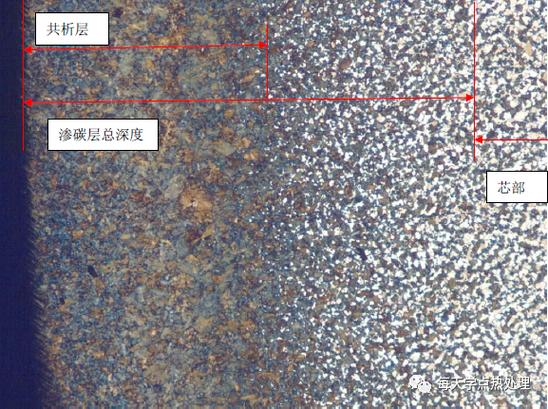 离子渗碳工件渗碳层金相组织图
最常吹的无内氧化,疲劳强度高多少。现在可控气氛渗碳,氧探头控碳精度能到0.02%C,用高纯度氮气加甲醇做载体,内氧化层也就1-3μm,磨齿的时候直接磨掉了,对疲劳性能一点影响都没有。
那些拿离子渗碳和老式气体渗碳比,说疲劳高20%的报告,有意思吗?拿你的现在打我的过去。去年我们厂做过双盲对比,同批次17CrNiMo6变速箱齿轮,渗碳层深度都是1.2mm,离子渗碳测出来接触疲劳极限是1520MPa,优化后气体渗碳是1490MPa,差不到2%,连行业标准的误差范围都没出,你说多花一倍的加工费图什么?对吧?
还有吹清洁环保的,说不用可燃渗碳气体,更安全。那你离子渗碳真空泵油,每周都要换一次,换下来的废油是不是危废?电耗是气体渗碳的2.5倍,算全生命周期碳排放,比气体渗碳还高15%,说白了就是换了个地方排污,把直接排废气变成间接排发电的污染物,骗骗不懂行的采购而已。
产业化绕不开的硬伤,行业没人愿意公开说
 产业化绕不开的硬伤,行业没人愿意公开说
核心问题就是大装炉量下的渗层均匀性,到现在都是理论盲区,没人能解决。你一炉装200个轴承套圈,离阳极近的工件,碳浓度比远的地方能差0.15%,渗碳层深度差能到0.2mm。哪怕你装炉的时候摆得整整齐齐,加了阴极移动,还是会差。因为离子轰击完全跟着电场走,哪怕你工件之间差一厘米的距离,碳沉积量就飘了。
我前两年碰过一个客户,一炉出来180个齿轮,有32个渗层深度不合格,全部报废,直接亏了小十万。还有打弧问题,只要工件上沾了一丁点铁屑,哪怕就是抛光留下的一个小毛刺,辉光直接集中在那里,分分钟烧出一个小坑,整件废掉。批量生产你不可能一个个拿放大镜检查每一个面,对不对?
不过话说回来,离子渗碳不是没用。做那种单件超大的模具,或者异形不好处理的零件,确实有它的优势。但放到汽车、风电这种大批量产业化的领域,根本就是被设备厂过度神化了。
你去打听打听,国内哪几家头部车企的主力变速箱生产线,全量用离子渗碳?几乎没有。都是拿它做少量高端定制件,赚点溢价,没人敢把宝全压上去。那些天天吹离子渗碳要替代气体渗碳的,要么是卖设备想赚快钱,要么就是根本没在批量生产线上摸过设备的纸上谈兵。说白了,哪有什么完美的新工艺,只有适合不适合,被炒出来的概念,迟早要摔下来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:离子渗碳:被过度神化的表面改性技术,藏着产业化的暗坑
文章链接:https://m.yqhljx.com/list_11/3938.html
