那起开裂事故,扯掉了行业的遮羞布
切开断面看,涂层内部布满了肉眼可见的微裂纹,从界面一直延伸到涂层表面。
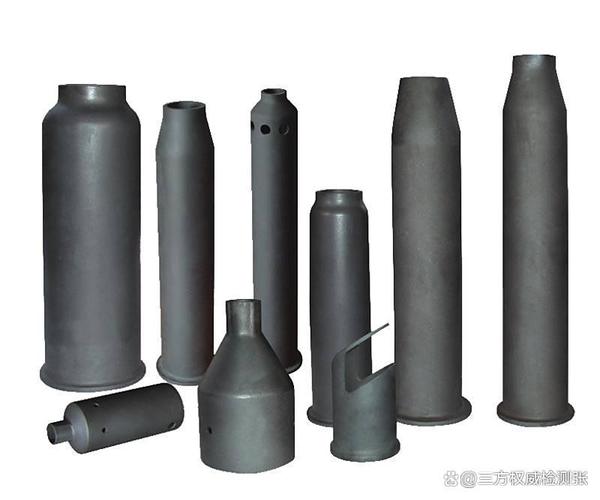
实测下来,0.8mm厚的碳化硅涂层,内部残余热应力达到了900MPa以上,接近涂层本身抗弯强度的80%。稍微来几次温度波动,应力直接冲破临界值,不开裂才怪。说实话,很多人不知道,CVD制备碳化硅涂层的时候,每增加0.1mm厚度,内应力就会升高120MPa左右,这个规律我测了不下一百个样,从来没错过。
越厚越耐造?纯粹是被带偏的误区
现在业内的怪现象就是,甲方开口就要1mm以上的碳化硅涂层,觉得越厚越靠谱,供应商也愿意做,厚一点多收一倍加工费,双赢?才不是。说白了就是拿厚度掩盖致密度不足的问题。很多厂的CVD炉工艺没调透,沉积出来的涂层致密度只能到98%左右,里面有气孔,那就只能堆厚度,让你看不见缺陷。
我们前年做过一组对照试验,同等工况下,致密度99.6%的0.2mm碳化硅涂层,和致密度98%的0.8mm碳化硅涂层,做1000次1200℃室温循环热震,前者的单位失重率是0.12%,后者是0.78%,差了六倍半。而且后者在第360次的时候就已经出现了肉眼可见的掉块。不对啊,厚涂层不是更耐用吗?怎么会这样?其实逻辑很简单,厚涂层的应力堆得太高,本身就自带裂纹种子,交变工况下,裂纹扩展比致密薄涂层快太多。不过话说回来,赚快钱谁不愿意,堆厚度比调工艺简单多了,把致密度从98%提到99.5%,炉温均匀性要调,气体流量配比要改,沉积周期还要加,成本上去了,客户还不一定愿意加钱,换你你选哪个?对吧。
产业化绕不开的硬伤,没人愿意公开说
抛开厚度误区不谈,碳化硅涂层至今有两个根本绕不开的硬伤,摆在所有人面前。第一个就是基体和涂层的热膨胀失配,没有完美解决方案。不管你做梯度过渡层,还是做中间缓冲层,碳化硅的热膨胀系数是4.5×10^-6/℃,石墨基体一般是1.5×10^-6/℃,差三倍,只要温度变,界面就有剪应力,交变个几千次,铁定分层。现在业内吹得神乎其神的SiC-YAG梯度层,我们送检过,5000小时1400℃工况后,界面剪切强度掉了42%,差不多就是原来的一半,随时可能掉。第二个就是加工成本卡死了中小型项目。碳化硅硬度仅次于金刚石,你要涂层后做精加工,PCD刀具磨一个轮廓,刀具直接废了,加工费经常比涂层本身还贵。我见过一个做高温窑具的客户,本来算好成本两百块一件,最后加工费花了五百,直接把利润亏没了,项目直接黄了。现在到处都在炒碳化硅,炒第三代半导体,炒高温热结构,把碳化硅涂层说的好像已经无所不能了,实际上呢?最基础的应力问题、界面问题、加工问题,全都是悬在产业化头上的剑,没人能绕过去。我干这行15年,见过太多拿着融资的新项目,死在这个看似成熟的工艺上,说白了,大家都想着蹭热点赚快钱,没人愿意沉下心啃基础工艺的硬骨头。也就这样了。
