2026-10-07 01:20:06 分类:材料工艺
去年给佛山一家五金刀具厂做失效分析。一批打了氮化钛涂层的不锈钢切刀,出厂才3天,刃口涂层整块掉了。客户索赔几十万。厂长拍桌子骂供应商坑人。
你看到的金黄色,不一定就是正经氮化钛
很多人一提到氮化钛,第一反应就是那层亮瞎眼的金黄色,耐磨,高硬度,很多厂家宣传说HV2800以上,比高速钢硬三倍,卖得比没涂层的贵一倍都不止。
说实话,这里水太深了。我做了15年PVD工艺,实测见过太多歪货。说白了就是很多小厂为了省成本,把铝含量加得超标,或者干脆就是掺了部分氮化铝钛,出来颜色也是黄的,普通人根本分不出来,硬度直接掉到HV1800,耐磨寿命差三倍都不止。
现在很多所谓的”纳米多层氮化钛”,就是十层八层交替镀,每层厚度才几纳米,你拿肉眼看不出来,拿普通光谱打都容易错,很多商家就拿这个当高端货卖,加价一倍都有人抢。
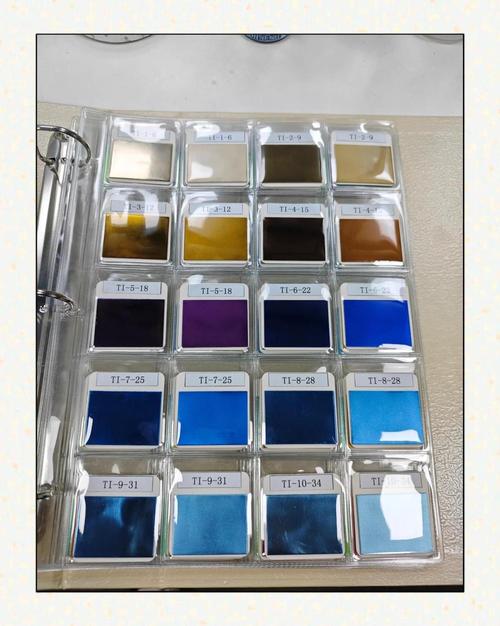 真假氮化钛涂层颜色对比样品
上个月还有个义乌的客户拿过来一批装饰用的氮化钛拉手,颜色不对,偏暗黄,测下来成分不对,是钛靶不纯,掺了百分之十的铬,成本降了两成,性能直接砍半。很多人买涂层只看颜色不看性能,刚好中了套。对不对?坑死人。
说好的耐磨,为什么用三次就掉了
很多人觉得氮化钛涂层掉,就是基体前处理没洗干净?不对。我见过很多前处理做足了,超声波洗三遍,等离子刻蚀十分钟,还是用几次就整块崩掉。
核心问题出在镀膜前的应力控制。给大家说个实打实的数字:氮化钛沉积过程中,内部残余压应力能到3~6GPa。什么概念?相当于每平方厘米压了30到60吨。你基体如果是淬火过的高速钢,本身残余应力就有1GPa往上,一加起来,稍微受点剪切力,直接分层崩掉。
说实话,很多小镀厂根本不做应力释放,镀完降温就直接打包发货,那能不出问题吗?
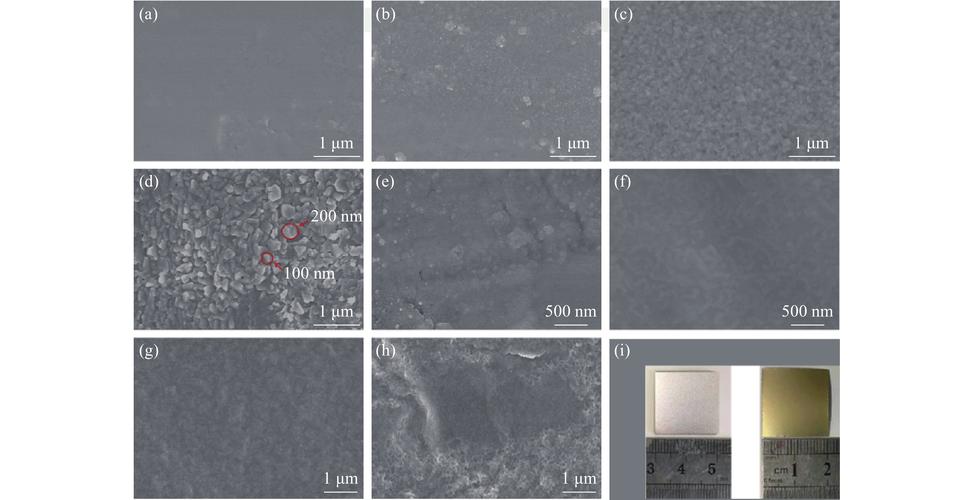 刃口崩落失效氮化钛涂层SEM图
还有一个很坑的点,就是氮化钛的高温稳定性。很多人拿来做切削刀具,说氮化钛熔点三千多度肯定耐高温,切硬铝的时候,切削温度能到600度,看似没问题?实测发现,500度以上氮化钛就开始跟铁基发生扩散反应,钛原子往基体跑,铁原子往涂层跑,不到一小时,界面就脆了,一受力直接整块掉。
哦对,还有人拿氮化钛做冲压模具冲硅钢片,那里面的硅跟氮化钛反应比铁还快,寿命比没涂层好不了多少,别听销售瞎吹。
产业化绕不开的硬伤,至今没人能解决
 产业化绕不开的硬伤,至今没人能解决
说点行业内不肯公开的事儿。氮化钛现在最大的问题,不是硬度不够,不是颜色不好看,是厚度跟结合力天生矛盾。
你想要耐磨,就得镀厚一点,至少要5微米对吧?但只要厚度超过3微米,残余应力直接翻一倍,结合力掉百分之四十以上,一不小心就掉块。你为了控制应力镀薄了,1到2微米,磨个两三次就磨穿了,跟没镀一样。
这个不是工艺问题,是晶体结构天生的。氮化钛是面心立方结构,沉积过程中晶粒长大,厚度越高,晶界缺陷越多,内应力堆得越狠,你不管怎么调偏压,改沉积温度,加中间过渡层,都只能缓解,根本解决不了。
还有一个行业盲区,就是腐蚀环境下的表现。很多人说氮化钛化学稳定性好,不会锈,其实不对。氮化钛涂层都是有微孔的,哪怕是最好的工艺,孔隙率最低也要千分之几,只要碰到带氯离子的环境,比如海水,或者食品加工里的盐,氯离子顺着微孔钻进去,先锈基体,然后把涂层顶起来,不出半个月就整块掉。
现在行业内都在吹氮化钛做医疗器械,做海洋紧固件,说白了就是骗项目补贴的,我做过加速腐蚀试验,3.5%的盐水泡72小时,九成以上的样品都出锈点了。别扯什么封孔,封孔剂磨两次就掉了,没用。
不过话说回来,氮化钛也不是全不好。低载荷下的装饰涂层,或者家用低速切削的刀具,确实好用,性价比也高,毕竟镀氮化钛的设备便宜,靶材也不贵,比镀氮化铝钛便宜三成,适合民用低端产品。
但是要是有人给你吹氮化钛能替代硬铬,能做高速重切削,能扛强腐蚀,你直接扭头走就行。全是忽悠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氮化钛涂层:吹得神乎其神,其实藏着很多人不肯说的暗坑
文章链接:https://m.yqhljx.com/list_11/3942.html
