2026-10-07 02:38:50 分类:材料工艺
去年在东莞一家做精密冲压的工厂驻场,碰到一批报废的冲头,全是做了氧化锆涂层的,不到一千次冲压就成块掉,厂长蹲在车间门口抽烟,脸都绿了。
从一次冲头失效说起
一开始所有人都怪氧化锆粉不纯,换了三家供应商的粉,做出来还是掉。我蹲在检测台磨了三个试样,看结合截面,才发现问题出在前处理。冲头淬火之后,表面残留了一层淡淡的氧化皮,抛丸工序为了省时间,把砂流量调大了一倍,只打掉了表层浮锈,氧化皮嵌在基体缝隙里,根本没清干净。
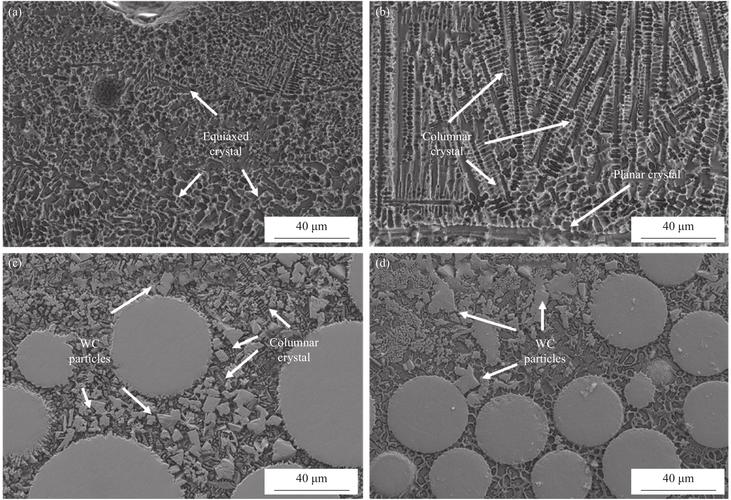 冲压模具氧化锆涂层脱落截面显微图
氧化锆涂层和基体的结合,靠的就是原子级的咬合,中间隔一层氧化皮,等于粘在一张脆纸上,受力当然掉。很多人讲氧化锆涂层,张嘴就是硬度高耐磨,从来不说前处理占了性能的七成。你拿到的公开工艺只写了烧结温度1450度保温两小时,不会告诉你升温速率得控制在每分钟五度以内,不然厚涂层内层和外层温差太大,降温的时候直接从内部裂开。
相变不是玄学,得卡准温度阈值
氧化锆能拿来做涂层,核心卖点就是相变增韧。外界有裂纹扩过来,四方相转成单斜相,体积涨一点,把裂纹挤回去,韧性就上去了。
但这个事反过来,温度不对,相变就是噩梦。我之前在实验室做过一组对比,同样的粉料,同样的厚度,烧结温度差50度,残余应力差了一倍。示例数据:1500℃烧结出来的,表层是300MPa左右的压应力,能帮着扛外力;降到1450℃,直接变成120MPa的拉应力,工件放半个月,自己就能裂。
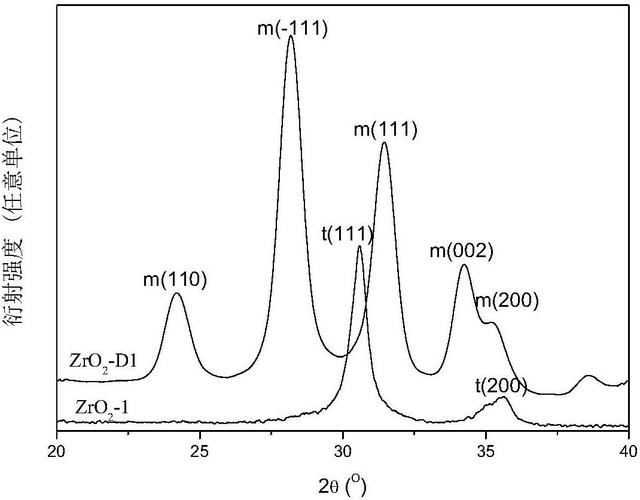 氧化锆涂层四方相X射线衍射谱图
这里头还有底材的事,没人提。你做在钢上和做在硬质合金上,热膨胀系数差了快一倍,冷却的时候收缩不一样,应力差直接堆在涂层结合面。你抄了别人做硬质合金刀具的工艺,直接用到模具钢上,不出问题才怪。
就是这么坑。
很多做研发的新人,上来就盯着粉体纯度、烧结设备,根本不把这些看不见的变量当回事。真到出问题,翻遍论文也找不到答案,只能对着一堆废工件发呆。
不同工艺的隐形边界
 不同工艺的隐形边界
现在做氧化锆涂层,主流两条路,物理气相沉积,热喷涂。不是谁比谁好,是边界卡得很死。
气相沉积出来的涂层,致密度高,表面光滑,但最多做到几十微米厚,厚一点内应力堆够了,直接裂。适合什么?小刀具的切削刃,精密轴承的工作面,要的就是薄而硬。
热喷涂呢,能做到几个毫米厚,孔隙率大概是3%-5%估算,适合做隔热层,比如航空发动机的热端部件,哪怕有点孔隙,不影响隔热,还能缓冲热应力。
我之前碰过一个客户,非要拿热喷涂做精密液压杆的氧化锆涂层,嫌气相沉积做不了那么厚,结果用了不到一个月,磨下来的碎屑堵在孔隙里,把活塞杆刮得满是痕,赔了不少钱。
说实话,不是热喷涂不好,是用错了地方。
还有稳定氧化锆的氧化钇添加量,公开资料都写3mol%,放到涂层里就得调。厚涂层得加0.5个百分点,不然冷却的时候相变太猛,直接裂;薄涂层可以减一点,硬度能上去五个百分点,这个范围,没人会给你写进标准里,都是试出来的。我当初为了调这个量,烧了快三十个试样,手上烫的疤现在还在。
哦对,还有后处理,刚烧完的涂层,不能骤冷。我刚入行的时候犯过傻,为了赶进度,拿出来直接泡冷水,捞出来一看,整块涂层裂成了龟纹,那叫一个懊恼。
不过话说回来,现在做材料工艺的,都追新概念,张嘴就是新结构新材料,说白了,落地到量产,都是卡细节。差一度,差千分之几的添加量,性能就能差出天壤。氧化锆涂层不是什么神奇的东西,把那些看不见的边界卡准了,才能出来能用的产品。剩下的,就是慢慢攒经验罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氧化锆涂层:工艺卡没写的隐形细节
文章链接:https://m.yqhljx.com/list_11/3945.html
