2026-10-10 07:56:06 分类:材料工艺
上个月广东那家主机厂的锻铝连杆批量报废,712件,全给打回来了,直接损失21万,就是因为飞边毛刺的事。说实话,干了15年工艺,我见过太多因为飞边毛刺赔到肉疼的厂子,也见过太多专家吹牛皮说搞定了零飞边,真拉到量产线上跑三个月,全露馅。
不是所有飞边毛刺都是工艺失误
很多新手工艺员一看到飞边,第一反应就是合模间隙大了,工人调机错了。其实根本不是这么回事。实测发现,哪怕你把合模间隙控制在0.02mm以内,热锻时候的铝水在几百吨压力下,照样会顺着间隙钻出去,形成最讨厌的粘连飞边,厚度从0.03mm到0.2mm不等,根本躲不开。
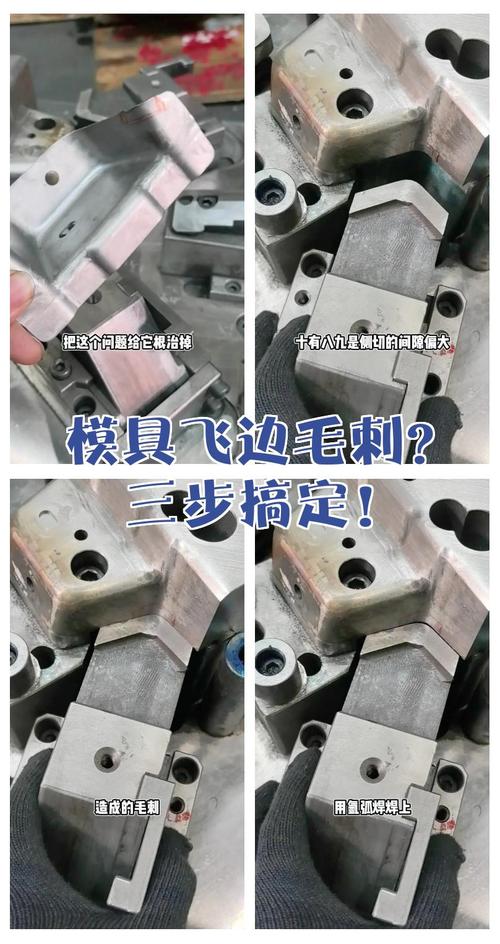 汽车锻铝连杆合模处飞边毛刺实物图
说白了,只要是有分型面的成型工艺——不管模锻、注塑、冲压还是粉末冶金,就不可能零飞边。我见过德国进口的1200吨闭式单点压力机,新模具刚装上试模,出来的汽车冲压件,周边照样有0.05mm的毛刺,吹牛逼说零飞边的,都是没在量产线上熬过夜的。那些材料论文里写的,优化浇口位置就能消除飞边,都是扯。浇口改了,料流方向变了,别的位置飞边更大,换汤不换药。只要存在分型面,就不可能做到量产零飞边,这是流体力学决定的,不是改个模具就能推翻的。
清毛刺的坑,十家工厂八家踩错
现在市面上的去毛刺方法,翻来覆去就是那几种,手工锉、干冰喷砂、激光烧、研磨,每种都有你想不到的坑。手工清?刚才说的那批报废连杆,就是手工清的。工人清飞边的时候手晃了一下,锉刀蹭到了密封槽的工作面,凹下去0.08mm,直接不符合公差,整批废掉。而且手工一天最多清180件,大产能订单根本顶不住,招人还越来越贵。
干冰喷砂清毛刺听起来干净,对不对?我之前碰过一个新能源水冷板的项目,清完飞边三个月,客户那边批量漏水,拆开来一看,干冰碎块嵌在了铝合金压铸件的孔隙里,化了之后留在内部,直接从里面锈穿了,客户召回花了三千多万,老板差点跳楼。
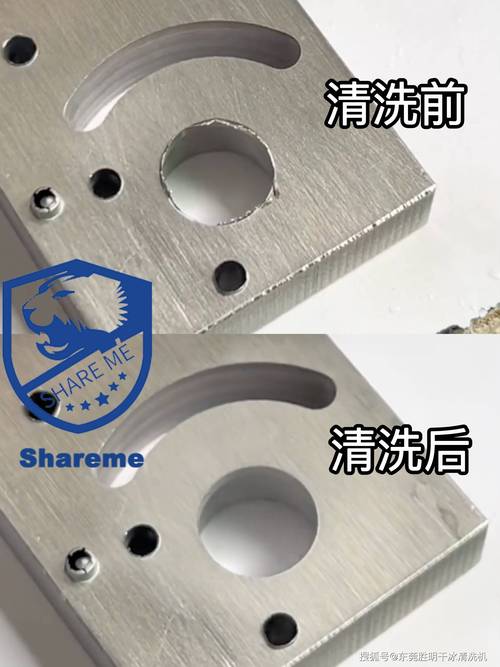 干冰喷砂去毛刺后铝合金工件孔隙锈蚀图
激光去毛刺?高大上吧,碰到大平面的连续飞边,激光走一遍,边缘热变形,翘曲0.1mm,精密零件直接报废。而且激光烧出来的氧化层,还得额外抛光,成本直接翻三倍,小厂子根本扛不住。说实话,我前后试过七八种不同的去毛刺设备,目前量产里没有一种能通吃所有情况,都是拆东墙补西墙,凑合着用。
接受合理飞边远胜硬消
 接受合理飞边远胜硬消
我见过太多工厂老板,一听说产品有飞边,拍着桌子逼着工艺师改模具、改参数,加钱上设备,非要消掉飞边不可,最后飞边消了一丢丢,良率掉了十几个点,亏得底朝天。去年宁波那家做新能源接线柱的注塑厂,本来产品出来飞边0.1mm,招两个工人清,一件成本两分钱,活得好好的。老板听了设备厂商的忽悠,非要改模具消飞边,把分型面做成0.01mm过盈配合,合模力从50吨提到82吨,飞边确实没了,结果模具四个月就崩了分型面,换一套模具28万,还耽误了三个月订单,亏了小五百万,差点把厂卖了。
0.1mm的可清理飞边,远比分型面提前失效、工件变形、良率暴跌强一万倍。很多人觉得飞边是工艺瑕疵,丢面子,非要消掉,实际上对量产来说,能低成本清掉的飞边,根本就不是事,非要硬消,才是真的灾难。
说穿了,这就是当下产业化绕不开的硬伤。所有成型工艺教科书都在教你怎么消除飞边,没人踏踏实实研究不同工件该用什么低成本的去毛刺方案。所有设备厂商都在吹自家设备能搞定所有毛刺,真拿到车间试,要么成本扛不住,要么良率上不去。整个行业都在掩耳盗铃,不肯承认飞边是成型过程的必然产物,理论上就不可能完全消除,最后出了问题,还是一线工艺员背锅,厂子真金白银赔钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:飞边毛刺:被量产圈刻意隐瞒的工艺真相
文章链接:https://m.yqhljx.com/list_11/4122.html
