2026-10-10 06:58:46 分类:材料工艺
去年华东某汽配厂的六缸铝合金缸盖,台架试验跑了1187小时就断了。断裂位置在燃烧室鼻梁区,剖开做能谱、金相,翻来覆去查了三天,没有夹杂,没有过烧,没有偏析。最后拿显微CT扫,发现一条沿着晶界延伸的疏松带,最宽的地方才12微米。就是这玩意,把近百万的试验台架给干报废了。
别拿疏松不当致命缺陷
很多刚入行的工艺员,甚至不少干了十年的厂长,都觉得疏松就是小气孔,不影响使用,凑活能用就行。说实话,这是害死人的歪理。
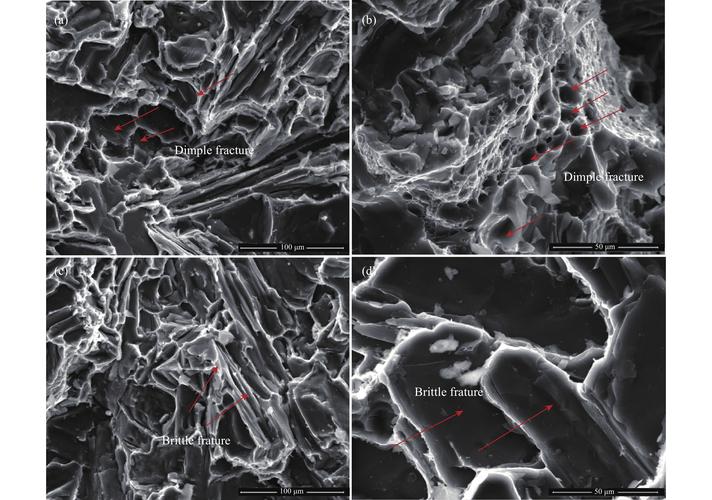 铝合金铸件内部疏松显微CT扫描图
我干工艺15年,测过不下一百组不同疏松等级的同牌号试样,只要晶界上出现连续的10微米以上疏松带,材料的疲劳强度直接掉30%起步。同样是A356铝合金,疏松一级的试样,交变载荷循环次数能到122万次,疏松升到三级,直接掉到27万次。差了快五倍!大缺陷你能探出来报废,这种微米级的疏松,常规X光探伤根本看不见,混到成品里就是定时炸弹,不知道什么时候炸。
不过话说回来,现在多少厂的品控,就是拿肉眼对着光看毛坯,能看见的气孔挑出来,看不见的疏松直接放行了。不出事才怪。
为什么疏松根本杀不干净
很多搞新工艺的出来吹,说我的技术能彻底消除疏松。听个乐就行,别当真。
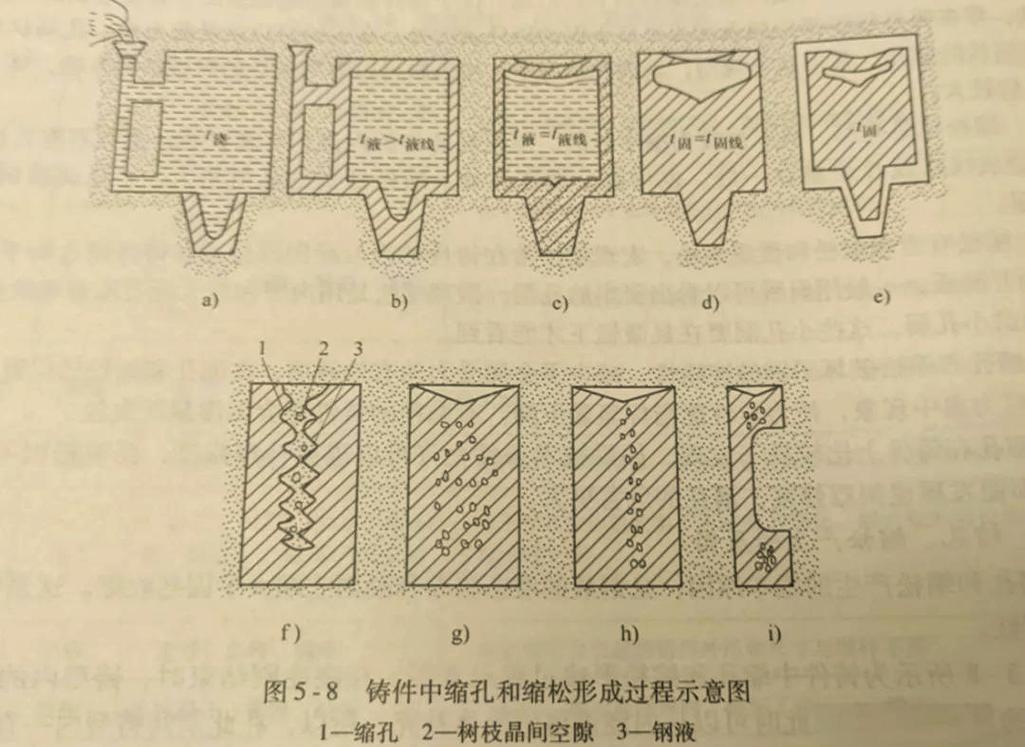 大型铸钢件冒口补缩疏松解剖现场图
金属从液态变固态,本质就是原子从乱堆变成有序排列,体积必然收缩,对不对?大的空隙,你可以靠冒口补缩、靠压力凝固挤出去,卡在晶界上的纳米级、微米级空隙,补缩通道早就凝固了,你再大的压力也传不过去。说白了,这是凝固原理本身带的bug,不是靠工艺就能彻底抹平的。
我当年跟着所里搞大型转子铸钢件,200吨的钢锭,冒口比转子本体还大,真空除气做了三次,最后解剖探伤,冒口根部150毫米的位置,还是找出了17个直径0.1到0.5毫米的疏松点。你说连这么大成本堆出来的件都消不干净,批量生产的民用件,能把疏松控在什么程度?
后来试过半固态压铸、超声波震荡凝固,新工艺确实能把疏松总量降七成,剩下三成,全藏在壁厚突变、尖角这些地方,你拿显微CT扫,一扫一个准,跑不掉。
产业化绕不开的根本硬伤
 产业化绕不开的根本硬伤
现在行业里对疏松的态度,说白了就是揣着明白装糊涂。所有的国家标准、行业标准,只卡0.5毫米以上的宏观疏松,100微米以下的疏松,根本不要求检测,更别说不合格报废。为什么?很简单,卡了就做不出来,全得报废,产能没了,钱赚不到。
你要把10微米以上的疏松全查出来,一个零件做工业CT,成本至少八十块,批量生产几十万件,光检测成本就几百万,哪个厂扛得住?
还有更坑的,现在所有材料手册上的强度数据,都是拿无缺陷的标准试样测出来的,设计零件的时候,留的强度裕度根本没算疏松的影响。说白了,设计拿理想数据算,生产拿宽松标准卡,最后出事了,谁都不知道问题出在哪。
前两年有个做新能源一体化电池壳的客户找我,产品出来X光探伤全合格,没有大缺陷,跑低温循环老化,半年就裂了。最后剖开看,整个壁厚里均匀分布着2到5微米的疏松,应力一点一点往这些点上攒,攒到临界值直接断。
现在行业都在吹一体压铸、近净成型,吹了半天,疏松这个最基础的问题,还是没人碰。不是不想碰,是碰不动。从凝固理论出来到现在一百多年了,我们能做的只有控制疏松的大小和数量,从根上消除?根本做不到。这就是摆在产业化面前的硬伤,你绕不开,也躲不掉。别吹什么新技术解决了,把显微CT的片子拿出来,比什么都管用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:疏松:材料工艺里藏了百年的隐形硬伤
文章链接:https://m.yqhljx.com/list_11/4120.html
