2026-10-10 08:24:48 分类:材料工艺
三个月前帮佛山一家液压设备厂解决漏油问题。翻遍了设计图纸,测了橡胶硬度,换了三种进口密封件,漏点依然对着地面滴答滴答掉油。当时我也是把能查的都查了,最后抱着试试的心态打了粗糙度,看到读数的时候,差点拍大腿——原来在这啊!
密封面的隐形误差
拆下来的输出轴,尺寸公差卡的严丝合缝,轴颈圆跳动也合格,硬度符合要求,肉眼看光滑锃亮,谁看都说没问题。打出来的粗糙度读数,明明白白跳出来Ra1.6。设计要求明明是Ra0.8。
供应商拍胸脯说,不就是差一点吗?光不光肉眼都看不出来,不影响用。
差一点,全错。
动密封靠密封唇口紧紧贴住轴表面,填满所有微观缝隙油压才漏不出去。Ra差一倍,就是轮廓平均高度差了整整一倍,多出来的几微米间隙,就是给油开的通道。油压一上来,顺着缝隙慢慢渗,怎么堵都堵不住。
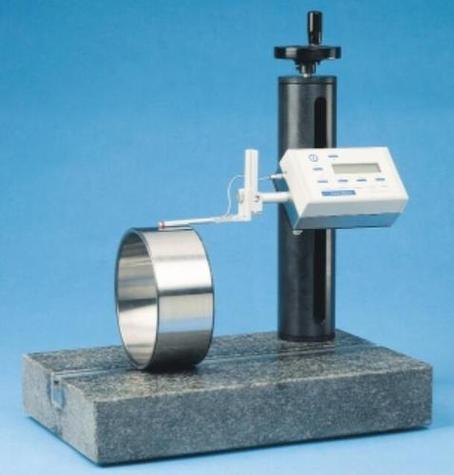 液压输出轴动密封面表面粗糙度检测实拍图
很多做批量加工的,习惯把注意力全放在尺寸公差上,把粗糙度当可有可无的附属指标,进料检验都懒得测。出了问题翻来覆去找原因,永远想不到这个看不见的坑。
越光滑,不一定越好用
不过话说回来,我见过更多人踩另一个坑:认定粗糙度数值越小,表面越光滑,产品就越好。为了抛到镜面花了几倍加工费,最后还把产品做废了。
之前帮内燃机厂做拉瓦失效分析,一批新装机的轴瓦,跑了不到三百小时就拉花报废。拆下来测,轴瓦表面居然抛到了Ra0.05,远低于设计要求的Ra0.2到0.4区间。
太光滑的表面,根本挂不住润滑油。轴转动的时候,油膜直接被两个接触面挤出去,金属直接硬碰硬摩擦,不烧蚀才怪。合适的微观凹坑,本来就是用来存润滑油、存初期磨损磨屑的,你把凹坑全抛没了,等于断了润滑油的退路。
说实话,很多人只知道Ra,不知道大部分工况里,轮廓的最大高度Rz反而比平均高度Ra更影响性能。同Ra的两个面,Rz差几倍,性能天差地别。
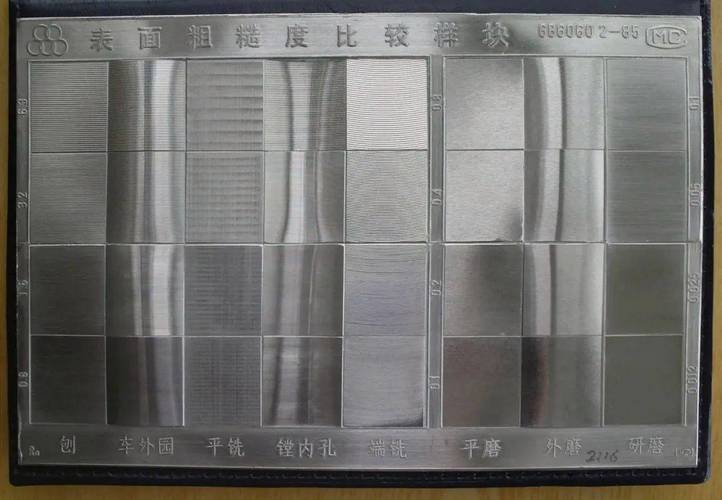 不同表面粗糙度微观轮廓对比示意图
没有通用的最优粗糙度,只有适合工况的合格粗糙度。静密封要填充缝隙,要偏低的Ra;滑动配合要挂油,就得留合适的微观坑;粘接面要粘的牢,太光太糙都不行,太光粘接力上不去,太糙缝隙太多进空气,中间才好用。
工艺选择的实际边界
 工艺选择的实际边界
想要拿到符合要求的粗糙度,首先得认清楚不同工艺的能力边界。粗车出来稳定在Ra6.3到12.5,你硬要粗车出Ra0.8,那是强人所难。精车能稳住Ra1.6,再往下就得改磨削。想要低于Ra0.2,就得走研磨或者抛光。
我之前调过一批铝合金活塞杆,要求Ra0.4,一开始图省事省成本,用金刚石精车做,刀尖摆差控制到两丝以内,走刀速度降到最低,出来还是有不均匀的振纹,粗糙度读数忽高忽低,十件有三件不合格。后来改细粒度陶瓷砂轮精磨,进给量降到每转0.01毫米(示例),磨轮转速往上提了30%(估算),冷却液压力提到两兆帕,还在装夹的时候加了辅助中心架,出来的粗糙度一下子就稳定了,合格率拉到99%以上。
但调工艺也不能过度追求低数值。磨的时候进给太慢,工件受热变形大,反而会出不规则的波纹,粗糙度还是不合格。细长轴磨的时候不加中心架,刚性不够振起来,出来的轮廓就是波浪形,怎么测都不合格。
这些都是现场试错试出来的经验,书本只会给你不同工艺能达到的粗糙度范围,不会告诉你什么长度的轴必须加中心架,什么材质的铝合金磨的时候必须提冷却液流量,不然就会烧伤表面。
现在很多新入行的工艺员,盯着参数表背范围,一到现场就懵,就是没吃过这些亏。粗糙度就是这么个东西,看不见摸不着,你不当回事,它就能给你捅大篓子。你摸透了它的脾气,它也就只是个调调参数就能解决的小问题。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被忽略的表面粗糙度:从一次漏油失效说开去
文章链接:https://m.yqhljx.com/list_11/4123.html
