2026-11-05 03:51:56 分类:材料工艺
去年江苏一家做新能源减速器的厂,3000套输入轴全部退货,直接损失270万。查了整整一周——所有尺寸都在公差范围内,是形位公差标错了。
标了不代表能做,车间真实公差带和图纸差3倍
很多画图的人,根本没摸过外圆磨的操作手柄。
之前在宁波的汽配厂蹲点,测过一批45钢调质的台阶传动轴,图纸上明确标了两支撑轴颈的同轴度φ0.02。我们抽了120件成品上三坐标测,实测的同轴度均值是φ0.062,最差的一件到了0.09。
为啥差这么多?
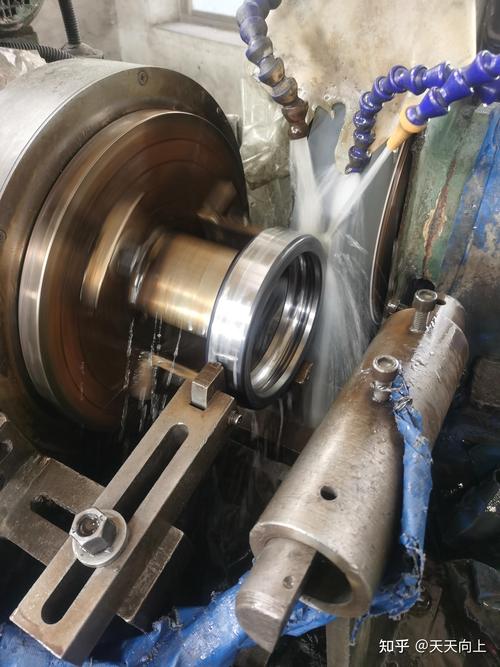 车间三爪卡盘装夹台阶轴外圆磨加工现场图
道理很简单,三爪卡盘单次装夹的固有跳动就有0.03mm,加上磨头主轴的径向跳动0.015mm,你哪怕卡盘擦得一尘不染,砂轮修得棱角分明,装夹完的初始偏差就已经超了图纸给的公差带。很多图纸上的公差值,是按”一次装夹完成所有加工”的理想状态算的,可实际生产里,谁能保证一个轴从车到磨,全程不松卡盘?换一次工序,找正的偏差就上来了。
我见过最离谱的图纸,在长800mm的光轴上标了直线度0.01mm。车间师傅拿到图直接骂,这长度的轴,自身重力压下来的挠度都有0.02mm,你让我怎么做到0.01?
说白了,图纸上的数是画在纸上的,车间的公差是靠一刀一刀切出来的,两者之间的gap,从来没人给你算明白。
形位公差的“默认值”,全是没人担责的糊涂账
现在的设计圈,有个心照不宣的潜规则——形位公差不知道标多少,就翻GB/T 1184选个K级,美其名曰”国标默认要求”。
可这个默认值,根本没人真的对着生产实际算过。
 GB/T1184形位公差未注公差等级对照表实拍
我测过,对于宽度100mm的定位槽,K级对应的对称度公差是0.1mm。实际铣槽的时候,工装的定位销和孔的间隙就有0.05mm,对刀的偏差0.02mm,最后测出来的对称度基本在0.12~0.15mm,根本达不到。最坑的是出了问题谁都不认:设计说我按国标选的,工艺说我按国标做的,质量说我按国标检的,最后产品装上去卡滞,电机转不动,追责的时候一圈人推来推去。
去年给苏州一家做伺服电机的厂改图纸,原来他们的电机法兰止口,未注垂直度选的K级,实测装上去,因为止口歪,电机和减速机的同轴度累计偏差到0.18mm,连梅花联轴器都顶裂了。后来我们把止口的垂直度单独标到0.03,装配合格率从62%直接跳到98%——成本一分钱没加,就是把原来藏在”未注默认值”里的糊涂账,单独拎出来标清楚了。
没人真的对默认值负责。
大家都在抄上一版的图。
抄来抄去,错的数就一直传下去。
行业至今绕不开的硬伤:没人算形位公差的累积成本
现在所有的形位公差教材,全在教你怎么标,怎么测,怎么判定合格不合格。从来没人教你——每提高一级形位公差,对应的加工成本涨多少,对应的失效风险降多少。
之前在无锡的一家液压件厂待过,他们的换向阀体内孔,图纸上标了圆柱度0.005mm。加工的时候,普通内圆磨根本达不到,必须上珩磨,而且珩磨的时候要手工控制进给量,单件加工时间从原来的12分钟,涨到了47分钟。算下来一年光珩磨的人工成本,就多花了190万。
离谱的是,最后我们做对比测试,把圆柱度要求降到0.01mm,装上去的Y型密封圈,寿命反而比原来长了30%。为啥?因为原来为了磨到0.005,珩磨的网纹都被磨平了,存不住润滑油,密封圈干磨,当然坏得快。
很多人对形位公差的认知,还停留在”越严越好”的阶段。
你从0.05mm的公差提到0.02mm,加工成本大概涨1.8倍,但是带来的装配良率提升可能只有3%。这笔账,90%的工艺工程师没算过,设计就更不用说了。更可笑的是,很多厂花几十万买的三坐标,测出来形位公差超了,就手动改报告上的数——反正没人真的拿着实测值去改工艺,只要报告上的数是合格的,就算交差。
现在整个行业对形位公差的理解,还停留在”打勾交差”的层面。没人真的把公差值和自己车间的加工能力、实际的失效模式、真实的成本账绑在一起。大家都在拿着国标当挡箭牌,从来不想,标准是行业的最低门槛,不是你要追求的最优解。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:形位公差不是画图题:车间踩过千万级坑才摸透的硬逻辑
文章链接:https://m.yqhljx.com/list_11/5376.html
