上周去东莞长安那家做新能源汽车结构件的厂,老板拍着我肩膀说去年靠降本赚了800万,我翻了他三个月的良品率报表,当场给他算傻了。
那些砍出来的假降本,最后都变成了售后账单
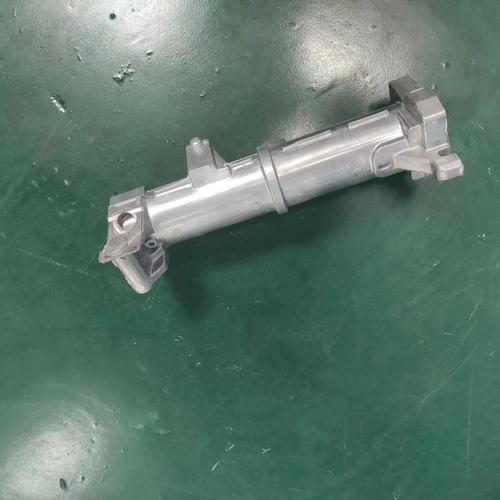
他们之前的6061铝合金型材,原来壁厚3.2mm,为了省材料,硬生生砍到2.7mm。材料单吨采购价没变,但每吨能多切12%的成品件,算下来单台材料成本省了18块。
听着很香对吧?
实测发现,壁厚减薄之后,阳极氧化的挂点位置应力集中,氧化膜厚度公差直接飘了±8μm,原来要求的是12-15μm,现在一堆件直接掉到7μm以下,盐雾测试48小时就出锈点,良品率从96.2%掉到75.1%。
算账的事我给他们算了三遍:原来单台良品的材料成本是42块,现在虽然单台毛坯成本是34块,但摊上25%的不良率,实际每出一个合格件的成本是45.3块,反而涨了3块。更坑的是,去年发出去的12万台件,今年上半年已经有3000多起客诉,光返工加赔付就掏了140万。
你说这800万的降本利润,最后剩啥了?
真降本从来不是砍材料,是抠工艺里的“隐形水分”
我在车间蹲了15年,见过太多人把降本等同于“换更差的料”“砍更薄的壁厚”,说白了就是偷懒,不想动工艺参数的脑子。
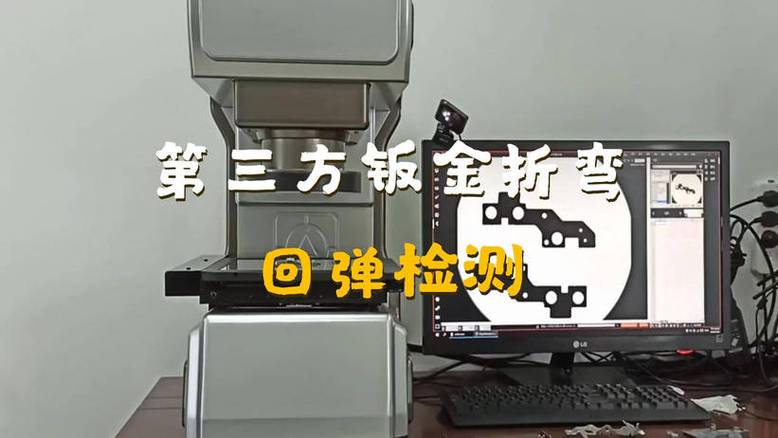
去年帮佛山那家做家电钣金的厂做优化,原来他们用1.0mm的SPCC冷轧板,冲完之后折弯回弹角是3.2度,每批件都要人工调模,调一次模要停线40分钟,一天调3次,光停线损失就快2000块。
老板本来拍脑袋要让我把板材换成0.8mm的,我直接给否了——换0.8的话,冰箱侧板的平面度直接达不到要求,后期喷涂会有波纹,客诉能把他淹了。
我们没动板材厚度,只是把冲裁间隙从原来的料厚的12%调到18%,再把折弯下模的R角从0.8mm磨到1.2mm,实测下来回弹直接降到0.5度以内,不用再频繁调模,光停线损失每个月就省了4万多。
还有他们原来的拉丝工序,拉丝轮是30块钱一个的尼龙轮,一天要换2个,后来我们换成80块钱的百洁布轮,实测下来一个轮能用3天,虽然单个轮贵了50块,但是耗材成本从每天60块降到27块,一个月又省了快1000块。别小看这点钱,一年下来就是12000,够给工艺部发半个月奖金了。
现在全行业都绕不开的降本盲区,没人愿意捅破

现在所有的工厂讲成本控制,都在算“看得见的成本”:材料多少钱,人工多少钱,能耗多少钱。但是没人算工艺冗余成本——就是为了凑良品率,额外加的那些工艺步骤、留的那些不必要的公差、备的那些根本用不上的安全库存。
举个最常见的例子:很多厂做注塑件,模具的流道设计还是十年前的老样子,冷流道的凝料占比能到25%,也就是说你买100斤塑料,有25斤要打碎了重新回料。回料加进去之后,还要加3%的色母粒补颜色,还要调整注塑温度,这些隐形成本,财务报表上根本不会单独列出来,只会算在“原料损耗”里,每个月看一下总数,觉得25%的损耗很正常,从来没人想过,把冷流道换成热流道,虽然一次性投入要8万,但是凝料占比能降到3%,光原料损耗每个月就能省6万,不到两个月就回本。
但是为啥没人换?
因为采购部算的是“今年的设备预算不能超”,工艺部不想担换模具的风险,老板只看这个月的成本降了多少,不管半年后的账。
更可笑的是,现在很多工厂的成本控制,都是财务牵头做的。财务懂什么工艺?拿着表格让你把材料成本降10%,把人工成本降10%,根本不管你工艺能不能实现。我上个月碰到个做电动工具注塑件的厂,财务给的指标是每个件的材料成本要降5%,工艺员没办法,只能把回料比例从原来的20%加到35%,结果做出来的件抗冲击强度掉了40%,装到工具上摔两次就裂,售后赔了快200万。
我就纳闷了,这么简单的道理,为啥没人懂?
哦对,因为降本的KPI是按月算的。换热流道要花8万,这个月的成本反而涨了,谁愿意担这个责任?大家都想做那种当月就能看到数字下降的降本,哪怕是假的,哪怕是拆东墙补西墙,只要报表好看就行。
现在整个制造业的成本控制,根本不是在找最优解,是在找最快能出数字的解法。说白了就是急功近利,没人愿意花三个月时间蹲在车间调参数、改模具,都想今天砍一刀,明天报表上数字就掉下来。
最后呢?要么良品率崩了,要么客诉爆了,要么隐形成本堆到兜不住,才想起来回头补窟窿。
