没人喜欢值夜班。
真的。
去年深秋在东莞的涂布车间,凌晨两点四十七分,夜班的工艺员打过来电话,声音都发颤:线体掉片率从平时的0.2%直接跳到1.1%,三卷极片已经因为这个停在烘箱出口等着判废。
我裹着沾了肠粉店油点的工服从宿舍冲过去的时候,车间的热风裹着NMP的味道扑在脸上,整个人瞬间醒了大半。
凌晨三点的产线异常记录
现场的排查已经走了一轮标准流程:浆料粘度测了,和前一天的记录差3cps,在工艺允许的±10cps范围内;烘箱各段温度校准了,最大偏差0.2℃,远低于±2℃的公差要求;走带速度没动,还是18m/min的常规档;甚至连集流体铝箔的批次都查了,和上一批用的是同一个卷。
大家七嘴八舌猜原因,有人说浆料搅拌的时候分散不好,有人说环境湿度突然涨了,有人干脆拍板说要加0.5%的粘结剂进去救场。
我没接话,蹲在涂布头旁边盯着走带看了二十分钟。
才看到问题。
换卷位置的张力辊上,缠了半圈薄得像蝉翼的涂层碎屑,攒了快两毫米厚,刚好在辊的偏心位置形成一个微小的凸起。每次极片走到这个位置,就被顶起来0.1毫米,刚出涂布头的涂层还没来得及被烘箱烘牢,热风一吹,直接被掀掉一小块,落在辊上越攒越厚。
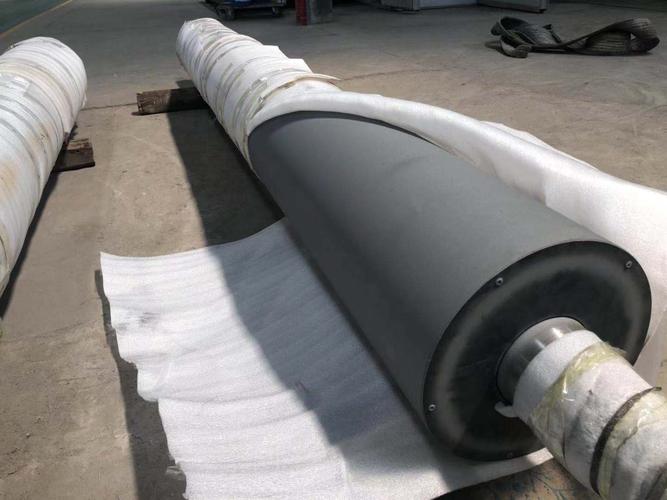
找了个镊子把那层碎屑刮干净,重新跑了半米,掉下来的碎渣直接少了一半。
当时周围的几个操作工都愣了——折腾了快一个小时,居然是这么个屁大的事。
别一上来就改配方
说实话,我最烦一遇到良率掉了就第一反应改配方的操作。
之前见过太多项目,产线良率掉了0.5%,工艺团队抱着DOE手册调了三个月,把粘结剂、导电剂、溶剂比例改了三轮,最后算下来新配方的良率只比原来高0.3%,成本还涨了8%。等后来设备团队拆开线体检查,才发现是涂布头的模头缝隙堵了个微小的浆料干块,堵了快半年。
这种情况下,你调配方算什么?给设备的脏毛病擦屁股而已。
当时现场有人提出来要补1%的PVDF,我直接拦了。
翻之前三个月的测试记录,粘结剂占比从1.8%调到2.2%的梯度实验里,掉片率的波动差才0.12%,根本解释不了这突然跳出来的0.9%的缺口。真要是贸然加了粘结剂,后面会平白增加浆料的成本,还会让涂层的硬度过高,分切的时候更容易掉粉,到时候新的问题冒出来,根因就彻底找不到了。
清完那个辊子上的碎屑,连续跑了三卷,掉片率直接掉回0.23%。
前后花了十分钟。
不过话说回来,不是说改配方没用。是你得把所有非材料类的异常筛干净——从辊子的清洁度,到走带的张力波动,到烘箱的风路堵塞,所有能肉眼看见、能靠仪表测出来的问题,先全部清掉,再谈配方的优化。不然你花几十万调出来的”最优配方”,可能只是刚好抵消了某个没人注意的设备小毛病的影响,等哪天那个小毛病被别人顺手清了,你配方本身的缺陷才会暴露出来。
那些被忽略的临界值
这次的异常解决完,我们没着急把线体开回原来的参数。
之前为了提产能,大家把烘箱最后一段的温度从95℃调到了105℃,当时测的残留溶剂是0.3%,比之前的0.5%还低,所有人都觉得这波调整赚了——同样的线速,残留溶剂达标,相当于单卷的烘干时间缩了10%。
但当时清完碎屑之后,我们测了下105℃下极片的剥离强度(示例数据:10.5N/m),比原来95℃的时候(12N/m)低了12%。
原因不复杂:温度太高的时候,靠近铝箔那一层的PVDF会提前结晶,和铝箔表面的粘结力直接掉一截。平时张力辊干净的时候,这点粘结力差根本不会引发掉片,大家也就没当回事。可一旦辊上有个微小的凸起,带点震动,本来就不牢的涂层直接就被掀下来。

我当时拍了下自己的脑袋。
早知道当时调温度的时候,就该多测个剥离强度的梯度,也不至于熬到凌晨三点在车间吹热风。
后来我们把烘箱末段的温度调到100℃。既比原来的95℃烘干效率高5%,又让剥离强度回到11.4N/m,比105℃的时候高了8%,相当于给所有可能的随机扰动——不管是辊上沾的碎屑,还是走带的微小张力波动,都留了足够的余量。
现在跑了快两个月,掉片率稳定在0.15%,比之前最好的时候还低一点。
当然也不是所有问题都解决了。我们到现在也没完全摸透105℃下PVDF结晶的具体临界温度点,后面还要补DSC的测试,把温度窗口卡得更准一点。
很多人总觉得良率提升就得靠大的技术突破,换新材料,上新设备,算ROI算得头大。其实哪有那么多高大上的事。你蹲在产线旁边多盯二十分钟,把所有卡在公差边缘的参数往安全区挪一点,把那些没人愿意擦的辊子擦干净,良率自然就上来了。
哦对,那天凌晨四点回到宿舍,楼下的肠粉店刚开门,老板给我多浇了一勺酱油,说看我眼睛红得像兔子,肯定是又熬夜盯线了。
