上周三在苏州的卷对卷PVD产线蹲了一整天,盯着工艺员调偏压的屏幕,突然想起三年前第一次把实验室的工艺方案搬到产线时的狼狈。那时候我们拿着实验室测的参数表,觉得工艺窗口宽得能开汽车,结果第一炉跑出来的样品,边缘膜层一摸就掉渣,中心硬度差了快5GPa。
实验室里的“完美窗口”为什么到产线就塌
当时我们在实验室用的是100mm见方的静态样品台,配的小尺寸钛靶,氩压0.4Pa、偏压-80V的参数下,测出来的硬质膜硬度22GPa,结合力达0级。当时为了摸窗口边界,我们把偏压从-60V调到-100V,氩压从0.3Pa调到0.5Pa,所有指标全在合格线上,当时拍着胸脯跟产线说,这参数随便调,稳得很。
结果产线的腔室里,装的是1200mm宽的大靶。
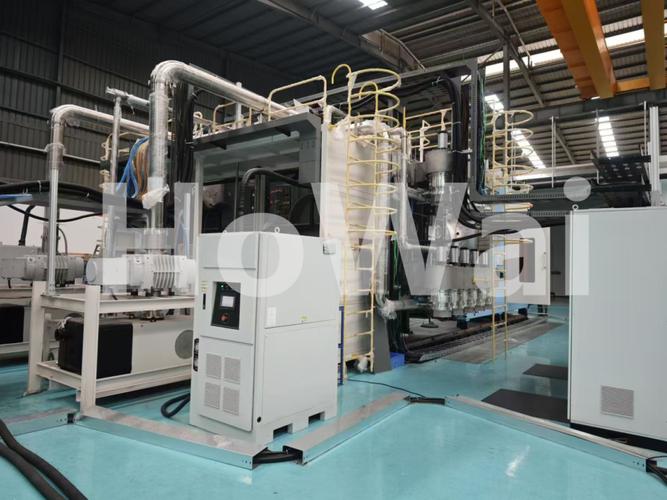
第一炉跑完,拿膜厚仪扫一遍整个幅面,发现从中心到边缘,镀膜速率差了快40%。一开始以为是靶材装歪了,拆下来重新校水平,偏差还是没降下来。后来拿朗缪尔探针测等离子体密度,才发现大靶的磁场分布天生不均匀——中心的磁场强度是边缘的1.4倍,等离子体全往中心凑。
产线主管当时翻着我们的工艺记录册,脸拉得老长:“你们实验室是不是就拿个巴掌大的样品测?我这1米2的幅面,你给我个静态小样品的参数?”
我当时站在旁边,脸烧得慌。
原来我们在实验室算的“工艺窗口”,从根上就错了——我们默认设备的状态是完美的,等离子体100%均匀,参数的波动不会带来额外的性能偏差。但真实的产线设备,从装靶的水平度,到磁钢的老化程度,再到机械结构的固有间隙,全是偏差。工艺窗口的第一层定义,从来不是参数的可调范围,而是“设备固有偏差存在的前提下,还能稳定达标的参数区间”。
那些被忽略的“隐形边界”
那次之后,我们花了两周时间给大靶换了边缘加高2mm的磁钢,重新测等离子体分布,把幅面的密度偏差从40%压到5%以内。这次我们学乖了,不再急着给参数定边界,而是把能想到的变量全列出来:靶距、走带速度、腔室温度、靶材剩余厚度。
以为稳了。
结果连续跑了3个小时,前100米的样品全合格,从第120米开始,膜层硬度慢慢往下掉,最后稳定在15GPa,离合格线差了2GPa。一开始以为是靶材消耗太快,查了腔室里的靶材剩余厚度,还有22%,远没到需要换靶的临界值。
我蹲在收卷架旁边盯了半小时,才发现问题出在张力上。

卷对卷的走带张力,开头是12N,收卷辊的直径随着膜卷变大,张力的自动补偿机构会慢慢把力往上加,跑满3小时的时候,张力已经到了18N。张力变大,膜带会被拉得更平,离靶的距离从一开始的80mm,缩到了72mm。靶距变了,偏压的实际作用强度就变了——相当于我们之前定的偏压参数,在跑了3小时之后,实际值飘了15%。
说实话,我之前在实验室做静态样品的时候,从来没把张力当回事。不就是个走带的力吗?能差到哪去?
那次之后我们重新测窗口,把靶距±5mm的漂移范围算进去,原来偏压从-60到-100V的宽区间,实际能用的范围只剩-75到-90V,窄了快一半。有人问,为什么不把张力补偿调得更准?卷对卷的张力机构,机械结构的固有误差就是±2N,你再怎么拧螺丝也消不掉,总不能为了这个换整个收卷系统吧?成本扛不住。
所有不在你工艺参数表上写出来的变量,都会在你量产到第4个小时的时候,偷偷把你的窗口挤窄一半。
别追求“无限宽的窗口”
刚摸透张力的影响那会,我们又犯了另一个错。当时接了个低温透明导电膜的项目,客户要求方阻≤10Ω/sq,透光率≥88%。我们为了把工艺窗口做宽,故意把镀膜时间拉长了10%,这样就算走带速度飘个10%,方阻也能稳在合格线内。
窗口确实宽了——走带速度从5m/min调到6m/min,方阻从9Ω/sq涨到10.8Ω/sq,全在达标范围里。结果送检的时候,客户测出来的透光率只有85%,离要求的88%差了3个点,整批货差点退回来。
我们这才反应过来,之前算窗口的时候,只盯着方阻这一个核心指标,把透光率的裕度全给吃没了。
不过话说回来,谁刚入行的时候没犯过这个错?总觉得参数留的裕度越大越好,省得产线出问题,结果往往是裕度全给次要指标耗光了,真遇到问题的时候,连调整的空间都没有。你在定义窗口的时候,必须把所有客户的性能要求都列全,不能只盯着某一个指标的达标范围。
现在我们每次测工艺窗口,都不会只把核心指标的达标范围当边界。而是会故意把参数往两边飘,盯着所有列在考核清单上的指标——方阻、透光率、内应力、耐弯折次数——看哪个指标会最先掉出合格线。那个最先掉出去的位置,才是窗口的真实边界。
当然也有算不准的时候。上次测某层光学增透膜的窗口,发现当腔室温度升到120℃的时候,膜层的内应力会连续从压应力变成拉应力,没有突变点。我们到现在也没搞清楚,到底应力值在哪个范围是客户能接受的——因为客户自己的可靠性测试方案里,也没写清楚应力的临界值。这种时候我们就不会硬把窗口的边画死,而是在工艺文件上标个“待验证”,留10%的参数裕度给后续调整。
昨天在产线,看到工艺员调偏压,屏幕上显示-82V,落在我们测的-75到-90V的区间里。旁边的记录册上写着,今天的张力是13N,靶距79mm,等离子体均匀度偏差3%。
没有什么完美的参数。
你知道哪个位置是边界,不越界,就够了。
