针对多品种混流生产的自动化产线,工装切换速度直接决定了停线损失和生产柔性。本文结合十多个整车焊接、结构件加工项目的落地经验,拆解设计中的常见误区、核心要求和选型逻辑,给有基础的工程师做实操参考。
别被宣传参数骗了:重新定义切换时间
前年我在华东某整车厂改焊接线,新上的柔性工装差点把项目总监逼得脱发。供应商说切换时间15分钟,结果第一次换车型,从停线到出第一个合格件花了两个半小时。
这锅谁背?
甲方自己对切换时间的定义没搞清楚。
按照ISO 14649-10对柔性生产切换的标准定义,有效切换时间是从上一批次最后一个合格件下线,到下一批次第一个合格件下线的总时长。不是拆完工装装上新工装的时间,更不只是锁紧机构动作的时间——它包含了撤工装、换新工装、基准校准、压力检测、首件检测这一整套流程。
很多供应商玩文字游戏,只算机构动作的时间,把其他步骤的时间全砍掉,吹出来的参数好看,实际用起来坑死人。
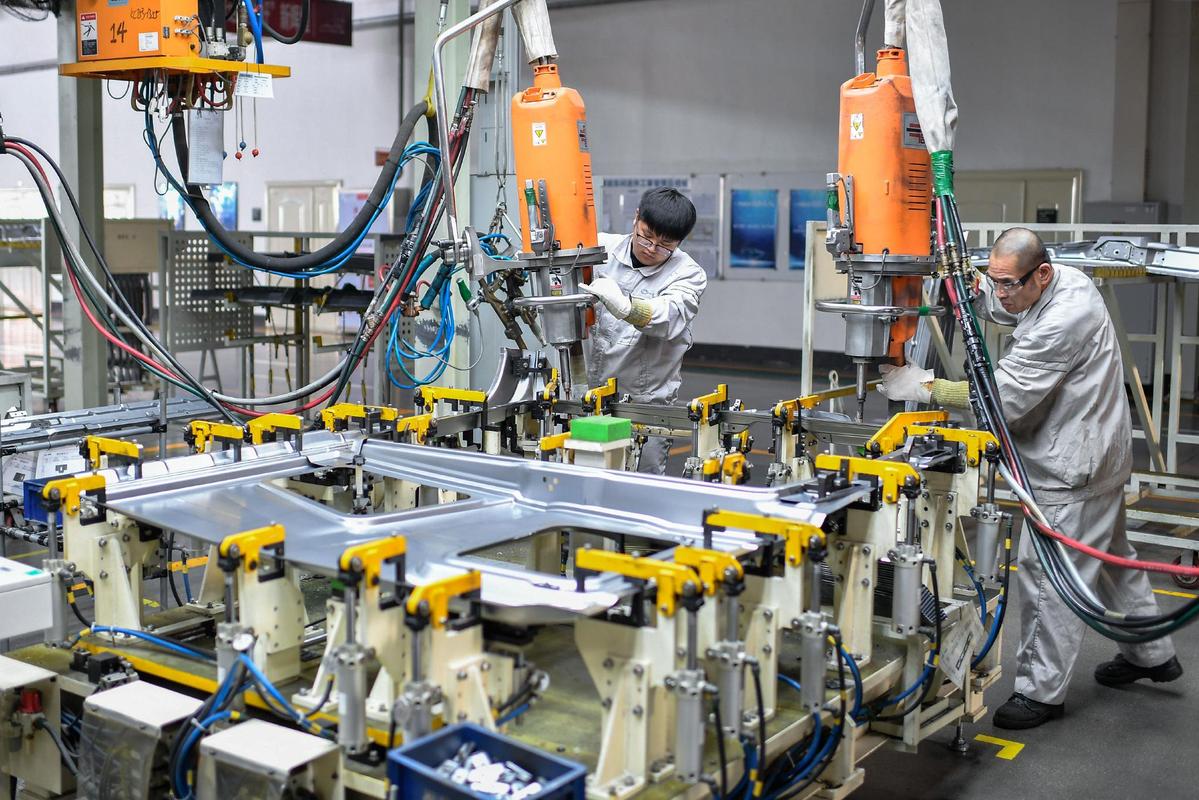
说实话,15分钟有效切换,放到现在都是顶尖水平。绝大多数混线生产的产线,能把有效切换时间控制在1小时以内,就已经能满足绝大多数多品种生产需求了。
三个设计坑,我踩过你别踩
做柔性工装切换这么多年,见过的错漏能堆一仓库。挑三个最常见、最容易被忽略的出来说。
第一个坑:忽略温度对基准精度的影响。
我之前做工程机械结构件加工线的工装,车间没有恒温,夏天中午和凌晨的温差能到8℃。铝制工装主体线膨胀系数是23e-6/℃,一米长的工装,变形量能到0.18mm。我们做的焊接定位要求公差是±0.2mm,刚好卡着红线,换班之后切工装,首件十有八九超差。
后来怎么改的?基准块全部改成钢件,和床身材料一致,把温度变形差控制在0.03mm以内,符合GB/T 2203-2018对定位装置的精度要求,问题直接解决。
第二个坑:过定位设计导致切换卡涩。
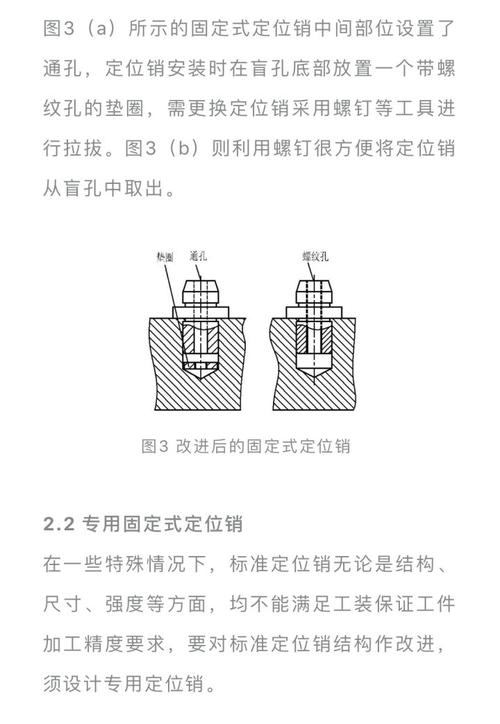
很多设计师怕定位不准,给快换工装加四个甚至五个定位销。道理都懂,三个点确定一个平面,多出来的定位销就是过定位。加工精度再高也不可能四个销孔都完全对准,切换的时候插不进去,工人得用铜锤敲半天,一不小心就敲坏定位面,精度直接飞了。
老老实实做一面两销,最多再加一个导向销辅助对准,足够用了。
第三个坑:快换接口密封提早失效。
全自动切换的工装大多用气动锁紧,快换接气口的密封圈,很多人选普通的丁腈橡胶,切换个两三千次就磨损漏气,锁紧压力不够,工装晃荡,加工出来的零件尺寸飘。我十年前遇到过一次,批量出了五十多个不合格的前梁,返工花了十几万,现在想起还心疼!
其实就换个聚氨酯密封圈,几块钱的事,寿命能翻三倍,怎么就没人注意呢?
选型不是越贵越好,匹配需求才是核心
不过话说回来,现在很多厂家一提到柔性工装,就开口要进口零点定位系统,一套几十万砸下去,最后一年换不了十次批次,利用率连10%都不到。钱全打水漂,对吧?
如果你的产线是多品种小批量,一个月换个两三次批次,手动快换加锥面定位就够了。一套快换机构几万块,有效切换时间控制在40分钟到1小时,完全能接受,算下来两年就能回本。
如果是天天混线生产,一天换个两三次,那必须上全自动切换,带自动基准校准的零点定位系统。现在国产的零点定位系统重复定位精度也能做到0.005mm,不比进口差多少钱,性价比高很多。
还有一点,别忘了给工装加编码识别。很多产线换了工装,系统识别不出来,还拿上一个工装的坐标系加工,直接撞刀,废了工件还坏了机床,这个小细节,忘了就是大事故。
柔性工装切换,本质上就是在柔性、成本、精度三个维度找平衡。没有最好的方案,只有最适合你自己产线的方案。多去现场蹲两次,看看工人实际切换的时候卡在哪,比对着手册做设计靠谱多了。
