摘要:本文分享了汽配厂老冲压车间改造的落地经验,从前期痛点摸排、核心方案选型到验收注意事项,梳理了多个现场改造踩坑经验和符合国标的参数选择,给同类型老车间改造提供可落地的参考。
改造前的痛点摸排:别上来就换设备
上个月刚结完南方某汽配厂的老冲压车间改造项目,踩了好几个之前没预想到的坑,全是真金白银砸出来的经验。
这个车间原来做轻卡冲压零部件,投产快十年了,现在客户转做乘用车主结构件,精度要求提了两个等级,产能缺口还卡了30%。甲方一开始给的初步需求就是:换四台新高精度冲床,把产能提上去。
我们绕着车间走了一天,拿水平仪测了三遍地面,发现不对。十年前打设备基础的时候,甲方为了省成本,没按照动载荷设备的要求做沉降预留,现在有三台冲床的基础倾斜已经超过千分之三,远大于GB 50007-2011《建筑地基基础设计规范》里对动载荷设备基础的允许偏差。导轨间隙都被拉歪了,打出来的孔同轴度超差0.2mm,废件率一直降不下来,核心问题根本不是冲床精度不够。
说实话,一开始甲方老板还觉得我们故意加活,说原来冲床用的好好的,为什么要刨了重做基础?后来我们把三坐标测的五十件废件数据摆到桌上,没多费口舌,他直接点头同意改基础。
很多工厂改造都犯这个毛病:盯着设备,忘了底子。底子歪了,再贵的设备也出不了好活。
核心改造方案:参数选型和现场布局的权衡
最终方案定下来,总预算控制在甲方要求的180万以内,没有全换设备,只动了核心问题。
第一步是重做不合格的三台设备基础,用钢混复合基础加橡胶隔振垫的方案。这里参数怎么选?冲床工作的激振频率大概在15-25Hz之间,隔振设计要求隔振垫的固有频率必须低于激振频率的1/√2,我们选了10mm厚的天然橡胶隔振垫,刚度120kN/mm,算下来固有频率是7.8Hz,刚好满足要求,完全符合GB 50463-2008《工程隔振设计规范》的要求。
设备选型上,原来的8台160t开式冲床,留了四台精度没掉太多的,专门做小零件落料,只新增两台315t闭式单点压力机做主结构件成型。为什么不全部换掉?甲方预算卡得死,全换新设备超出去快一倍,留四台旧设备刚好分摊小零件的产能,不浪费。
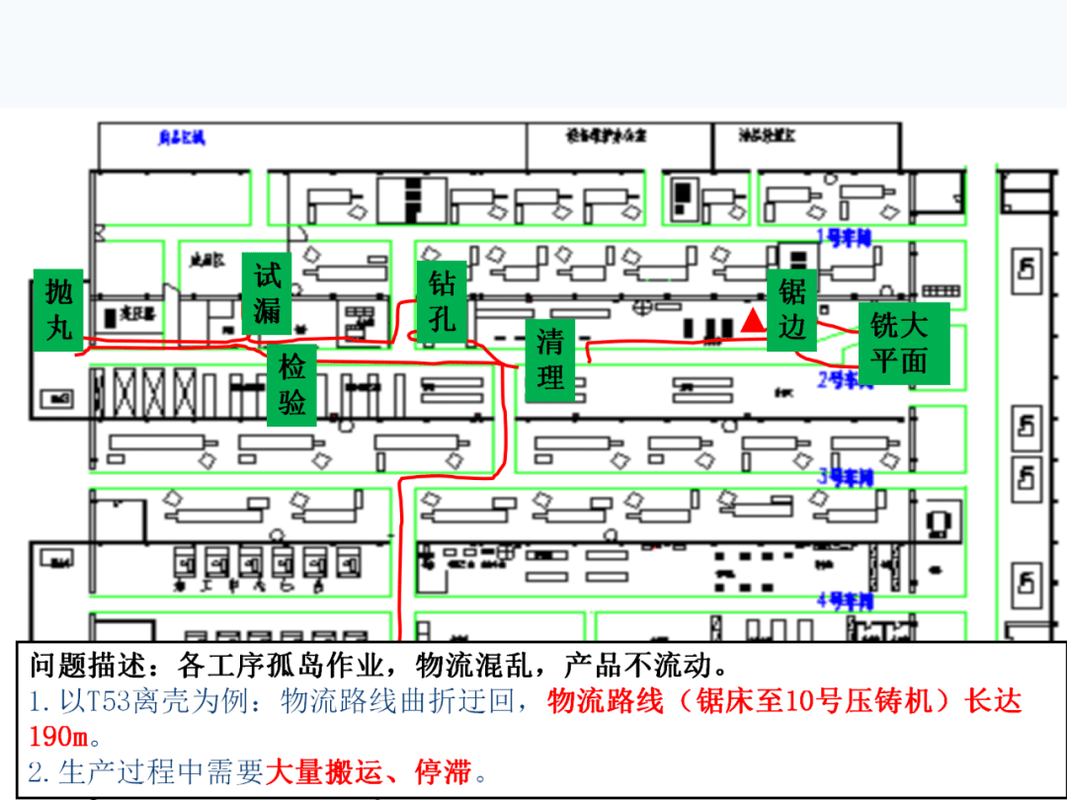
布局改得最爽。原来毛坯堆在车间入口,物流车要穿过整个加工区才能到出料口,天天堵,半天出不了一批货。现在改成U型物流线,毛坯入口在车间一端,成品出口在另一端,中间加工区不走物流车。
踩了个不大不小的坑。一开始我们把新冲床直接放在旧冲床原来的位置,算线槽的时候才发现,原来的进线电缆是120平方铝缆,新冲床额定功率110kW,额定电流大概210A,120平方铝缆的长期载流量只有180A,根本扛不住。差点投产的时候烧电缆,后来临时换成150平方铜缆,多花了两万八,幸好测试的时候发现了,不然投产之后停线整改,损失得翻十倍。
还有个细节没人提,但我每次改造都要求加。原来车间只有屋顶几个大排气扇,冲压的时候润滑油雾散不开,夏天工位温度能到38度,工人留不住。这次改造每个工位加了侧送风,上方装了小型油雾收集器,总造价才不到八万,工人试生产的时候直接说舒服太多,这点钱真的别省。
验收环节容易忽略的关键指标
很多人改造完,试生产几件零件合格就签字验收了,这不对。我们做项目要求必须做满72小时连续动载测试,必须过三个指标才能交活。
第一个,测设备基础的振幅。要求垂直振幅不超过0.1mm,水平振幅不超过0.05mm,这是闭式压力机安装的通用要求。我见过好几个改造项目,基础没做好,投产不到一年冲床精度就掉了,几百万白扔。
第二个,测单批次物流通过时间。原来这个车间每个批次零件从毛坯到成品要四个小时,我们改造的目标是压到两小时以内,这是硬指标。设备产能再高,物流堵在半道,等于白改。
第三个,复测全车间地面水平度。要求每平米偏差不超过0.5mm,全车间总偏差不超过5mm,这个是用激光水平仪整个扫一遍出来的,别嫌麻烦,差个一两毫米,累积到零件精度上就是好几十丝,废件率根本降不下来。
不过话说回来,也不是所有改造都要搞大动作。我去年见过一个五金厂,本来就是做小批量多品种的订单,非要砸五百万上全自动冲压线,结果现在设备利用率不到30%,贷款都还不上。改造方案一定要贴合自己的产品结构和订单模式,别贪大求洋,适合自己的才是对的。
这次改造完,甲方的废件率从原来的4.2%降到0.8%,产能提了35%,投产不到14个月就收回了全部改造成本,老板后来给我们介绍了三个同行业的改造项目,这就是把细节做到位的结果。
车间改造从来不是堆新设备的面子工程,是从地基到布局再到小细节的系统调整,盯着真问题,花对每一分钱,才能拿到实打实的收益。
