三年前在新势力车企做车身开发,踩过一个这辈子都忘不掉的坑。那时候项目赶量产,为了抢进度,只做了简单的型面回弹仿真,没做全流程拉延工艺仿真,开模出来才发现A柱下段起皱开裂,边缘回弹超差3mm。改模花了八十多万!耽误了整整两个月量产!那时候我就认准了一件事:数字工艺仿真,早用早救命。
摘要:本文结合冲压、焊接两个核心机械制造场景,分享数字工艺仿真落地中的实际误区、参数选型经验和常见踩坑点,适合有一定基础的工程人参考,不讲空概念,只说能用得上的干货。
别拿数字工艺仿真当“事后验尸”工具
现在很多工厂搞数字化,其实都是摆样子。仿真是干嘛的?很多人的理解就是出了问题之后,拉出来算一遍找原因,走个流程完事。
说实话,这完全把工具用反了。数字工艺仿真最大的价值,就是把试错从物理车间搬到电脑上,在开模、下料之前就把问题找出来,一分钱不花就把方案改完。
去年我们给一家新能源车企做电池下壳体的冲压工艺开发,材料是6061-T6铝合金,厚度2.5mm,整体拉伸深度180mm。一开始工艺师按照经验给的方案,整圈布置等截面矩形拉延筋,压边力给到180吨。我们刚把模型导进仿真,结果出来直接傻了:长侧壁中间段开裂,四个角严重起皱。
要是放在以前,估计先开个试模,切筋改压边力,来回折腾三五次,几十万就没了。那时候我们直接在仿真里改,把整圈拉延筋改成两段式分段布置,长侧边用浅半圆筋,四个角用深矩形筋,压边力降到140吨,再算一次,开裂风险直接降到5%以下,起皱量控制在0.2mm以内,完全符合要求。一次开模成功,省了多少钱?算都不用算。
很多小厂老板算不明白账,觉得做仿真要花几万块请人,不如直接试模改模。你算算,改一次模十万起,耽误交付的违约金少则几十万多则上百万,哪个贵?对吧。
核心参数怎么选?别信软件默认值
说点干货,很多中级工程师做仿真,最容易犯的错就是直接套软件给的默认参数。做出来的仿真结果和实际生产对不上,还怪软件不准,其实是你自己没调对。
就说最常见的冲压仿真里的摩擦系数,大部分软件默认碳钢是0.125,铝合金是0.15。这个值是啥?是干摩擦加普通机油的经验值,你实际生产用的什么润滑剂?带二硫化钼的拉延油?还是氮化硼涂层?还是现在流行的高压水基润滑?不同的润滑剂,摩擦系数差一倍都有可能。
我三年前就碰过一次离谱的事:仿真结果全合格,实际试模全开裂,所有人找原因找了半个月,最后才发现我们用的是带固体润滑剂的离型膜,摩擦系数只有0.08,比默认值低了一半还多。参数错了,整个压边力的计算全错,能不出问题吗?改完参数再算,和实际试模结果误差不到3%。
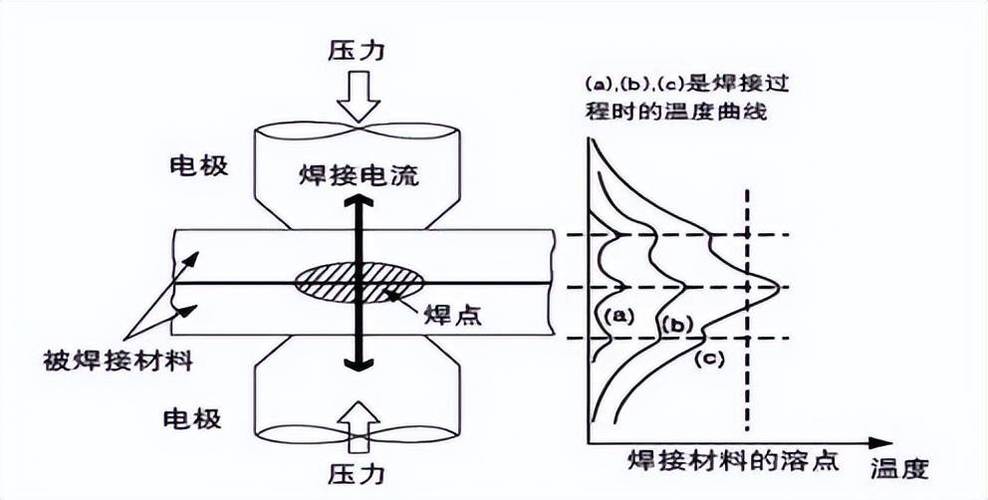
不止冲压,焊接仿真也是一样。做电阻点焊的热仿真,默认接触电阻是给低碳钢的,你要是焊镀锌高强钢,镀锌层本身会降低接触电阻,比默认值低30%左右,不调参数,仿真出来的熔核尺寸比实际大一圈,强度根本达不到要求,装车之后开两年焊点断裂,就是这么来的。
还有网格尺寸,很多人为了加快计算速度,故意把网格画得很粗。复杂型面、圆角位置的应力应变,算出来差个百分之二三十太正常了。按照GB/T 33643-2017《机械产品数字化工艺仿真 通则》里的要求,应力集中区域的网格尺寸,必须小于最小圆角半径的1/3。这不是什么刻板要求,是无数人踩坑踩出来的规矩,信我,照着做,少出问题。
多工艺耦合仿真才是真硬核,坑也最多
现在很多人都在说全流程仿真,单工序仿真其实已经满足不了高端产品的要求了。为什么?因为上一道工序的残余应力、变形,会直接影响下一道工序的结果,你不耦合进去,结果肯定错。
比如说现在新能源汽车常用的1500MPa热成形门槛,冲压完之后整个零件都有分布不均匀的残余应力,你后续做碰撞安全仿真的时候,如果不把冲压带来的残余应力耦合进去,算出来的抗撞性能比实际高15%,这要是直接量产,出了安全事故谁负责?
不过话说回来,多工艺耦合现在的坑真的不少。最大的问题就是不同工序之间的网格数据传递,精度丢得太厉害。从冲压到焊接,残余应力映射一次,误差就能到10%以上,根本没法用。我们团队摸索了大半年,现在用的办法是:映射完之后只对应力集中区、关键焊缝区域的节点做局部插值修正,其他区域保持原数据,既不会太影响计算速度,还能把整体误差控制在3%以内,完全满足工程需求。
现在很多软件厂商吹什么一键全链路仿真,你试试就知道,根本没法直接落地。不同工序用不同的软件,格式不兼容,参数定义不一样,每个环节都要手动调整,哪有什么一键到位的好事。慢慢来,一点点调,比什么都强。
数字工艺仿真不是什么高大上的数字化噱头,是工程人手里省成本、抢进度的真家伙。不要迷信软件,不要套默认参数,不要把它放在事后用。把工作做在前面,结合自己的生产实际调参数,它就能帮你避开几百万的试错坑。就这么简单。
