做了快二十年现场自动化,我碰过最多的现场问题,不是算法不对,不是硬件不行,是车间信号采集环节就掉链子。很多项目方案做的天花乱坠,一到现场跑起来数据全是毛刺,要么漂移要么断信号,折腾半个月找不到问题。整理了我这些年在各个车间摸出来的实际经验,给有基础的工程师做参考,都是能直接落地的干货。
别上来就堆高端设备:先摸清楚现场干扰源
说实话,我见过最多的错误,就是项目刚启动,上来就挑最贵的传感器采集卡,钱花了一大半,结果用不了三个月就出问题。上次在汽车冲压车间改项目,拆下来三套全新的进口传感器,精度标称都是0.05%,全部因为零点漂移报废。为什么?没人去现场测过380V母线的电磁干扰,传感器离母线不到80公分,没有做屏蔽处理,工频干扰直接串进信号里,时间长了电路老化,漂移直接超量程。
按照GB/T 17626 工业现场EMC标准,重载车间的信号采集设备,抗扰度必须达到Class 3级,别选那种给实验室用的高精度设备,那种娇贵得很,扛不住车间的灰尘震动电磁干扰。信号滤波也不是越狠越好,我见过有人为了消毛刺,给冲压瞬态冲击力信号加了1kHz的低通滤波,结果把峰值冲力直接滤没了,测出来的曲线比加工线的温度曲线还平,完全没用。
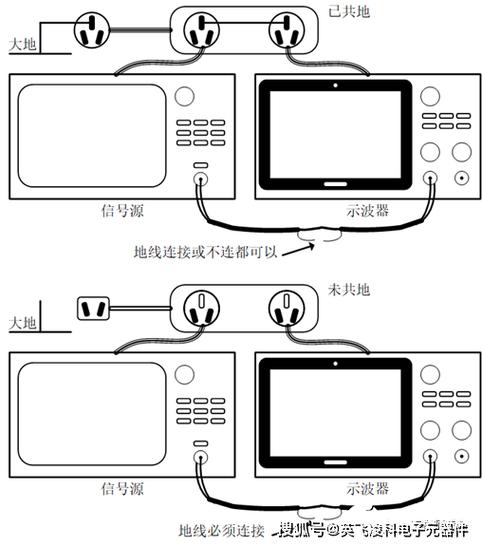
不同车间干扰源完全不一样,焊接车间主要是弧焊的高频电磁干扰,锻造车间是剧烈振动加高温,化工车间还要防腐蚀防爆。跑现场花大半天摸清楚所有干扰,比你在办公室选三天设备有用多了。对吧?
布线和接地:九成采集异常都出在这
别觉得布线是施工队的活,不用你管。我接手过的一个新能源电池装配线项目,前前后后换了三批传感器,信号还是有规律的毛刺,换了采集卡也没用。最后查了一周,发现信号线和380V动力线走了同一个桥架,屏蔽层还没接地。把信号线挪出来,重新做了接地,毛刺直接消失了。
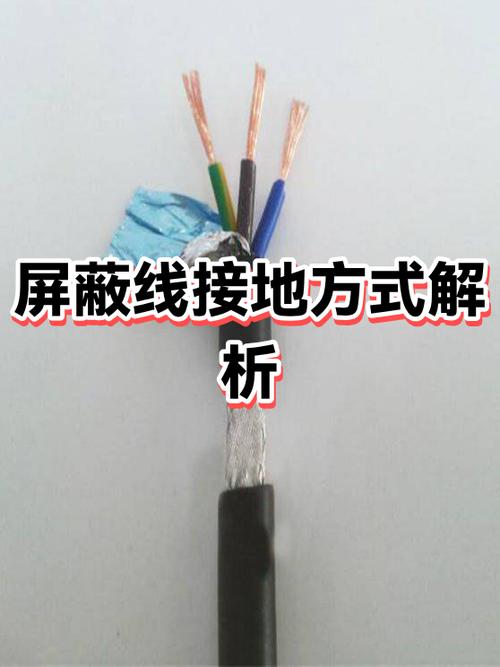
这里说一个绝大多数人都会错的知识点:1MHz以下的低频信号,屏蔽层必须单点接地。很多施工队按照经验,两端都接地,结果两个接地点之间存在电位差,形成地环流,直接把工频噪声串进信号里,你说能不出问题?我上次改的一个焊接车间电流采集项目,就是把原来的双端接地改成单端接地,噪声直接降了82%,当时施工队都看傻了。
还有振动环境的接头,别用普通的插接端子,一定要用冷压镀锡端子,做完再套两层热缩管密封,锻造车间那种动不动几十g振动的环境,插接端子三个月就振松,信号直接断,到时候停机排查,损失的钱比你省的那点端子钱多多了。还有多尘潮湿的车间,传感器一定要选IP67以上防护的,别为了省几百块选IP65,用不了一年密封圈老化,进水进灰,直接报废。
采样参数选型:不是越高越好,够用才对
现在很多厂家卖采集卡,都吹自己16位分辨率1MHz采样率,好像参数不高就不好用。很多新手就上当,花几倍的钱买最高配,结果根本用不上。说白了,你要测什么信号,就选对应参数,别盲目堆配置。
按照奈奎斯特定理,采样率只要大于你要采集的最高信号频率的两倍就够,多了就是浪费存储。比如你测机床主轴的振动,最高振动频率也就几万Hz,选100kHz采样率完全够了,你选1MHz,一小时采集的数据就好几个G,服务器存不下,后期处理也要慢好几倍。测车间的环境温湿度,变化都是小时级的,一分钟采一次都够,你一秒采十次,纯浪费。
分辨率也是一样,你传感器本身的精度就是0.5%,选12位分辨率的采集卡完全够,你买个24位的,除了贵没有任何用处。哦对了,还有一个技巧,车间很多异常信号都是瞬态的,平时不用高采样,你可以开触发采集,只有信号超过阈值的时候才启动高采样存储,平时只存平均数据,能省90%以上的存储空间,这个技巧我用了十几年,百试不爽。
上个月有个年轻工程师找我,说他的项目预算超了一半,问我怎么砍。我帮他把24位1MHz的采集卡换成12位10kHz的,把进口传感器换成符合EMC等级的国产,预算直接砍了三分之一,现在用了快三个月,数据稳得很。
其实做现场,哪有那么多高大上的理论,都是踩坑踩出来的经验。先看环境,再定参数,别迷信进口,别堆参数,把基础的布线接地做好,大部分问题都不会出现。
