很多制造工厂做智能化升级,钱砸了不少,新设备买了,MES也上了,就是跑不起来。数据不通,指令下不去,良率上不来,问题大多出在集成环节。这不是买错了设备,是从方案阶段就没抠对细节。
先理清楚数据流,再谈选型落地
上次去东莞那家做汽车钣金的车间,老板砸了两百万换了六台新数控车床,一套视觉检测,结果跑了半个月,良率统计还是要工人手抄。所有设备的数据各锁在各的系统里,MES拿不到实时产量,PLC也不认上层下发的排产指令。干瞪眼。
说白了,就是一开始没理清楚:谁要给谁发数据?发什么格式?更新频率要求多少?优先级怎么排?按照GB/T 39116-2020《智能制造 能力成熟度模型》的要求,集成第一步就是做全车间的数据映射,我见过太多团队跳过这一步,直接买网关接线,最后转码转得疯掉。
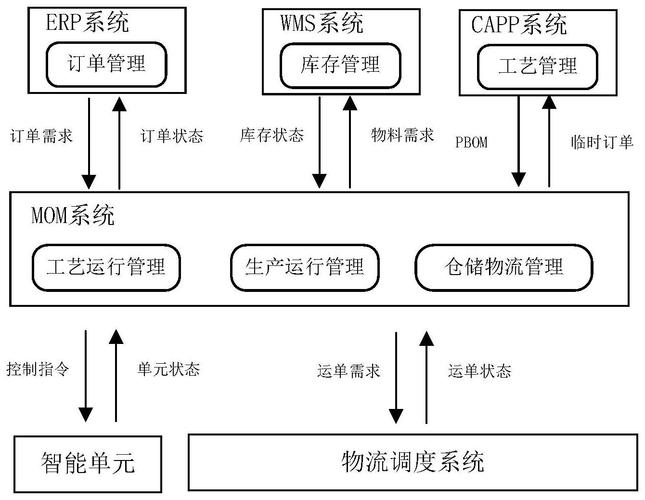
举个实际的例子,发那科数控系统的OPC UA地址,和国产磨床的Modbus RTU寄存器,不是接上网口就能自动通的。你得提前把每一个需要交互的数据点列出来:是实时变化的主轴温度,还是每班统计一次的完工数量,还是需要毫秒级响应的急停信号?不一样的数据,对传输延迟和带宽要求完全不同。
说实话,我自己早年踩过一个大坑。把主轴振动的监测数据设成了100ms上传一次的高优先级,结果十台设备就占了车间三分之一的带宽,正常的排产指令反而经常卡包丢包。最后不得不停线三天,重新梳理所有数据点的优先级,折腾得够呛。
硬件选型的权衡:不是越贵越适配
很多刚接触集成的工程师,觉得只要买最贵的进口工业网关,支持上百种协议就万事大吉。真不是这么回事。
上个月帮佛山一家五金加工车间改集成方案,原来用的是一万多块的进口网关,参数看着完美,结果就是经常随机断连。测了半个月才找到原因:车间角落放了三台高频淬火机,电磁干扰比常规车间强十倍,那台网关的RJ45口没做镀镍屏蔽,网线用的还是普通五类非屏蔽线,一开机就大量丢包。
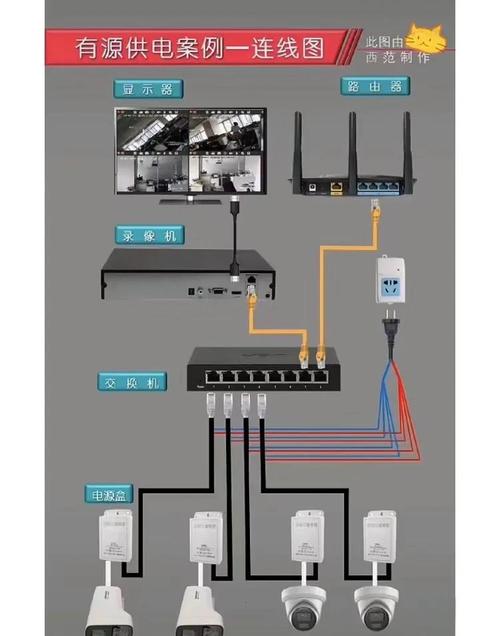
这种环境下,就算你买十万块的网关,接线和防护不对,也白搭。说几个我这些年总结的选型权衡,都是踩坑踩出来的:
如果你的车间只需要内部制程管控,不需要集团远程调度看数据,那带本地边缘计算的网关就够用,比自带云服务的型号便宜一半,还省了每年大几千的云服务费。没必要追潮流上公有云。
另外,协议转换别都堆在一台网关上。我见过不少方案,把整个车间二三十台设备的协议转换都放一台网关,网关一宕机,整个车间全停。风险太高了。把转换分散到每台设备的本地IO模块,就算一个模块坏了,也就影响一台设备,停线范围直接缩小,抢修也快。
还有老设备改造,很多工厂一升级就想把十年的老铣床全换了,其实真没必要。大部分老设备只要有继电器输出的完工信号,加个几十块的IO采集模块就能把数据接进来,成本不到换设备的百分之一,能用。集成的核心是把所有设备连起来用,不是全换新的,对吧?
调试阶段最容易漏的隐形坑
方案对了,选型对了,调试的时候照样翻船。说几个最容易漏的,记下来能少走很多弯路。
第一个,时区不同步。别不信,上个月有个客户找过来,说生产数据永远对不上,对账对了半个月,最后发现进口PLC默认时区是UTC,MES服务器是国内东八区,完工时间整整差了八个小时。盘点库存的时候怎么算都不对,差点把运维工程师开了,就是这么邪门。
第二个,断网重连机制。很多网关默认断网了就一直疯狂重试,断网一个小时,缓存了几万条数据,一联网直接把MES服务器冲卡死。一定要提前设置缓存上限,断网超过十分钟就把数据存在本地SD卡,联网之后再慢慢异步上传,别一股脑全塞进去。
第三个,权限优先级没定义。比如维修师傅在设备本地改了参数,MES那边又同时下发了新的加工参数,到底听谁的?我见过因为这个出撞刀事故的,把几万块的刀具撞废了。我做方案永远把本地手动操作权限设为最高,只要有人在设备旁切到手动模式,上层所有指令自动暂停,这是安全底线,不能乱。
第四个,命名不统一。同一个零件,CNC工序叫“前壳”,装配线叫“外壳”,质检叫“A型工件”,数据汇总的时候直接乱成一锅粥,永远对不上产量。这个一定要在集成之前就定好统一命名规范,别等上线了再改,改一次就要动所有的数据映射,掉三层皮。
第五个,接地不合规。工业控制网络的接地要求和民用完全不一样,按照GB/T 2887-2011《计算机场地通用规范》要求,工业控制网络的接地电阻必须小于4欧姆。我见过很多车间图省事,直接把网关接地接在机床机壳上,静电累计下来,动不动就烧网口,三个月烧了三个,改了接地就再也没坏过。
做集成这么多年,最大的感受就是,这活拼的不是谁买的设备贵,是谁愿意下车间抠细节。多站在机床旁边听半小时,看看工人怎么操作,看看车间实际的电磁环境、布线情况,比对着PPT做一百页方案都有用。
