摘要:很多制造车间都在喊协同,真做出来能用的没几个。这是我们在三家机械加工车间落地项目攒下的实际经验,从问题根源到设计取舍,再到现场踩坑,全是一线摸出来的干货,给准备做同类项目的朋友做参考。
上个月去东莞回访一家做工程机械结构件的客户,车间主任拉着我笑,说原来换型高峰期,车间里全是跑着传话的学徒,现在半个月见不着一个乱跑的。放在一年前,他们车间还因为信息不同步,一次插单错序,浪费了整整四台加工中心四个小时的台班,损失小两万。
这种事儿,但凡在线下车间待过的,都不陌生吧?
为什么传统车间做不通跨岗协同?
很多人一上来就甩锅说工人素质低,不上心。说实话,真不是工人的问题。
原来的模式,排产计划在办公室ERP里,班组长抄在小本子上,下料工位靠班组长口头派活,干完了喊一声告诉下工位,中间热处理要插急单,调了顺序没人同步,机加工工位开了机等毛坯,一等就是一两个小时。跨岗位的协作更乱,装配缺了标准件,找采购找仓库找了半天,原来仓库早就入了库,没人通知装配岗。质检出了不合格报告,要跑三个工位挨个通知,半天才停得下来产。
根子上的问题,是信息只在管理层,没有沉到每个工位每个岗位。很多工厂上了MES,只做了车间级的统计,没做到工位级的同步,相当于装了大脑没装神经,信号传不到手脚。
协同平台核心模块的设计取舍
我见过太多项目,上来就堆功能,什么大数据分析、数字孪生、能耗统计全加上,预算翻了倍,一线工人用着嫌麻烦,最后沦为摆着看的样子工程。我们做项目的原则,就是只留一线刚需,砍掉所有花架子。
第一个核心模块,是工位级生产状态实时同步,完全符合GB/T 39116-2020《智能制造 协同制造系统功能架构》的要求,每个工位只配一台低成本工业平板,工人干完手头的活,点一下完工,所有关联工位和计划岗自动收到更新,不管是同工序跨工位,还是跨岗位的上下游,所有人看到的都是最新的排产状态,不会再出现信息错位。
选型的时候我们也纠结过,一开始想走有线以太网,稳定不卡,算下来一百多工位要布八十多条线,开地槽装穿线管,光布线就要十万,还耽误生产。最后换了工业WiFi6,每个AP覆盖八个工位,漫游切换延迟控制在15ms以内,完全满足实时操作要求,布线成本降到两万多,还不耽误正常生产。不过话说回来,工业现场电磁干扰真的要防,第一批装的三台平板没做屏蔽,一开高频加热设备就点不动屏幕,后来给每台外壳加了镀锌接地钢板,问题立马解决,这点钱省不得,当时差点翻船,现在想起来还懊恼。
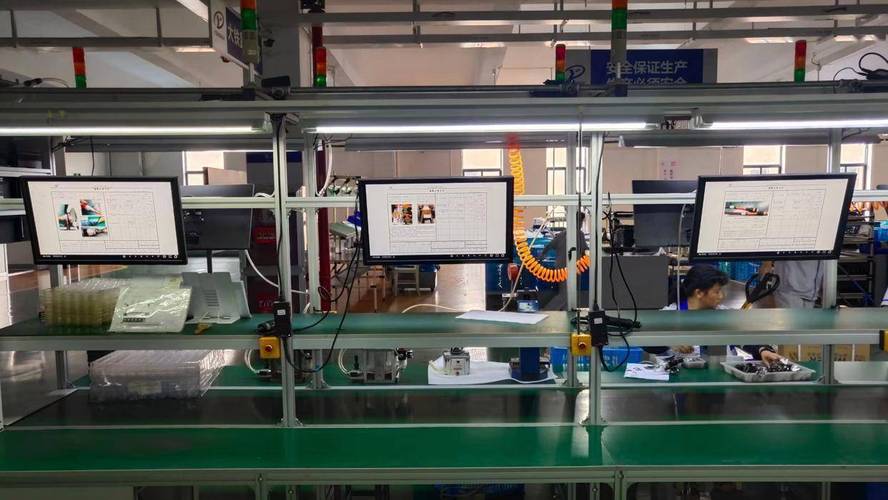
第二个核心模块,是跨岗异常快速闭环。工人在工位发现毛坯不合格、刀具损坏、缺料这些异常,直接拍照上传,标注异常类型,所有关联岗位自动推送提醒,不用工人跑半个车间找人,异常处理时间从原来的平均40多分钟,降到10分钟以内。
第三个就是分级权限,什么岗看什么东西,下料工不用看装配BOM,计划员才能改排产,避免无关人员乱改数据,很多平台就是权限太松,改来改去最后数据全乱,没人敢用了。
落地阶段最容易踩的隐形坑
平台开发完只是第一步,落地踩坑才是最熬人的。我们总结了五个最常见的坑,别踩。
第一个,给工人搞复杂操作。很多产品搞一大堆录入项,要填工时、填损耗、填设备状态,工人带着手套,哪有功夫给你一个个输?我们就留三个按钮:开工、完工、报异常,足够了,其他数据系统自动同步,工人一分钟就学会。
第二个,不跟现有系统对接。很多工厂财务仓库早就用了成熟的ERP,你搞个协同平台还要重新录一遍BOM、库存,肯定没人愿意用。我们做的时候直接对接ERP的开放接口,自动拉取基础数据,不用人工重复录入,省了好多事。
第三个,忽略老管理层的抵触。原来生产调度全靠班组长,信息透明了,有些人觉得权力被稀释了,会暗地里不配合。我们的做法是提前拉两三个威望高的老班长参与测试,给点项目补贴,让他们提意见改,他们自己参与了,就愿意推了。
第四个,不做离线缓存。现在很多协同平台都放云端,万一车间网络断了,全车间停摆?我们给每个工位平板做了本地缓存,断网了照样能操作,联网之后自动同步数据,哪怕断网大半天,也不影响生产。
第五个,上线就不管了。很多项目上线验收完就走人,其实一线的需求一直在变,要每周抽一两个小时跟工人聊,哪里不舒服改哪里,原来我们把完工按钮放右上角,工人带厚手套点不准,后来移到左下角放大一倍,使用率立马就上去了,都是小事,却决定了平台能不能用下去。
最后说两句
车间跨工位跨岗位业务协同平台,不是什么用来吹牛皮的黑科技,本质就是给一线工人解决麻烦,把原来浪费在传话、找人、等活上的时间省下来,多干两件活,多赚两份钱。那家东莞客户上线三个月,整体生产效率提了18%,跨岗位流转错单的问题降了92%,实实在在的收益,比什么概念都管用。
