上周三下午,课程设计中期检查。一个学生把减速器装配图摊在桌上,问我:老师,这个轴承座孔能不能改小?我问他,你改完,箱体加工要几次装夹?他愣住。图纸上只有一个孔,车间里却是一串动作。制造流程再造,在机械设计课里,往往不是从机器开始,而是从这种愣住开始。
说实话,我以前也把流程再造当成工艺课的事。后来发现不对。你画的每个特征,都会在下游变成排队、搬运、换刀、等待、返修。设计者不承认这件事,图纸就只是几何练习。
那张图纸没错,错在它只管自己
传统课程设计盯什么?强度、刚度、尺寸链、公差。都对。可制造性呢,常常被压缩成倒角、退刀槽、粗糙度符号。学生也聪明,知道老师要什么,于是图纸画得挺干净。
但制造流程再造不是把旧流程画漂亮。它要重新分配“谁在什么时候做什么决定”。比如箱体,基准选哪里,影响装夹次数;螺栓孔怎么排,影响装配顺序;油塞放在哪,影响清洗和排油。一个孔的位置,后面跟着一串工位。
有个组卡在轴承座孔同轴度上。要求高,镗孔尽量一次装夹。可他们原方案的箱体分体面,刚好让镗杆伸不进去。怎么办?改分体面,还是改孔系?他们吵了半节课。最后选了改分体面。强度略降,工艺稳了。这个取舍不漂亮,但真实。

后来我加了一条要求:交装配图时,附一张工艺路线草图。不用写切削参数。只标毛坯、基准、装夹、关键工序、检验、去毛刺。每组还要用箭头画出物流方向。
头两周他们嫌烦。第三周开始,有人主动问:老师,这个退刀槽能不能改成越程槽?因为刀具要走过去。哎,这就对了。流程意识不是讲出来的,是被图纸逼出来的。
流程再造不是排工序,是重写接口
我吃过一次亏。曾经让学生做小产线布局优化。他们把设备按工序顺序摆成一条线,整整齐齐。像食堂打饭窗口。看起来顺,问题在后面。
换型的时候,夹具、刀具、半成品在仓库和机床之间来回跑。为什么?因为学生只算加工时间。等待、搬运、排队,全没算。他们以为流程就是工序排列。其实流程是接口关系。
那节课我停了原来的进度,改成纸片看板。每组一套卡片,每道工序写输入、输出、决策点、异常处理。别小看这几栏。写“异常处理”时,很多组卡住了。
有个组把热处理放在最后。理由是:先精加工,尺寸准。结果呢,热处理一变形,前面白干。返修?有的件直接报废。这个坑很典型。不是工艺知识不够,是流程接口没定义。
设计阶段就要定义:哪些尺寸热处理后加工,哪些面作为后续基准,哪些环节允许调整。这些不是工艺员的独角戏。设计者不提,后面就得用返修来补。
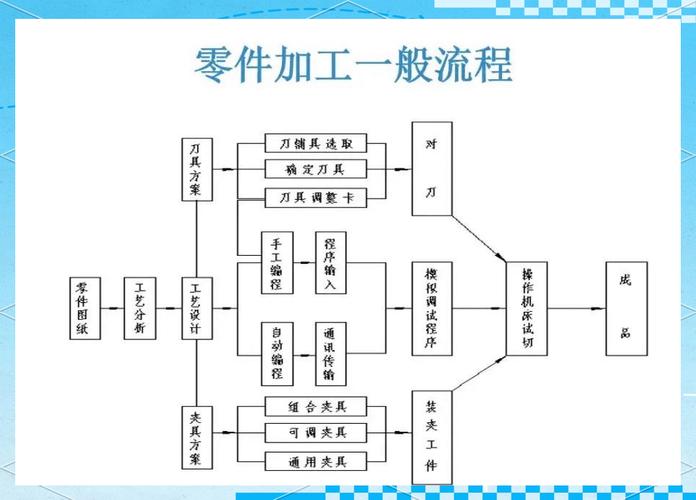
还有模块化。别误会,不是把零件切碎。模块化是让接口标准化,减少变更传播。联轴器端、法兰、安装孔距,这些接口一旦定稳,流程再造才有空间。否则改一个零件,整条线跟着抖。
学生慢慢发现,流程再造不是“优化”两个字。它更像重写接口。谁给谁什么,什么时候给,给错了怎么办。企业里叫协同,课堂里就是别让下一道工序骂人。
砍掉标准答案之后,我让他们写变更单
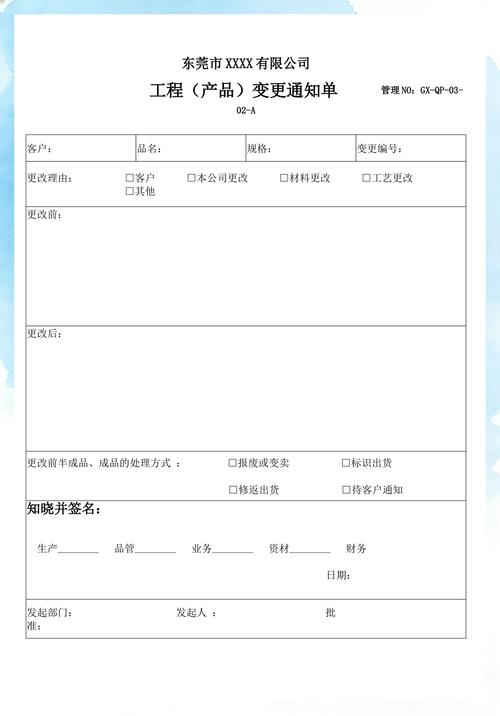
制造流程再造的底色是变更。可课程设计如果只有一个标准答案,学生会把变更当成失败。这不对。真实的制造现场,变更就是日常。
我改了评价量规:功能、可制造、可装配、可维护、流程韧性。五项。每组还会收到一张工程变更通知,也就是 ECN。场景很简单:客户要求安装方式改一下,或者毛坯从铸造改焊接。学生要评估影响。
头回写变更单,他们写得像检讨。因为什么,所以什么。我说重写。每条变更必须写三件事:改什么,不改什么,谁受影响。
改什么容易。不改什么难。比如只改安装座,不改传动链。可安装座一改,箱体毛坯、夹具、检验、备件,全受影响。共享表格里一改 BOM,装配图与零件图就对不上。版本一乱,教室里全是找文件的人。
这时他们才明白,PLM 不是软件按钮,是责任链。MES 也不是大屏,是现场信息流。工具链当然重要,但先要有流程纪律。
我的反思也在这儿。制造流程再造不能停在课堂讨论。得有车间的味道。下一次我想带他们去实训车间,数一次换刀,找一次夹具,看一次排产。不要求他们成为工艺员。但至少要能问出好问题。
课程结束,有学生说:老师,我以前觉得流程再造就是优化。现在觉得更像拆自己搭的积木。对。拆的时候手会抖。但不拆,图纸永远只是图纸。
