2026-10-13 02:18:48 分类:机械设计
上周刚结完3D打印创新实践课,FDM这块的内容,我改了三次教案,还是翻了三次车。
一开始想照着老牌教材按部就班讲,原理历史参数操作走一遍,结果第一节课下半段,一半学生低头刷手机,剩下的提问啥都答不上。干脆推倒重来。
学生第一个卡点:以为按按钮就能出合格零件
那次布置的小项目,做折叠便携马扎的铰接件,要求重量不超10g,静载扛5kg不断。
大部分学生的流程一模一样:SolidWorks画好模型,导入切片软件,全选默认参数,点启动。
出来的零件什么样?
要么翘边翘成薯片,粘在热床上都揭不下来,硬揭直接碎。要么层纹大到能塞进一张A4纸,拿到手里一掰就断。
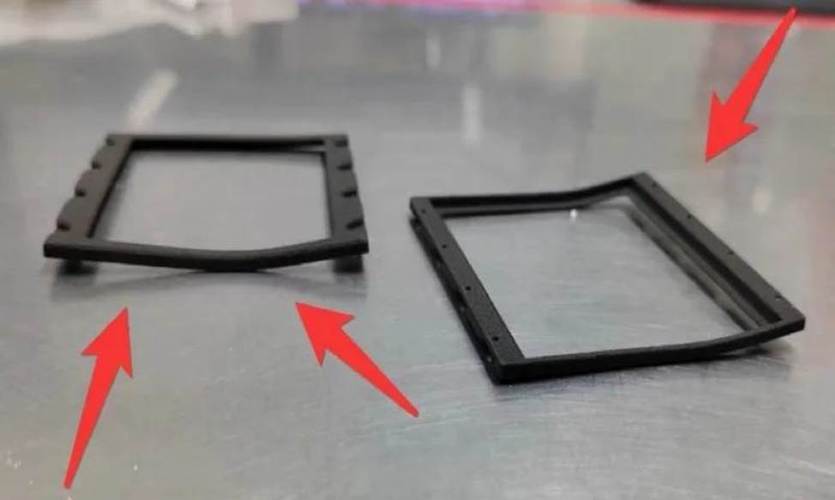 FDM 3D打印翘边失效零件实拍
我原来备课,总把熔融沉积原理讲得严丝合缝,什么“熔融挤出-分层堆积-冷却成型”,学生考试能填对空,一上手全蒙。
说实话,很多刚接触设计的学生,对增材制造的认知还停留在“只要模型对,就能打出来”,谁管你层高、填充率、走线方向和受力的关系?
有个学生为了减重把填充率开到10%,忘了铰接件核心受弯,填充走线方向刚好和受力方向垂直,打出来压上去,啪的一声就裂了,连3kg都没扛住。
我后来改了设计,把这个环节换成课前小练习:给每个学生发一块我提前打坏的报废件,让他们掰断,对着断口画受力方向,再自己选走线角度。不用背书,做完大半人都能想明白为什么会断。工艺和设计不能分家,这句话讲十遍,不如自己掰一块零件记得牢。
换了教学顺序,反而通了
原来的教学顺序是:原理讲解→参数介绍→操作演示→项目实践。我倒过来了。
先拆零件,再掰断看断口,再猜为什么坏,最后讲原理,讲参数怎么调。
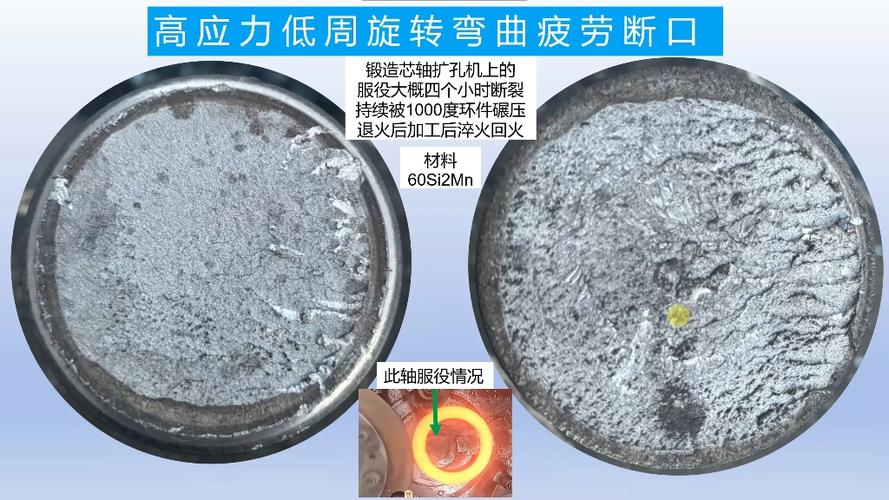 机械设计课堂 FDM零件断口观察实拍
很多人总说FDM精度差,只能做样件,做不了功能件。我不这么觉得。
还是那个铰接件,上次有个学生,把层高从默认0.2mm改成0.15mm,填充方向转了45度,填充率只开到25%,最后成品重量才8g,测静载扛了8kg都没裂。
FDM的“精度差”很多时候不是设备的问题,是设计没匹配工艺。你设计一个0.1mm的配合卡口,非要用0.2mm的层高打,那不出来才怪。
这刚好是FDM在教学里最大的优势:试错成本极低。机加工做一个零件要半天,要调机床要编刀路,学生改个设计舍不得重新做。FDM不一样,切片改个参数,几个小时就能出新件,耗材才几块钱,学生敢试错,愿意试错。
不过话说回来,我之前也踩过坑,为了“规范教学”,要求所有学生用统一参数,做一模一样的零件,结果整节课安安静静,没人提问,没人折腾,作业交上来全是一个模子刻出来的,一点意思都没有。
现在我只给项目要求,不给固定参数。重量不超,强度够,剩下的你自己折腾,打坏了耗材我出。结果呢,奇奇怪怪的创意都出来了,有人把填充做成异形加强筋,有人给铰接面加了自带润滑的凸起,比我原来给的示例方案好太多。
我删掉了PPT里的半页内容
 我删掉了PPT里的半页内容
原来PPT里有一大段,讲FDM的发展历史,从1988年第一台设备出来,讲到现在各种品牌的桌面机,写得详详细细,我还找了好多老图片。
结果第一次上课讲这段,抬头一看,一半人低头玩手机,剩下的眼神放空,根本没人听。我后来直接删掉了半页,只留了两行字,剩下的时间搬出来三台报废的桌面FDM打印机,让学生拆。
自己找挤出机,找热床,找步进电机,摸一摸工作台的平行度误差会影响什么,喷头工作的时候温度有多高。
有个学生拆的时候没注意,碰了喷头一下,烫得一哆嗦,现在提问热床喷头的作用,他答得比谁都快。
有些知识,讲一万遍不如亲手碰一下。
我们在机械设计课里教FDM,不是培养打印机操作员,是培养会考虑工艺的设计师。你画的模型能不能做出来,好不好做,成本高不高,从画第一条线就要想,不能等画完了才考虑加工的事。
很多学生做完这个FDM的小项目,下次画装配图的时候,主动就给内角加圆角了,主动就考虑拔模斜度了,不用我天天在课堂上念叨。这才是我们要的效果。
昨天翻学生的课程复盘,有个姑娘写:原来做设计不是画完图交作业就完了,还要想着怎么把它真的做出来。
看到这句话,我觉得之前改三次教案翻三次车,都值了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:课堂翻车三次才摸透:教FDM的那些取舍
文章链接:https://m.yqhljx.com/list_9/4271.html
