摘要:很多机械设计师接触SLS只知道它能做复杂结构,对实际设计中的约束、坑点、成本控制知之甚少。本文结合十多个量产项目的实际经验,讲透SLS设计落地的核心要点,都是拿项目试错换回来的干货。
别被“无支撑自由打印”骗了
你肯定听过这句宣传。SLS不需要支撑,什么复杂结构都能打,想做什么做什么。
说实话,前半句对,后半句坑死新人。
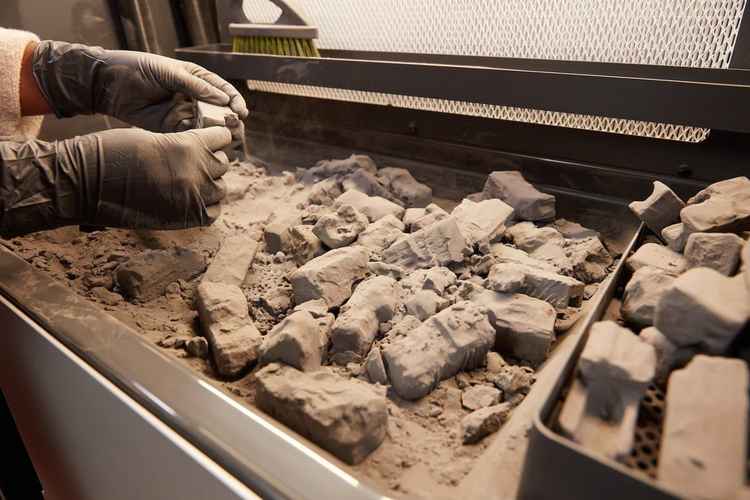
SLS的原理本来就是用粉末自支撑,熔融部分粘结,未熔融的粉末直接留在缸里,打完抖出来就行,确实不需要额外加支撑,也省去了拆支撑的功夫和痕迹。但这不等于你可以随便画,所有结构都能成活。
铺粉的时候,激光逐层熔融,每一层的精度都靠铺粉辊的平整度保证,如果你有大尺寸的超薄悬空,上一层还没固化牢,下一层铺粉的时候辊子一蹭,直接就带歪了。
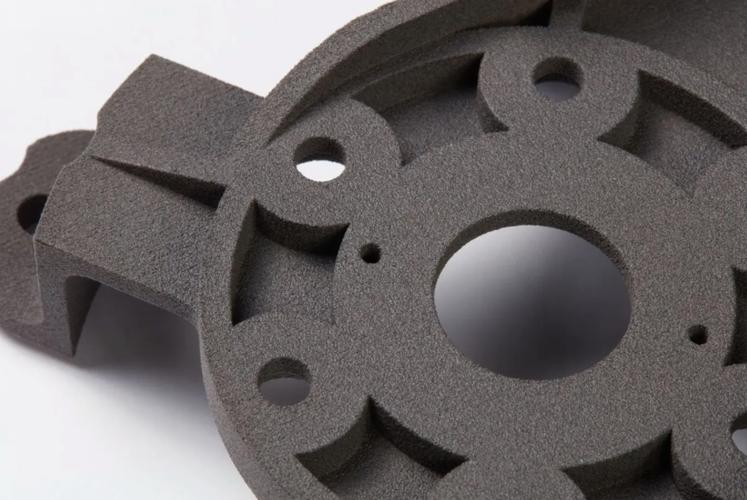
我刚接触SLS那会,做一个无人机的翼型骨架,设计了0.6mm厚的镂空斜梁,打出来十件有八件铺粉错位,报废率直接干到80%。后来查了GB/T 39253-2020里对SLS塑料零件的公差要求,才反应过来,不同结构的最小壁厚要求根本不一样。
普通直立壁,最小0.8mm能做,批量生产稳定。悬空跨度超过10mm的,壁厚最少要加到1.2mm。跨度超过50mm的大悬空,1.5mm都不嫌厚。
就这么简单一个参数,改完报废率直接降到5%以下。
十个设计九个栽在清粉上
什么最容易被忽略?清粉。
很多设计师画封闭内腔,画夹层镂空,想着反正减重,做完打印出来,拿在手里一晃,哗啦响。拆开一看,半腔的粉末倒不出来。
我之前碰过一个车载智能家居的外壳项目,设计师做了10mm厚的夹层减重,整个夹层全封闭,为了美观外表面不开口。试打印做出来,重量比设计值重了整整120g,就是因为粉出不来。客户要求控制整机重量不超800g,一下就超了,差点把整个项目拖黄。
后来怎么解决?在不影响外观和强度的位置,开了两个φ6mm的溢粉孔,一个在最高处,一个在最低处,清粉的时候倒出来,还能气枪吹,搞定。
记住,不管内腔多小,只要是封闭的镂空,最少开一个φ5mm以上的溢粉孔。内腔超过100mm的,必须开两个,对角或者上下布置,不然吹都吹不干净。
还有深槽结构,槽宽小于3mm深度超过10mm的,清粉头伸不进去,粉末根本清不出来,设计的时候要么加大槽宽,要么通开,别留死槽。
离谱吧?这都是改了无数版试出来的经验。
选型和后处理的隐形成本
不少人选材料只看强度,不看收缩率。
普通PA12,收缩率大概在0.5%~1%左右,价格便宜,适合大部分非受力结构。玻纤增强PA12,强度能提30%,但收缩率波动更大,大零件尺寸公差容易超,而且更脆,薄壁磕碰就断。如果是做受力的功能件,不如选铝粉填充PA,刚度好,表面也能抛光,就是贵点。
不过话说回来,SLS的精度本来就不是给高精度配合件准备的。如果你的零件需要和其他零件公差配合,设计的时候一定要留打磨余量,一般单边留0.1mm~0.2mm足够,打完后处理铣或者磨,就能达到配合要求。
还有很多人不知道退火,打完零件直接给客户,过了三个月客户找回来,说零件变形了,尺寸偏了。为啥?残余应力没释放。SLS是逐层熔融冷却,大零件内部的内应力放着会慢慢释放,自然变形。只要是尺寸超过100mm的零件,打完一定要做退火处理,80℃保温4小时,自然冷却,应力放完再用,稳得多。
成本控制还有个小技巧,SLS加工是按整个缸里的零件体积算钱吗?不对,是按你零件占用的铺粉体积算,只要你能把零件合理嵌套摆进缸里,空隙里能塞小零件,单件成本能降好多。我之前做个小接插件项目,原来直着摆一缸放24件,改了斜着嵌套摆,放了42件,单件成本直接降了40%,甲方都惊讶。
结论
SLS不是什么万能的黑科技,只是一种适合做复杂轻量化结构的加工方式,它有自己的边界,也有自己的坑。只要设计的时候顺着它的工艺约束来,就能做出合格又便宜的零件,比开模CNC省不知道多少事。
