很多做机械设计的中级工程师,对氮化的印象还停留在「就是个普通表面硬化工艺」,能用就行,很少深究这里面的门道。我前两年刚处理完一批氮化报废的液压阀芯,损失小二十万,今天把这些压箱底的经验掏出来。
不同氮化工艺的适用边界,别选错
现在工厂里常用的氮化工艺就三类:传统气体氮化、离子氮化、氮碳共渗(也就是行业内常说的软氮化)。很多人干了五六年设计,还是分不清三者到底什么时候用。
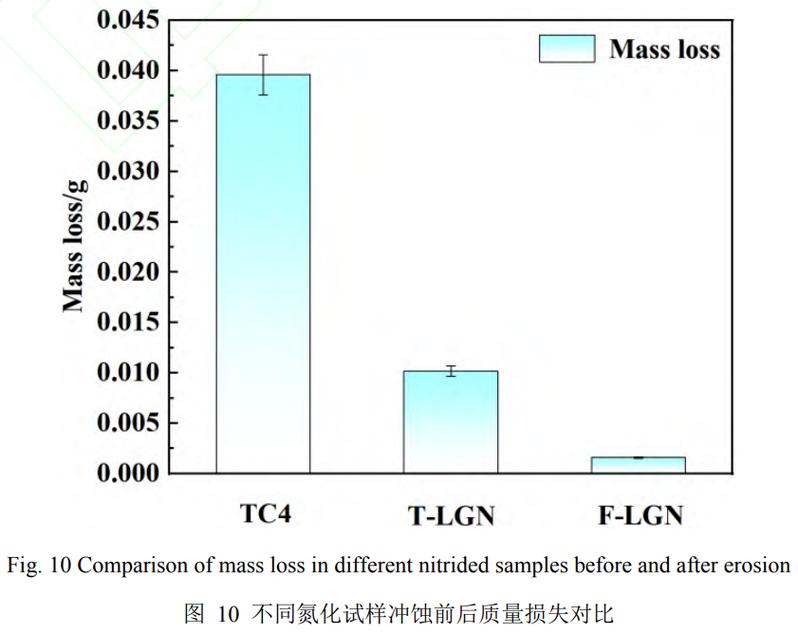
气体氮化是最成熟的老牌工艺,靠氨气分解产生活性氮原子,处理温度一般控制在500-560℃,符合GB/T 18177-2008 钢的氮化处理的规范要求,能得到最高HV1100以上的表面硬度,层深可以做到0.2-0.8mm,缺点是周期长,一般都要二三十个小时,变形控制比离子氮化差一截。
离子氮化靠脉冲放电促渗,渗速快,周期能缩三分之一,变形控制精度比气体氮化高一个量级,就是设备投入贵,小批量打样的成本下不来。
软氮化其实是同时渗氮和碳,层深浅,一般不超过0.3mm,但是变形极小,韧性比硬氮化好太多,适合精度要求拉满的轻载小零件。
我早年做汽车电动转向管柱的输出轴,一开始图便宜选了普通气体氮化,做出来成品变形超差0.03mm,整批200多件全部返工。最后换成离子氮化,变形直接控制在要求的0.02mm以内,虽然单件成本涨了八块钱,但是总损失降了几十万,这笔账怎么算都划算。对吧?
氮化设计里十个有八个踩过的坑
第一个坑,基体选错。很多人觉得不就是个表面处理吗?什么钢拿去氮化都差不多,大错特错。
氮化能得到高硬度,核心是靠钢里的合金元素和氮结合形成稳定氮化物,你拿普通低碳钢或者45钢去氮化,出来表面硬度最多HV400,和没做差不多。必须用含Al、Cr、Mo的专用氮化钢,最常用就是38CrMoAl,经过几十年工业验证,性价比拉满,当然现在也有新型无铝氮化钢,不过90%的常规场景,38CrMoAl完全够用。
第二个坑,忘了尖角脆化。设计的时候为了减重或者赶尺寸,留了尖角,氮化的时候氮原子在尖角处聚集渗析,渗层会比平面位置厚一倍还多,加上应力集中,零件装机后一碰就裂。我之前碰到过一个注塑机的氮化螺杆,出料口位置设计了一个0.5mm的尖角,装机运转不到三个月就在尖角位置断了,拆下来看断口全是典型的脆性断裂,就是氮化脆化搞的鬼。但凡设计的时候把圆角R做到0.8mm以上,根本不会出这个事。
第三个坑,变形预留量错了。很多人知道氮化变形比渗碳小,就干脆不留预留量,直接拿成品尺寸去氮化,最后出来肯定超差。氮化变形虽然小,但还是有,一般轴向变形会伸长万分之零点五到千分之一,径向会涨0.002-0.01mm,精度要求到丝级以下的零件,必须留够磨量,一般留0.03-0.05mm就够,太多会把高硬度的氮化表层磨掉,太少不够修正变形。
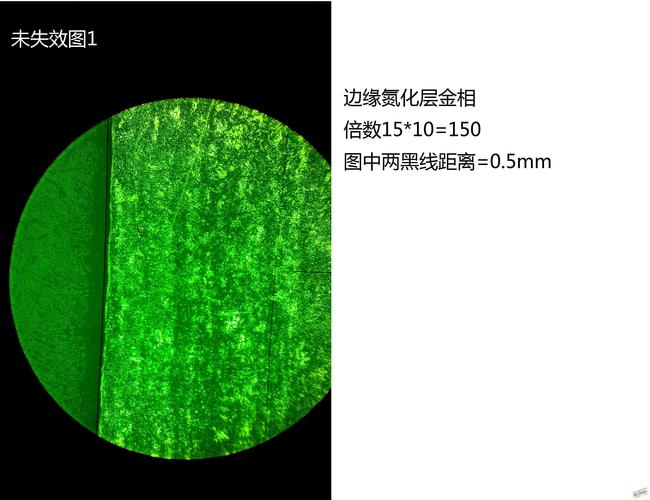
还有一个很常见的坑,氮化层深度盲目选深的。很多设计师觉得层深越深越耐用,不对。氮化层越深,变形越大,周期越长,成本越高,而且越深脆性越大。一般来说,轻载耐磨的零件,0.15-0.3mm就够,中载的0.3-0.5mm,重载的才需要0.5mm以上,按照GB/T 11354-2005 钢铁零件 渗氮层深度测定和金相组织检验检测,够用就好。说实话,我见过太多设计要求0.8mm层深,实际使用十年都磨不到0.2mm,纯纯浪费钱。
什么时候选氮化,什么时候换其他工艺
很多工程师做表面强化选型,总纠结氮化还是渗碳淬火,还是感应淬火。我给你说个最简单的判断逻辑,不用扯太多理论。
如果你的零件要求精度高、变形小、工作载荷不大但是对耐磨性要求极高,选氮化准没错。比如机床的精密丝杠、注塑机的螺杆、液压系统的阀芯、汽车转向的齿轮,这些都是氮化的典型适用场景。之前我们给国内某厂做五轴机床的1.2米长精密丝杠,精度要求IT5级,径向跳动公差不超0.01mm,你用渗碳淬火,变形量能超0.1mm,根本调不回来,用氮化,变形控制在0.02mm以内,精磨一下就能用,耐磨性比感应淬火好两倍。
不过话说回来,氮化不是万能的。氮化层薄啊,常规工艺最多也就1mm,承受大冲击大载荷的零件,比如重卡的后桥主动齿轮、盾构机的滚刀,这种受反复冲击的零件,渗碳层能做到1-2mm,整体强度够,氮化层一旦磨穿就直接报废,根本扛不住。还有成本,氮化批量生产的成本其实比感应淬火高不少,所以普通的低要求轴类零件,直接感应淬火就行,没必要上氮化。
氮化看起来就是个简单的热处理工序,实际上藏着好多细节,差一点,结果就能差出十万八千里。多注意这些细节,能帮你少亏好多钱。
