上周去车间跟进一批液压活塞杆的返工,拆下来的件表面全是密密麻麻的网状裂纹,电镀班的班长蹲在地上抽烟,说这批次前处理除油没做透,镀出来的铬层像冬天冻裂的柏油路。
很多人对镀铬的认知还停留在“亮面装饰”的层面,实际在机械传动、液压元件、港口重工的场景里,镀铬层的参数选型、工艺控制直接决定了零件的服役寿命。这篇内容不讲教科书上的空泛定义,全是从一线返工、现场故障里攒出来的实际经验,给做设计的同行提个醒,别在镀铬这个看似简单的工艺上踩没必要的坑。
镀铬从来不是“镀上去就完事”的表面装饰
刚入行的年轻设计师最容易犯的错,就是把所有镀铬都当成一回事。
市面上常见的镀铬分两类,完全不是一个东西。一类是装饰铬,先在零件表面依次镀铜、镀镍打底,最后喷上一层仅0.25-0.5微米的铬——这层薄得几乎可以忽略的铬,唯一的作用是防止底下的镍层氧化变色,让零件能常年保持镜面亮泽,比如汽车保险杠、卫浴五金上的亮面,全是这类。别指望它有什么耐磨能力,指甲划两下都能留印子。
另一类是硬铬,也就是工业场景里真正用到功能的镀铬层。按照GB/T 11376-1997对应的镀铬规范,硬铬层的厚度通常在10微米到500微米之间,硬度能到HV800-1000,比很多淬火钢还硬。液压系统的活塞杆、起重设备的制动轴、机床的导轨面,全靠这层硬铬扛住摩擦和腐蚀。
我刚工作那年踩过一个大坑,给一个港口的起重机制动轴选镀铬层,图便宜选了总厚度15微米的,结果装上去才3个月,轴表面就被盐雾蚀出了锈斑,拆回来的时候整个轴的配合面全是麻点,那批件返工花了快8万,现在想起来还肉疼。
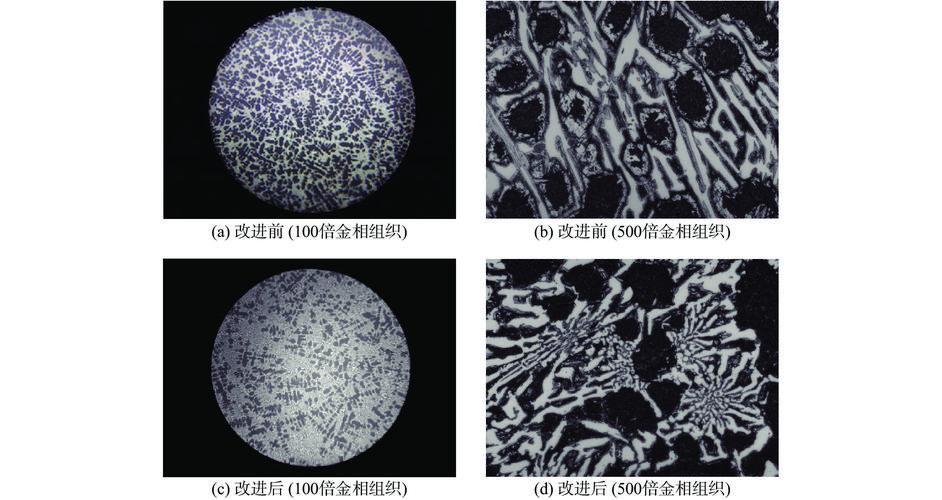
后来才搞明白,港口这种高盐雾的工况,硬铬层的厚度至少要到50微米,还要加一道封闭处理,不然铬层本身的微裂纹会把底下的基体完全暴露在盐雾里,锈从里面往外长,表面看着再亮也没用。
那些写在手册里但没人会主动告诉你的选型权衡
很多人默认镀铬层越厚越好,其实根本不是。
铬层在沉积过程里会产生很大的内应力,当厚度超过100微米的时候,铬层本身的拉应力会突破200MPa,要是基体本身强度不够——比如用45号钢正火状态,硬度才HB180,根本扛不住这个应力,轻则镀层开裂掉皮,重则零件被拉得永久变形。我见过最离谱的案例,有人为了提高耐磨性能,给一根直径30mm的45钢光轴镀了200微米的硬铬,结果镀完测尺寸,轴的圆度超了0.03mm,根本没法装到铜套里,白瞎了几千块的加工费。
还有个几乎能出人命的坑:氢脆。
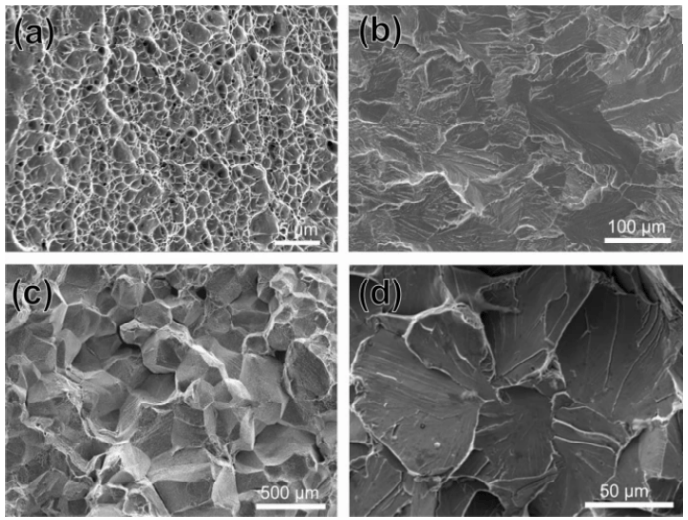
镀铬的电解液是强酸性的,电镀过程中会析出大量氢原子,这些氢原子会渗到高强度钢的晶界里,让本来韧性很好的钢材变脆。按照航空工业的通用规范,凡是抗拉强度超过1000MPa的零件,比如高强度销轴、弹簧、起落架结构件,镀铬之后必须在200℃的烘箱里保温4小时以上除氢,不然零件可能在电镀后的几小时到几天里,没有任何预兆地突然脆断。之前有个供应商给我们供的高强度销轴,镀完没做除氢,装机做载荷测试的时候,销轴在12吨的静载荷下直接断成两截,当时测试台旁边站了三个人,现在想起来还后怕。
还有个容易被忽略的细节:镀铬的沉积效率极低。别的电镀比如镀镍,阴极电流效率能到90%,镀硬铬的效率才15%-20%,也就是说大部分电能都用来电解水出氢气了,根本没镀到零件上。所以镀硬铬的成本特别高,一根1米长的活塞杆,要镀50微米的铬,得在镀槽里泡6个小时,光是电费都不少。很多小电镀厂为了压缩成本,会偷偷把电流密度提上去,结果镀出来的铬层硬倒是硬,但是脆性特别大,稍微受点冲击就掉块,用不了半年就磨穿了。
哦对,还有公差设计的坑。很多设计师算配合间隙的时候,完全不把铬层厚度算进去,比如一根轴和铜套配合,要求间隙0.02-0.04mm,本来轴的基体尺寸加工到φ50h6,结果直接镀了30微米的铬,没留磨量,镀完尺寸直接变成φ50.03,装上去直接把铜套挤死,转都转不动。现在我们做设计,只要是配合面要镀铬的,一定会在基体上预留出铬层厚度的磨量,保证镀完磨到最终尺寸,公差一点都不会乱。
现场遇到镀铬缺陷的时候,别上来就骂电镀厂
说实话,我跟车间电镀班的师傅打了快10年交道,最烦的就是刚入行的小年轻,看到镀层有问题就拍着桌子说人家工艺不行,从来不想自己设计的时候有没有把要求写清楚。
比如大家最怕的网状裂纹,很多时候真不是电镀师傅的问题。要是零件前处理的时候,表面的氧化皮没抛干净,残留的锈迹在镀槽里发生化学反应,镀出来的铬层就会带着不规则的裂纹;要是镀完除氢的时候温度开太高,保温时间太长,铬层也会被烤出网状的裂纹。之前有次我们赶交期,把刚镀完的活塞杆直接扔到烘箱里250℃烤,想快点除氢,结果拿出来一看,整个表面全是像蜘蛛网一样的裂纹,拆都拆不下来。
还有人觉得镀铬层的微裂纹是质量差,其实按国标要求,用于耐磨工况的硬铬层,每厘米长度要有30-50条均匀分布的微裂纹——这种带微裂纹的铬层,储油能力比无裂纹的铬层高3倍,在没有连续润滑油的干摩擦工况下,零件的寿命能提高2倍。以前我们有个机床导轨,用的无裂纹铬层,干跑3个月就磨出了沟,换成带规定微裂纹的铬层之后,跑了3年都没出现明显磨损。
还有那种表面的麻点、铬瘤,很多时候是机加工的锅。如果零件机加工的时候留的刀纹太深,刀纹的尖峰位置会在电镀的时候集中电流,长出一个个像小瘤子一样的铬,根本抛不掉。现在我们给机加工班的要求,只要是要镀铬的表面,机加工的粗糙度必须到Ra1.6以下,不然镀出来的件十有八九会有铬瘤。
上周那个返工的活塞杆,最后我们把镀层厚度调到40微米,镀完之后在190℃下保温5小时除氢,再把表面的粗糙度抛到Ra0.2,装到测试台上跑了1000小时盐雾测试,一点锈都没出。
镀铬这东西,从来不是什么高大上的黑科技,就是个磨人的细活。你对它的参数上点心,把厚度、硬度、除氢要求、粗糙度都明明白白标在图纸上,它就能在零下40度的东北工地、盐雾满天飞的港口码头,安安稳稳给你跑个十来年。你要是图省事,在图纸上随便标个“表面镀铬”四个字,等着你的就是无穷无尽的返工和扯皮。
