上周跟供应商的工艺工程师撕了三个小时。
刚交付的那批户外通信机柜,客户要求300小时中性盐雾无红锈,结果到货拆包一看,边角位置一周就浮起了黄锈,拿测厚仪一量,干膜厚度才22微米——我图纸上明明白白标了80微米的户外氟碳漆要求。对方还委屈,说“我们一直都是这么喷的,从来没出过问题”。
设计图上的喷漆要求,90%的人都写得太敷衍
很多工程师出图的时候,涉及到表面处理就随便写一句“喷灰色户外漆”,跟写便签一样。这种要求到了供应商那边,人家根本不知道你要啥,只能按最便宜的方案给你做,最后出了问题全是你的锅。
我现在出图,但凡涉及喷漆,一定会把参数写得明明白白:干膜总厚度(DFT)按使用场景定,室内干燥环境的机架件40-60μm,户外一般场景60-80μm,沿海、化工园区这类高腐蚀场景直接标100-150μm;附着力要求按GB/T 9286-1998做划格试验,必须达到0级,也就是切口光滑无脱落;耐盐雾要求按GB/T 10125-2021做中性盐雾试验,明确要求的时长,比如300小时、500小时,而不是含糊说“耐腐蚀”。
别觉得写这些麻烦。之前有个做智能仓储的客户,设计图上只写了“喷黑色哑光漆”,供应商直接拿家装用的自喷漆给喷了一批货架,装在室外仓库里,晒了半年就褪成了灰白色,漆面一刮就掉,最后返工花了八万多,够把整批件的喷漆预算翻三倍。
除了参数,设计阶段就得把喷漆的工艺性考虑进去。那些深度超过直径1.5倍的盲孔、两块零件贴死的贴合面、窄到喷枪伸不进去的夹缝,全是喷漆的死角——漆雾根本飘不进去,最后这些位置的漆膜厚度为零,不出两年肯定锈。我之前做的一个户外设备机架,上面留了个12mm直径、40mm深的安装盲孔,当时没当回事,喷完三个月,孔里的锈水顺着零件流下来,把整个机架表面染得全是黄印子,擦都擦不掉。后来改设计,要么把盲孔改成通孔,要么把深度压到直径的1.5倍以内,实在改不了的,就在图纸上标清楚,这个位置要单独补喷,甚至提前做镀锌处理。
两个需要贴合的零件,一定要留0.3mm以上的喷漆间隙。不然漆雾进不去贴合面,时间长了锈层膨胀,能把整个结构顶得变形。去年去给一个做自动化生产线的客户做诊断,他们的机架用了一年就晃得跟筛糠一样,拆开来一看,折弯件的贴合面直接焊死,连个缝都没有,贴合面的锈把焊缝都撑裂了,修一次花了二十多万。
还有个容易漏的点:喷漆层本身有厚度,会占掉0.05-0.1mm的尺寸公差。要是你按裸件的尺寸标配合公差,喷完漆之后孔变小、轴变粗,根本装不进去。我去年就踩过这个坑,一批带安装孔的铝板,孔径标了10.2mm,喷完漆之后孔壁的漆层堆积,孔径缩到了9.8mm,M10的螺丝根本穿不过去,最后拿手电钻一个个扩孔,累得腰都直不起来。
别迷信供应商的“我们都这么喷”,参数不对全白搭
很多人觉得喷漆就是拿枪对着工件喷两下的粗活,真不是。整个喷漆流程里,前处理的质量占最终漆膜性能的70%。
钢铁件的前处理,要走除油、除锈、硅烷(或者磷化)的流程,硅烷膜的厚度要控制在2-5μm,表面粗糙度要达到Ra1.6以上,让漆膜能“咬”在金属表面上。要是前处理偷工减料,表面还留着氧化皮、油污,你哪怕喷1毫米厚的漆,用个一两年就会整块往下掉。去年有个供应商给我供一批不锈钢安装支架,我要求先做喷砂粗化再喷氟碳漆,结果对方图省事,拿酒精擦了擦就直接喷,装在海边的项目上,三个月漆膜就起了一圈一圈的鼓包,撕下来一看,不锈钢表面连个划痕都没有,附着力为零,用百格刀划完,胶带一撕整个漆膜全下来了,连合格线都够不上。
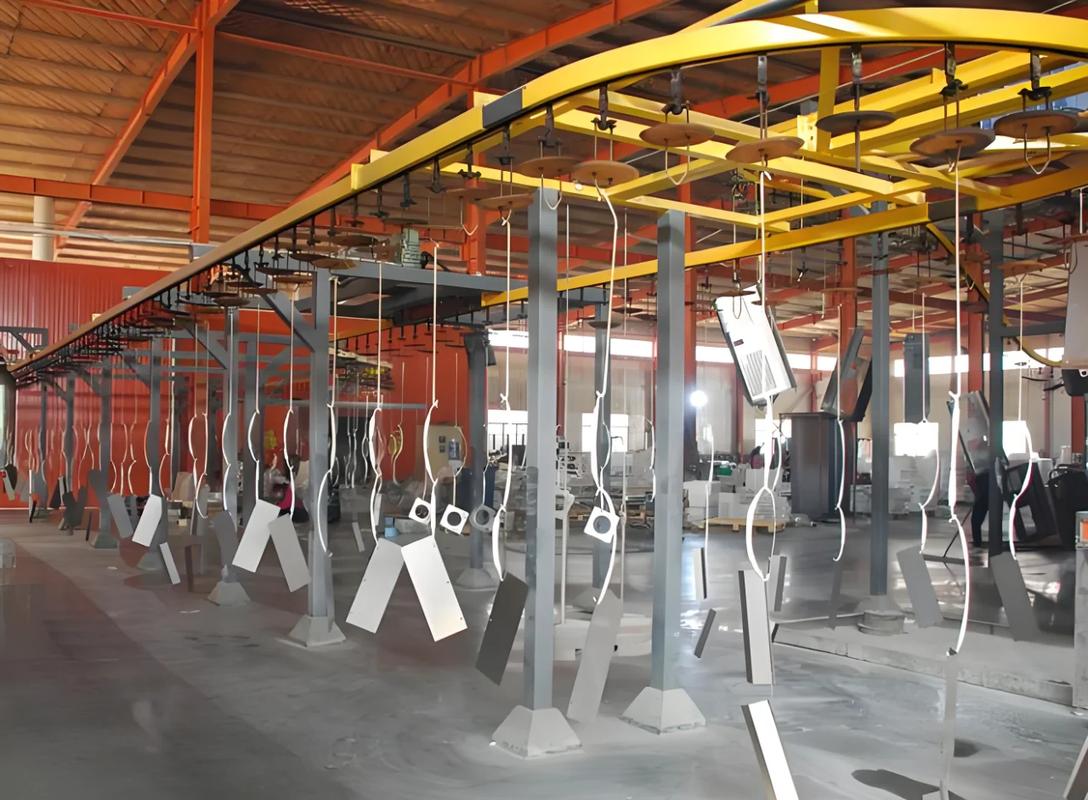
喷漆过程的参数更藏着坑。喷枪离工件的距离要控制在15-25cm,太远了漆雾在半空中就干了,喷在表面就是麻面,摸上去糙得跟砂纸一样;太近了漆液堆太厚,流挂得跟眼泪似的,干了之后留一道一道的印子。车间环境也有讲究,温度要在20-28℃,相对湿度低于60%,要是湿度超过80%就开工,喷出来的漆很容易发花,表面蒙一层白蒙蒙的雾,怎么擦都擦不掉。
最容易被偷工减料的是固化环节。现在常用的聚酯粉末涂料,标准固化条件是180℃烤20分钟,很多供应商为了赶产量,把炉温提到200℃,烤10分钟就把工件拿出来,看起来表面干了,其实漆膜内部的树脂根本没交联到位,耐候性差得离谱——晒个半年就开始粉化,用手一摸全是细粉。怎么判断固化够不够?很简单,拿个浸了丙酮的棉球,在漆膜表面来回擦100次,要是漆膜没发软、没掉色,就是固化到位了,要是一擦就花,直接打回重喷。
验收别只看颜色对不对,漏了细节迟早出事
我见过太多工程师去供应商那边验收,拿着色卡比一比颜色,看表面有没有明显的流挂,就签字放行。这也太敷衍了。
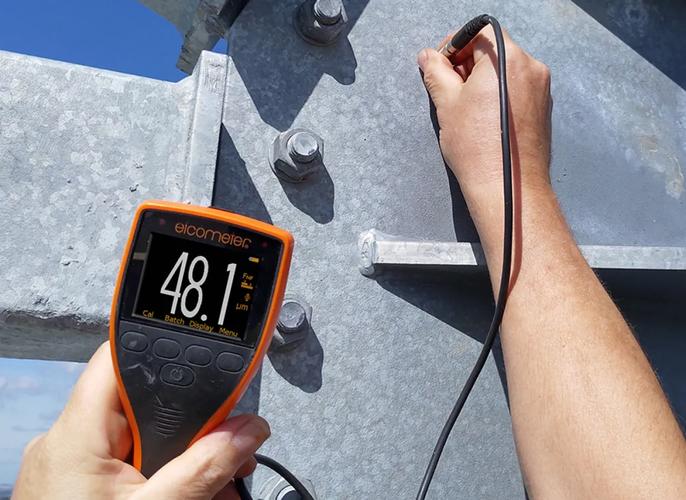
到了现场,要随机抽5%的工件,拿测厚仪测干膜厚度——别只测平面的位置,边角、内凹的位置才是重灾区。喷枪喷边角的时候,漆雾容易被气流带走,厚度一般比平面薄30%以上,要是平面测出来100μm,边角才30μm,用不了一年边角肯定先锈。然后每批抽一个工件做百格试验,必须达到0级才算合格。
还有个最稳妥的办法:让供应商跟批量工件一起喷一块跟工件同材质的试片,直接扔去盐雾试验箱测,别等件装到现场了才发现锈了。之前在南方一个轨道交通配套项目上,有个供应商报的价比同行低30%,我本来觉得不对劲,还是咬咬牙让他们先喷了一块试片,结果盐雾试验到120小时的时候,试片的边角就开始冒红锈,测厚度才18μm,跟我要求的80μm差了四倍。要是当时没做试片就直接批量生产,那批件装到地铁上,过不了一年就得锈得没法看,到时候拆都没法拆。
太险了。
说实话,喷漆这东西看起来不起眼,实际上是整个结构的最后一道防护层。你在设计阶段多留一毫米的间隙,多标一行具体的参数,在供应商现场多盯一眼固化温度、测一下边角的漆膜厚度,最后都会变成设备摆在客户现场,三五年之后还能跟新的一样的底气。
别等锈水顺着机架流到控制柜里,把电路板烧穿了,才想起来当初喷漆的时候没留间隙、没测厚度。
真的,省那点喷漆的钱,不够后来返工修设备的零头。
