上周跟车间的工艺员拍了半小时桌子。
他把我设计的液压缸活塞杆的滚压工序改成了“随便找个车床刀架压一下”,结果一批零件的疲劳寿命直接掉了60%。
很多人对滚压的认知还停留在“把表面压亮”的层面,实际上它是能直接决定零件疲劳寿命的核心工艺。下面这些是攒了5年的现场调试、选型、失效分析的实战经验,没有套话,全是落地的参数和踩过的坑。
滚压不是“压光”——先把物理逻辑掰扯清楚
说白了,滚压的核心作用根本不是降粗糙度。是通过硬质滚珠或者滚轮对零件表层施加持续的法向压力,让表层金属产生均匀的塑性流动,把机加工留下的刀痕谷底的微观凸起碾平,同时在表层引入残余压应力层。
这个作用层的深度一般在0.15mm到1.5mm之间,引入的残余压应力能达到材料屈服强度的30%-60%,刚好能抵消零件工作时承受的交变拉应力——按照行业通用的疲劳强度计算模型,这个量级的残余压应力,能把钢质零件的疲劳寿命提升2-4倍。滚压成型的螺纹,比切削成型的螺纹疲劳寿命高3倍以上,这个是航空行业已经用了几十年的成熟经验,根本没必要为了省点工序用切削螺纹。
我见过太多人踩同一个坑:觉得滚压压力越大,表面越亮,效果就越好。上次跟我拍桌子的那个工艺员就是,把滚压力从160N调到240N,压出来的零件亮得能当镜子照,粗糙度直接到了Ra0.2,结果送去做疲劳试验,10万次循环就出现了横向裂纹。
按照《机械加工工艺手册》第三卷里的滚压工艺规范,对于调质状态的45钢零件,滚压的线压力不能超过材料抗拉强度的1/12。一旦超过这个阈值,表层的塑性变形量过大,会产生肉眼看不见的微裂纹,反而成了新的应力集中源。
真的亏。
我见过这样的失效件。裂纹就在压应力层的最深处,用放大镜都找不到,只有做金相分析的时候才能看见,整批零件直接报废,损失十几万。
选型时的权衡:不是所有零件都适合滚压
别一看到零件的表面要求高,就第一反应上滚压。先算清楚刚性够不够,材料塑性够不够。
先说刚性问题。我之前有个同事,给一个壁厚1.2mm的6061铝合金套筒做内孔滚压,本来想把内孔的粗糙度从Ra1.6降到Ra0.4,结果压完之后内孔的圆度直接超差0.03mm,整个零件的配合精度完全报废。
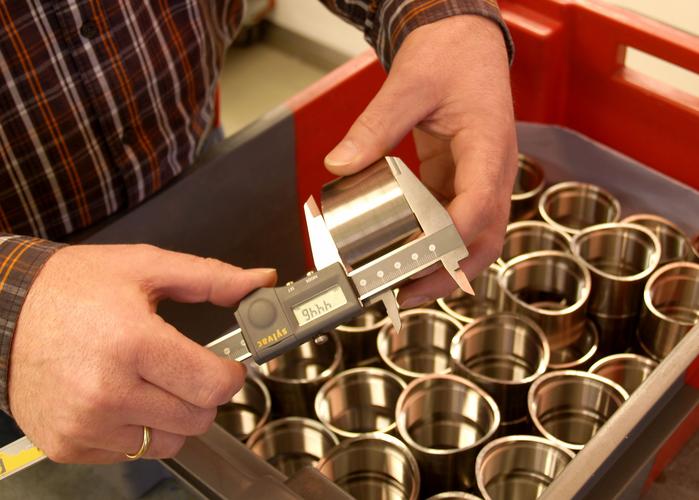
这里给个行业里通用的经验值:对于内孔滚压,最小壁厚的经验值是孔径的1/10。低于这个比例,薄壁件的整体刚性不足以支撑滚压的接触应力,压完之后的弹性回弹根本控制不住,宁愿用珩磨或者精密铰孔,也别硬上滚压。
再说说材料适配性。硬度超过HRC40的零件,就别考虑滚压了——这类材料的塑性变形能力太差,硬质滚珠压上去根本产生不了均匀的塑性流动,反而容易把滚压头的珠子磕碎。别听供应商吹“我们的滚压头能压HRC50的淬硬零件”,上次试了一次,三个硬质合金珠子碎了俩,换一套珠子两千多,心疼死。
还有个容易忽略的参数:滚压前的留量。不是随便车个粗表面就能直接滚的,滚压前的表面粗糙度不能高于Ra6.3,单边留量要控制在0.05mm到0.15mm之间。留量太大,滚压头的负荷太高,表面容易出现起皮;留量太小,根本压不到刀痕的谷底,压完的粗糙度根本不达标。
之前算过一个案例,某装载机的转向节轴,原来的滚压留量是0.2mm,滚压完粗糙度倒是达标了,但是做疲劳试验的时候,12万次循环就断了。后来把留量降到0.08mm,同样的滚压压力和进给量,直接跑到50万次循环都没出现裂纹。
现场调试的坑:那些书本上不会写的细节
很多人把滚压头往车床刀架上一夹,就开始走刀,结果压出来的表面有一圈一圈的螺旋刀纹,粗糙度怎么调都达不到要求。
问题根本不在滚压头,在安装同轴度。如果滚压头的回转中心和零件的回转中心同轴度差了0.05mm以上,滚珠和零件表面就是局部点接触,不是均匀的线接触,自然会留下螺旋纹。这里的经验值是:同轴度要控制在0.02mm以内,批量生产的时候最好用浮动滚压头,别用刚性连接的——浮动头能自动找正,哪怕装夹有点偏差,也能保证接触均匀。
还有冷却的问题。很多班组为了省成本,用普通乳化液当滚压的冷却介质,觉得能降温就行。实际上滚压接触区的温度能到200℃以上,如果用低温的乳化液直接冲,表层的冷却速度太快,会产生残余拉应力,直接把之前引入的残余压应力抵消大半。
真的白忙活。
之前测过一组对比数据,用乳化液冷却的滚压件,表层的残余压应力只有正常参数的30%,跟没滚压的零件差不多。正确的冷却介质应该是高浓度的硫化切削油,既能减少滚珠和零件表面的摩擦,又能让表层的温度缓慢降下来,保证残余压应力的稳定引入。
最后说验收的误区。很多检验员查滚压件,只看表面亮不亮,粗糙度够不够,根本不查硬化层的深度和硬度。实际上合格的滚压件,表层的加工硬化层深度要在0.2mm以上,硬度比基体高15%-30%——太高了也不行,表层太脆,受冲击的时候容易剥落。
上个月把那批出问题的活塞杆的滚压参数重新理了一遍,把压力从原来的220N降到160N,留量从0.18mm调到0.08mm,换了浮动滚压头,用硫化油冷却。上周疲劳试验报告出来,120万次循环没出现裂纹,比原来的设计要求还高了一倍。
很多工艺看着简单,其实差一点参数,结果能差出十万八千里。
