上周带大三机械设计方向的实训小课,刚把公差配合的PPT翻到第17页,就看到第三排的男生把笔按得咔哒响——又是那个老问题。
我顿了两秒,没等他举手就先开口:”是不是又想问,为啥不能先把轴车到想要的尺寸,再配孔?”
台下哄的一声,四五个人抬头,眼里全是”老师你怎么知道”的诧异。
被问了八百遍的”为什么非要先定孔”
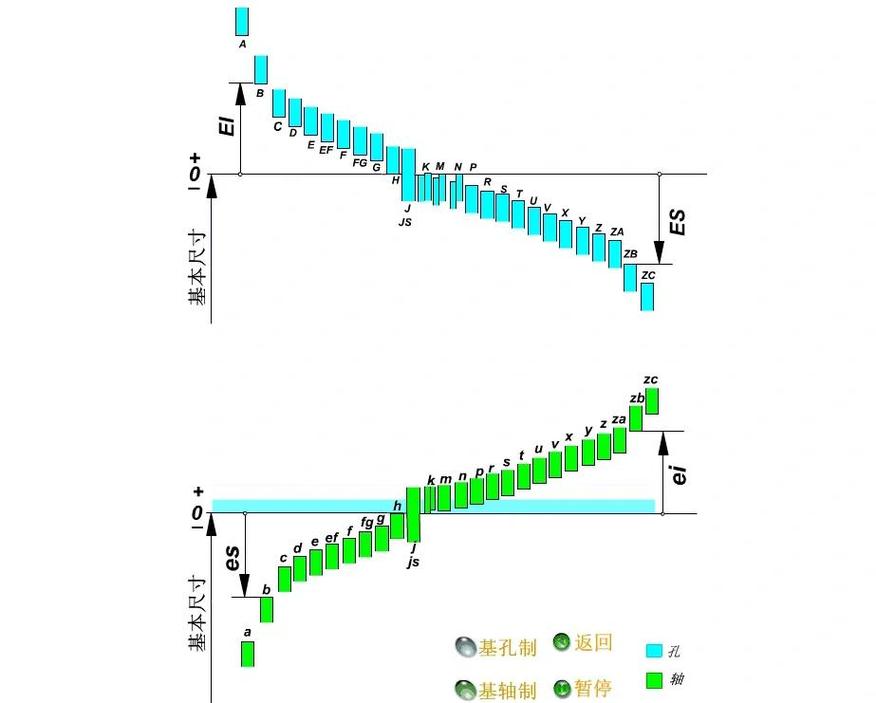
之前我总按教材的逻辑讲,上来就甩定义:基孔制是基本偏差为一定的孔的公差带,与不同基本偏差的轴的公差带形成各种配合的一种制度。
讲完台下一片死寂,抬头的人都在眼神放空。
后来我才反应过来,我讲的是考点,不是他们要解决的问题。
有个去年毕业的学生回来找我吐槽,说刚进公司做减速器设计,没听劝,非要按自己的想法先定轴的公差,再反推孔的尺寸,外协加工回来的三个箱体孔全废了,光材料费就赔了小两千。他说加工厂的师傅翻着图纸骂:”你当这孔是橡皮泥捏的?想改多大改多大?”
我后来翻了不少加工厂的报价单才搞明白,这里面根本不是什么国标强制的死规定。
基孔制的本质,是顺着加工难度来的成本最优解。
你想想,中小批量加工的孔,不管是钻、扩、铰,刀具的尺寸是定死的——选好φ50H7的铰刀,加工出来的孔基本就卡在这个公差带里,你要换个配合性质,总不能为了每个孔重新做一把非标铰刀吧?
但轴不一样。
普通的车床上,进刀量调个几丝,尺寸就变了,要松要紧,改刀就行,成本几乎可以忽略。
哦对,还有个细节,很多教材不会提:你要是做大批量生产,比如汽车发动机的缸孔,那孔的加工是用镗刀精镗,尺寸可以随便调,那时候基孔制的优势就没那么明显了。
但对学生刚接触的实训项目,还有大部分中小批量的非标设备加工,基孔制真的是能帮你少走一半弯路的选择。
别上来就背代号,先算一笔加工账
现在我上课的时候,再也不先让学生背H7/g6、H7/r6这些配合代号了。
我先给他们算一笔账:
要是你做一个φ30的配合件,用基孔制的话,孔选H7,加工用标准铰刀,一把刀几十块,批量大的话摊到每个零件上成本几毛钱。轴的话,根据你要的间隙或者过盈,车到对应的公差就行,调刀的时间也就几分钟。
但要是你反过来用基轴制,先把轴定成h6的公差,那你要配不同的孔,就得换不同的铰刀,要是碰到需要过盈配合的,孔的公差带往左偏,可能还要用内圆磨床磨,加工成本直接翻两三倍。
说实话,我刚入行的时候也犯过这个错。
当时做个小夹具,非要自己算孔的公差,结果配上去的轴太松,跑起来晃,返工了三次,被车间师傅骂得连头都抬不起来。
后来我师傅跟我说,你别盯着图纸上的公差带想,你去车间转一圈,看看人家加工的时候,改孔容易还是改轴容易,你就知道该选什么了。
真的。
书本上的公差带图是死的,车间里的机床、刀具、报价单才是活的。
很多学生卡在这里,就是因为总把公差配合当成数学题算,从来没把它和”加工要花钱、要花时间”这件事联系起来。
别死抱着基孔制不放,这些情况要换思路
当然,我也不会跟学生说”所有配合都用基孔制”。
那是害了他们。
比如你用冷拔圆钢做轴,那种材料出厂的时候尺寸就已经卡在h6的精度范围内了,根本不需要再上车床加工,这时候你非要用基孔制,就得把孔的公差来回调,反而增加加工难度。
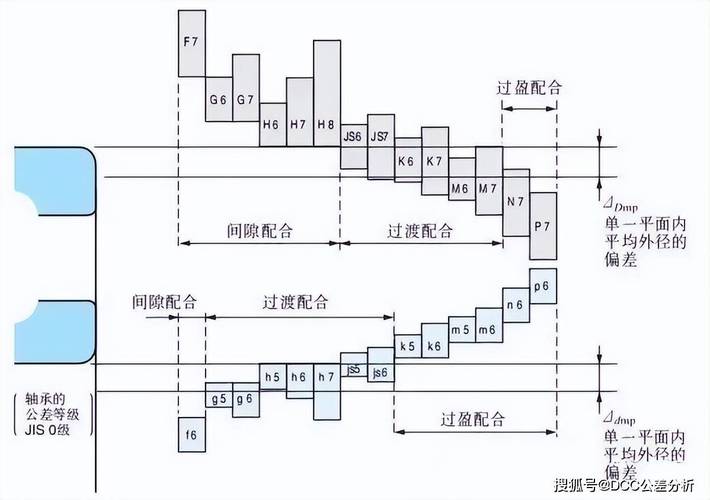
还有和标准件配合的场景,比如滚动轴承。轴承是标准件,你买过来的轴承,内圈的孔尺寸是定死的,外圈的外径也是定死的,这时候你根本没法改轴承的公差,只能去配和它连接的零件——和内圈配合的轴,就按基准孔的公差来做,和外圈配合的箱体孔,就按基准轴的公差来做。
没有通用的最优选择,只有适配加工场景的判断。
现在我每次上这节课,最后都会跟学生说一句话。
别把这些东西当成要背的考点。
等你真的拿着图纸去车间,听加工师傅给你算成本的时候,你就全懂了。
哦对,上周那个按笔的男生,昨天发消息给我,说他实训的减速器设计,用了基孔制的配合,加工厂的师傅说他这次的图纸画得”像个做过项目的人”。
挺好。
对吧。
