2026-10-14 19:07:58 分类:机械设计
上周帮车间救了个急单。
客户要的一批精密光轴,淬火后外圆磨到φ30h6,差0.02mm的圆度,本来按常规基孔制做的话,轴要重新配磨,至少耽误三天交期。最后把原来的孔配合公差从H7改成了K7,直接拿现成的光轴配,半天就搞定了。
说白了,很多人对基轴制的印象,还停留在教材里那行”当冷拉型钢直接做轴、或者同一轴上有多个不同配合的孔时选用”——话是没错,但太干了,根本没人记得住具体场景,真到选型的时候第一反应还是往基孔制上靠。
为什么教材里总把基孔制当”首选”?
说穿了就是个工艺经济性的历史遗留。
早年国内机械加工的产能结构里,孔加工的柔性极差——你要做一个φ30的孔,从粗镗到精铰,最后用H7公差的话,得备对应尺寸的铰刀、塞规,要是临时要改成J7或者K7,总不能临时去开一套专用刀具吧?但轴不一样啊,上外圆磨床,走刀量调两圈,千分尺卡着随时测,公差要多少调多少,灵活得很。久而久之,行业就形成了”优先选基孔制”的惯性思维。
但问题是,现在的工艺环境早就变了啊!
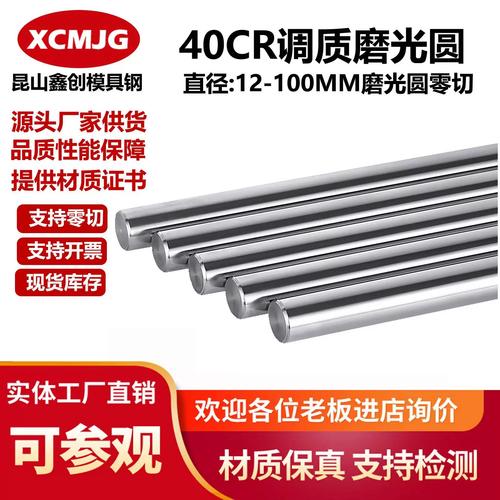 冷拉精密光轴外圆公差检测现场
现在市面上能买到的成品冷拉光轴,精度直接能到h6甚至h5,表面粗糙度Ra0.8都不用自己二次加工,采购成本比你自己下料、车削、磨削、热处理做一根同精度的轴便宜40%都不止。你非要抱着基孔制的思路,买回去把现成的光轴磨到对应基孔制的轴公差,那不纯纯浪费钱?
我之前见过一个刚入行的小工程师,设计一套带直线轴承的传动机构,明明现成的直线轴承内孔是标准H7,配套光轴直接是h6精度,他非要硬套基孔制的配合公式算半天,把轴的公差改成g6留间隙,结果整批光轴都重新上磨床加工,光加工费就花了两万多——其实直线轴承的样本里明明白白写了,推荐配h6的轴,间隙是靠轴承内部的钢球游隙调整的,根本不需要你动轴的公差。
基轴制的真实适用场景,比你想的多得多
很多人对基轴制的认知太窄了,觉得只有用冷拉型钢的时候才用。真不是。
最常见的第一个场景,就是直接采购成品标准型材做传动件的情况。比如冷拉圆钢、精密直线光轴、冷拔异形钢,这些型材的尺寸都是厂家批量固定生产的,你不可能为了个设计要求让厂家给你单独开尺寸模,这时候用基轴制,调整孔的公差来匹配现成的轴,比你改轴的尺寸成本低一个数量级都不止。
第二个高频场景,就是同一根轴上需要装配多个不同配合要求的零件。比如一根长传动轴,一端要和轴承做过盈配合,中间要装可以轴向滑动的衬套,另一端要和传动齿轮做过渡配合。这时候如果硬套基孔制,轴就要做出三个不同公差的台阶,磨床师傅每磨一个台阶就要换一次量具、重新找正,同轴度根本保证不了。
之前我们做输送机驱动轴就踩过这个坑。最早的设计是按基孔制标公差,轴上三个配合段:装6206深沟球轴承的地方是k6,装滑动衬套的地方是h7,装锁紧齿轮的地方是js6,光轴的加工公差就有三个,磨床师傅磨的时候每换一个台阶就要停下来测一次,最后同轴度超了0.03mm,换了两次料都达不到装配要求。
后来干脆改成基轴制,整个轴直接采购成品h6精度的冷拉光轴,根本不用磨外圆,只需要把三个孔的公差分别调整:轴承位的孔用K7,衬套位的孔用H7,齿轮位的孔用J7。最后测出来的同轴度直接到了0.008mm,加工成本砍了一半,交期还提前了一周。
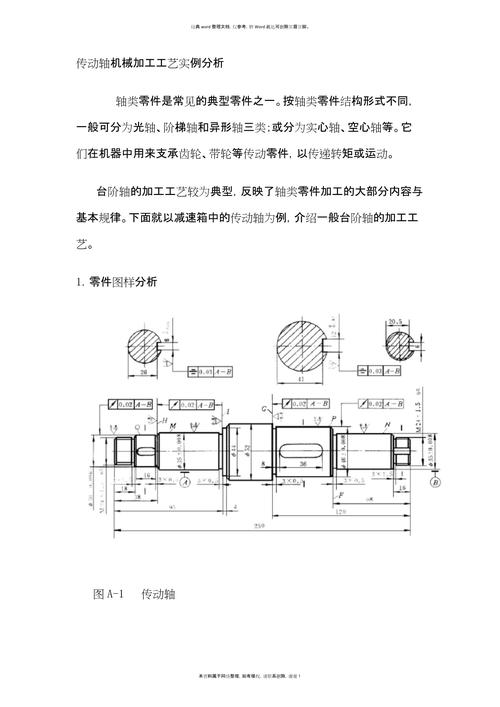 多零件配合传动轴公差标注工程图
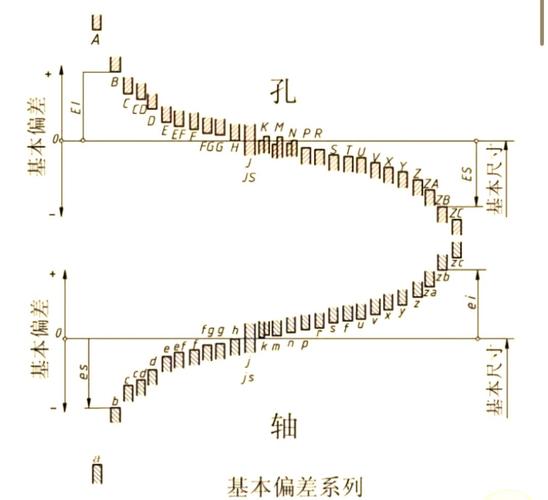
这里必须把定义掰扯清楚,别到时候标错了还说自己用了基轴制。按GB/T 1800.1-2020的规定,基轴制的基准轴,基本偏差代号为h,上偏差es=0,不管公差等级是IT5还是IT12,只要基本偏差是h,才属于基轴制的基准范畴。之前见过有人把轴的公差标成g6就说自己用了基轴制,这纯纯是概念混淆——g的上偏差是负的,根本不是基准轴。
选基轴制的时候,最容易踩的三个坑
 选基轴制的时候,最容易踩的三个坑
踩坑的事我见得太多了,随便拎三个最常见的,大家做设计的时候多留个心眼。
第一个坑,忘了和标准件的固定公差匹配。比如你选了基轴制的h6轴,结果要装的深沟球轴承,内孔是固定的H7公差,本来是标准的过盈配合,你非要硬套基轴制的配合规则,把孔的公差改成G7留间隙,那轴承装上去直接旷动,用三个月内圈就磨花了。这里要特别提醒:滚动轴承是完全标准化的零件,它的内孔和外圆公差都是固定的,不管你用什么配合制,和轴承内圈配合的轴、和外圈配合的座孔,都要按轴承样本给的公差选,不能为了凑基轴制硬改。
第二个坑,算错了大尺寸孔的加工成本。比如你要做直径120mm以上的大直径孔,本来精镗的成本就高,你非要用基轴制,把孔的公差从常用的H7改成P7或者N7这种公差带很窄的配合,镗工调刀的时候要反复试切,废品率一下就上来了。我之前有个同事设计大型减速机的输出轴,直径150mm,非要硬上基轴制,配的座孔是P7,结果镗孔的时候因为公差带太窄,镗了三次都超差,最后废品率到了30%,算下来成本比用基孔制高了快两倍。
第三个坑,把过盈配合的基轴制用在薄壁零件上。比如你用铝合金做的薄壁衬套,壁厚只有3mm,孔的公差如果按基轴制选成过盈配合,压装的时候孔直接就被轴撑得变形了,哪怕你轴的精度再高也没用。这种情况哪怕你用的是成品光轴,也不能硬套基轴制的过盈配合,要么把衬套壁厚加到5mm以上,要么换成过渡配合,留够变形的余量。
真的,做设计哪有什么”必须用什么制”的死规矩?所有的公差选择,本质上都是算成本、算工艺可行性、算后期维护的便利性。
我见过太多人,刚毕业的时候把教材里的”优先采用基孔制”背得滚瓜烂熟,做了五六年设计还是只会这一套,碰到现成的型材、标准件就两眼一抹黑,最后做出来的东西要么成本高得离谱,要么加工出来根本达不到精度要求。
哦对,翻一下德国DIN的机械设计手册就会发现,人家列的基轴制优先选用场景,比基孔制还多——毕竟人家冷拉型材的普及度早就拉满了,谁还费劲把现成的高精度光轴磨得乱七八糟啊。
下次画公差配合的时候,先别急着标H7的孔,先想想:我要做的这个轴,能不能直接买现成的?如果能,那为什么不试试基轴制?算一下账,说不定能给公司省出大半年的奖金。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:基轴制:被多数机械设计师忽略的公差降本核心选项
文章链接:https://m.yqhljx.com/list_9/4355.html
