上周三下午的实训课,刚把上周的课程设计作业收上来,后排的小宇就举着个打印得坑坑洼洼的手摇小摇臂凑过来。
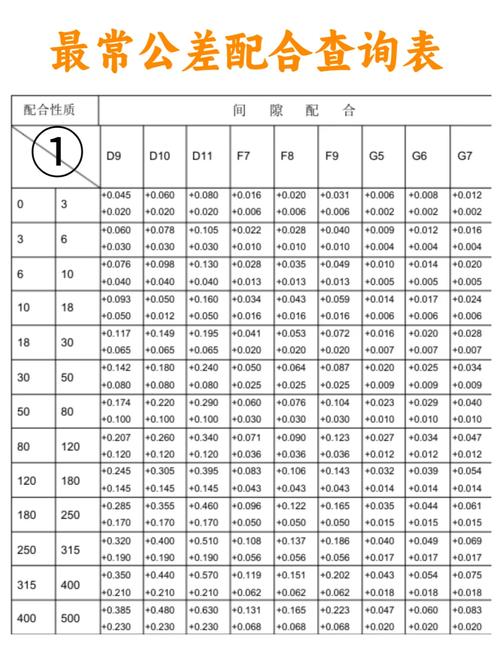
“老师你看,我按手册选的IT7配合,怎么轴塞都塞不进去?”
我当时愣了两秒。
真的。
之前我花了两节课讲公差等级的定义、等级划分、配合制,居然连最基础的选用前提都没说透。
拿3D打印件来问的那个男生
小宇是个出了名的动手狂魔,平时总在宿舍捣鼓那台层厚0.2mm的FDM打印机,打各种奇奇怪怪的小零件。这次的摇臂是他给自己的显示器做的角度调节支架,查手册的时候看到“一般转动配合选IT7”,就照着标了孔和轴的公差,结果打出来的件,孔和轴的实际尺寸差了快0.2mm,别说转了,硬砸都砸不进去。
我拿着他的件翻来覆去看,表面的层纹都能摸得到,边缘还有点翘曲的毛边。
“你这打印件,实际尺寸偏差都快0.15mm了,IT7的公差带才多大?整个公差带宽度才0.021mm,你就算打出来的件尺寸完全准,这翘曲的余量都比公差带宽七倍。”
他挠头,说我哪知道,书上说IT7是常用的精密配合啊。
我突然反应过来,之前我备课的时候,总把公差等级当成一个固定的“精度标尺”,却从来没把标尺的刻度和实际的加工条件绑在一起讲。
我之前备课漏掉的那个前提
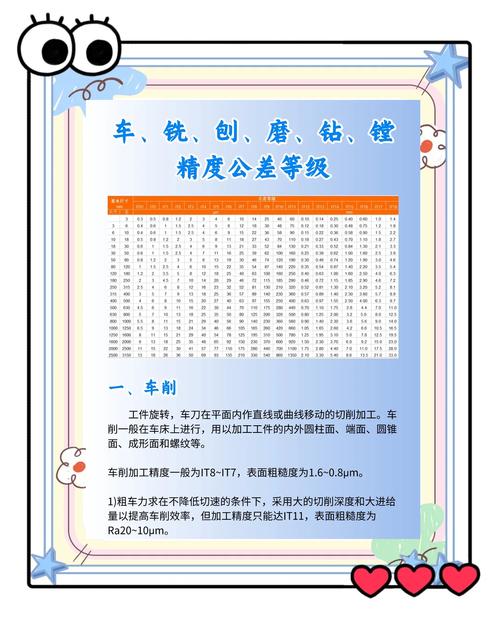
之前我总觉得公差等级的知识点很简单,不就是IT01到IT18一共20个等级,数字越小精度越高嘛,背下来就行。甚至上次考试还出了填空题,问IT7比IT8精度高几级,全班几乎都答对了。
可那又怎么样?
一到实际做设计,要么全往高了选,要么全往低了凑,根本不知道该怎么选。
说白了,公差等级从来不是越高越好,它本质上是个权衡的工具——你要的精度越高,加工的成本就越高,对加工设备的要求就越苛刻,甚至对使用环境的要求都跟着上去了。
之前有个学生做课程设计的减速器,把所有的配合面全标成IT6,我拿着他的图纸找外协厂的朋友问价,人家说你这精度要求,得用磨床精磨,单件加工费比你整个零件的铝料贵了八倍。
这不是做设计,这是烧钱玩!
而且很多人根本不知道,每往上提一个公差等级,加工成本可能上涨30%到一倍。IT12的件,普通铣床随便铣铣就能达到,IT7的件,得换精铣,留磨量,最后上磨床,中间的工序多了三四道,能不贵吗?
更有意思的是,之前和做输送设备的工程师聊天,他们做普通的车间生产线,根本不会选IT7的配合,最多用到IT10。为啥?车间里全是铁屑和油泥,精度太高的配合,没两天就卡得转不动,反而要留大一点的间隙,哪怕晃一点,也比天天拆下来清理强。
你看,课本上印的公差等级选用指南,到了实际场景里,全是反过来用的。
后来我在课堂上改的那个小练习
从那次小宇的事情之后,我把之前的备课内容全改了。
现在上课第一节课,根本不讲公差等级的定义,也不先念那20个等级的数值,直接在投影上放三个场景:
第一个,实验室的小型CNC铣床,加工铝合金的转轴,用来做教学用的机械臂关节;
第二个,批量生产的ABS塑料齿轮,用注塑机做的,装在普通的家用风扇里;
第三个,学生自己在宿舍用FDM打印机打的支架,用来固定桌面的路由器。
然后让大家自己选对应的公差等级,选完了当场拿现成的零件试。
上次有个女生,给3D打印的支架选了IT8的配合,我直接拿了个现成的打印轴和孔给她试,她塞了半天都塞不进去,才反应过来——打印的时候的翘曲、挤出量的波动,这些实际的误差,根本不是课本上的理想尺寸能覆盖的。
几轮试下来,没人再问“为什么我选了高等级的公差还是装不上”这种问题了。
因为大家终于明白,所有的公差选用,都要先对应你实际能拿到的加工工艺能力,脱离加工条件谈公差等级,全是空话。
之前总觉得,机械设计的知识点都是死的,背会了公式、记住了表格,就能做好设计。现在才发现,那些印在课本上的数字,从来都不是标准答案。
公差等级这个东西,你要是只把它当考试的填空题,那它就是个没意义的数字。可你要是真拿着它去做零件、去装配合、去算成本,才会摸到这个专业最实在的部分——没有什么绝对的好与坏,只有适不适合你当下的场景。
哦对,小宇后来把他的摇臂公差改成了IT12,重新打了一套,现在转得顺得很,上周还拿来给我看,说比之前那个硬砸都砸不进去的件好用多了。
