2026-10-14 20:07:49 分类:机械设计
很多刚摸了两三年设计的工程师,总觉得把每个零件的公差标得越小,装配精度就越高。
真不是。
干了十几年一线,我见过太多图纸上公差标得漂漂亮亮,到装配环节装不进去、装起来精度超差的案例——问题从来不是单个零件的公差不够小,而是你根本没算清楚全链路的公差积累。
公差积累不是数字硬加,是全链路的误差叠加
去年在长三角某新能源主机厂驻场的时候,碰到一批匹配完就啸叫的减速器,拆了整整20台设备才发现,从输入轴的轴承位、差速器的安装孔到齿轮的安装端面,三个环节的形位公差单独看都在图纸要求的范围内,凑到一起形成的封闭环,实际同轴度比设计要求大了60%,直接把齿轮的侧隙磨到了啸叫的临界区间。
刚入行的时候我也犯过傻,拿着计算器噼里啪啦把组成环的公差全加起来,就算出了封闭环的总公差,觉得这就是最保险的算法。直到车间的老技师翻着白眼问我:你见过几个磨床师傅会把每个轴的尺寸都卡着公差极限做?
按照GB/Z 24637.2给出的统计公差计算方法,当零件加工过程处于稳定受控状态时,封闭环的公差不是各组成环公差的直接相加,而是各组成环公差平方和的平方根。很多人算的时候直接套公式,忘了最核心的前提——你得确定加工过程真的是稳定的正态分布。封闭环的最终精度,从来不是你对着图纸把所有公差数字加总就能算准的——你得算上加工变形、装配应力、甚至温度变化带来的尺寸漂移。
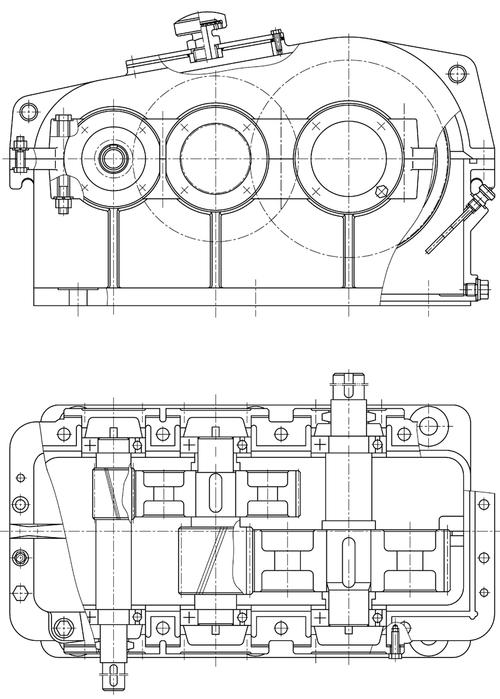 新能源汽车减速器齿轮装配公差链示意图
我之前碰到过一个做轴类零件的供应商,交来的零件尺寸全集中在公差带的下差位置,根本不是正态分布。问了才知道,磨床师傅图省事,每次进刀就直接磨到下差,省得后面还要反复测量调整。你在办公室算的再精准,架不住车间有自己的“小算盘”,这时候实际的公差积累量,就和你纸面算的完全是两码事。碰到这种情况,就得在计算的时候多留10%左右的安全裕度,别卡着理论值标公差,不然真到装配的时候抓瞎。
死磕完全互换,最后只会把成本干到天上去
很多人学公差的时候,第一反应就是完全互换法——所有零件按图纸公差加工,随便拿两个凑到一起就能装,不用挑不用配,多方便。
方便是方便。
但你要是碰到长度超过5个组成环的公差链,还死磕完全互换法,最后只会把加工成本干到天上去。之前做六轴工业机器人的关节模组,从伺服电机输出端到谐波减速器的输入端,中间串着连接法兰、角接触轴承、隔套、锁紧螺母,整整7个配合面。一开始我给每个零件的公差都压到了IT5,车间主任直接拿着图纸找上门,说你这公差我加工不了,铣一刀就得测三次,废品率能到40%,光加工费就能把整个模组的成本翻三倍。
后来换了思路,用分组互换法——把隔套和连接法兰的实际加工尺寸按大小分成三组,装配的时候对应不同尺寸段的轴承内圈配合,每个零件的公差直接放到IT7,加工成本一下降了60%,最后测出来的关节回转精度,比之前用完全互换法的时候还稳。
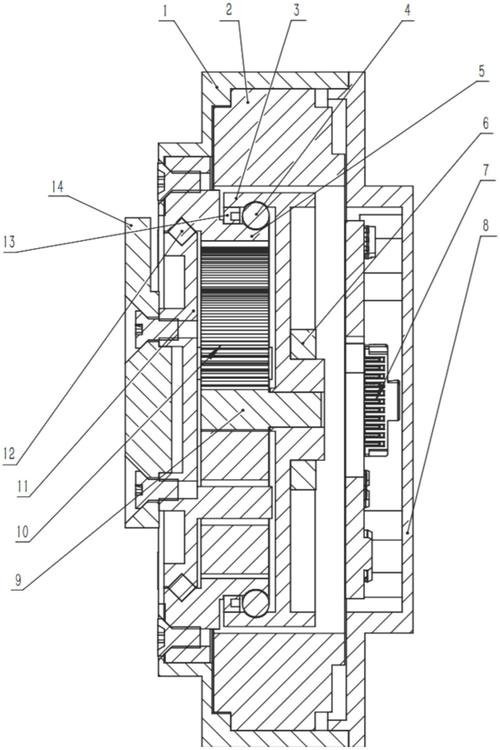 工业机器人关节模组公差分组装配示意图
不是说完全互换法不好。批量小、公差链短的场景,用完全互换法确实能省不少装配时间。但要是公差链长、批量又大,该用分组互换、修配法的时候别硬扛。我之前见过做大型龙门机床的设计师,给工作台的导轨面留了0.1mm的刮研余量,装配的时候靠刮研把积累的公差消掉,最后导轨的直线度能做到0.005mm/米——别觉得修配法落后,在高精度单件生产的场景里,这是最经济、最靠谱的手段。
那些没标在图纸上的“隐形公差”,最容易让人栽跟头
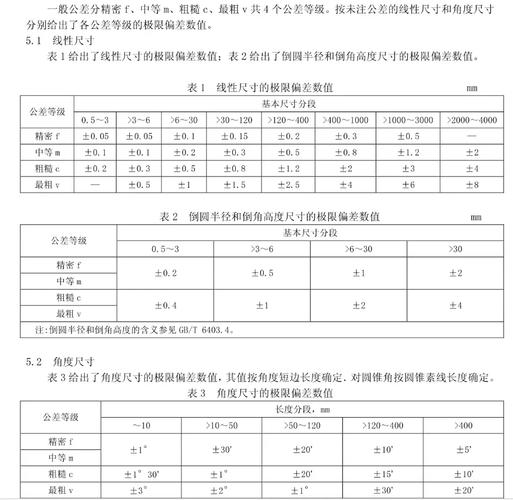 那些没标在图纸上的“隐形公差”,最容易让人栽跟头
算公差链最容易踩的坑,就是只盯着图纸上印出来的尺寸和形位公差,完全忽略那些没写在纸上的“隐形公差”。
比如粗糙度。你给配合面标个Ra1.6,微观峰谷的高度差就有个几微米,要是按最大实体原则标公差,实际配合的有效尺寸会比标称值小两三个微米。这个偏差单个看不起眼,十几个配合面积累起来,就能把原本设计的间隙量吃掉一半。
比如应力变形。之前碰到过个年轻设计师,给6mm厚的铝板安装板标了0.02mm的平面度公差,我问他知不知道铝件加工完放三天,内应力释放会让平面度飘多少?他愣了半天说没想过。最后那个安装板加工完测的平面度是0.015mm,放了一周去装配,平面度变成0.04mm,装上去的直线导轨跑起来卡涩,拆下来返厂重新磨,来回折腾了快一个月。
还有压装变形。你压轴承的时候,轴被压得微微胀大2微米,这个在小过盈配合里,直接就把设计的过盈量吃掉了三分之一,装配完轴承转起来卡涩,你翻遍图纸找半天原因,都想不到是压装的时候的弹性变形在搞鬼。很多人算公差链的时候,从来没把工艺过程带来的误差算进去——这些“隐形”的分量,往往才是最后压垮装配精度的最后一根稻草。
之前做液压阀块的时候也踩过类似的坑。当时给阀块上的五个油口标了0.1mm的位置度公差,觉得足够满足密封圈的压缩量要求,结果装上去之后三个油口漏油。拆下来测了才发现,阀块和泵结合面的平面度是0.05mm,加上五个油口的位置度公差积累,实际每个油口的偏移量最大到了0.13mm,密封圈的压缩量根本不够。后来把结合面的平面度压到0.02mm,油口的位置度反而放宽到0.12mm,漏油的问题直接解决,加工成本还降了。
干久了就知道,公差这东西从来不是越严越好。你要平衡加工成本、装配难度、长期使用的精度保持性,而不是对着手册生搬硬套。多去车间蹲,多跟加工师傅聊,多拆几个装完出问题的设备,比你背十遍公差手册有用得多。别等零件都加工完了,才反应过来当初没算对公差积累,那时候返工的成本,可比你坐办公室多花两天算公差链贵多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别让公差积累毁了你的装配——机设工程师的一线踩坑实录
文章链接:https://m.yqhljx.com/list_9/4357.html
