2026-10-15 04:29:52 分类:机械设计
上周三下午的实训课,第三组的男生蹲在焊接工位旁边,满头是汗,调了两个小时,出来的焊缝歪歪扭扭像蚯蚓爬。
我走过去一看。
哦,他示教完压根没碰零点校准。
从”照着步骤抄”到”自己找问题”的课时调整
之前的教案逻辑很顺:先花半节课讲自动化焊接的基本原理,再演示一遍示教的全流程步骤,学生照着屏幕上的操作清单,按顺序点完所有按钮,走完一遍完整焊接循环,就算达标。
结果呢?
去年期末实操考核,一半的学生遇到焊缝偏移的情况就愣在原地,攥着鼠标不知道往哪点——是工装没夹紧?还是焊枪TCP设错了?还是电流参数飘了?完全没有排查思路。
我从去年开始改教案。把原来4课时的示教操作,砍了1课时的”步骤背诵”时间,换成三个故意埋错的实训工位。第一个工位TCP偏了2mm,第二个工位工装没贴紧定位面,第三个工位送丝机卡了半根焊丝。学生进工位之前,不告诉他哪里错,就让他自己排查,直到焊出合格的焊缝为止。
说实话,第一次这么上课的时候我捏了把汗——怕学生乱按把焊枪撞在工装块上。结果第一组的女生蹲在那摸了十分钟,突然抬头喊”老师!这个枪的尖端对不上基准块!”那瞬间的表情,比考了90分还亮。
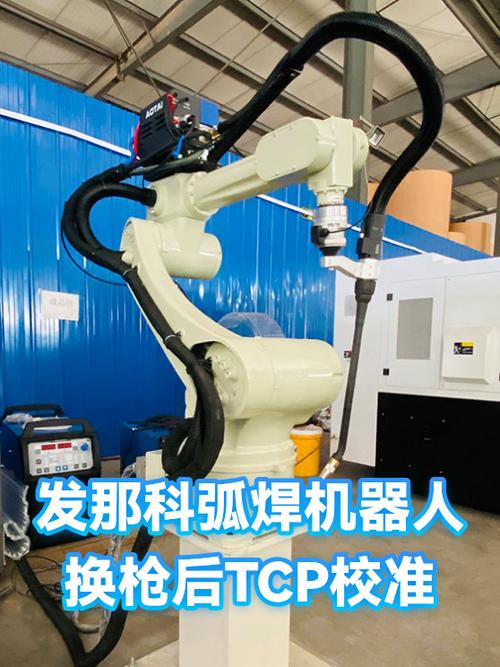 高职自动化焊接实训工位带基准块的焊枪TCP校准场景
学生卡最久的,从来不是编程逻辑
之前我总觉得,学生学不会自动化焊接,是因为对轨迹规划的逻辑搞不懂,什么直线插补、圆弧插补,讲了三遍还是有学生记混。翻了半学期的实训记录才反应过来,80%的卡壳时间,根本和编程没关系。
是啥?
是焊枪离工件的高度差——学生总怕火花溅到枪嘴烧损导电嘴,特意把枪举得老高,离了工件15mm,电弧直接飘得没边,焊出来的焊缝虚得一扣就掉渣。还有的学生调参数的时候,把电流开得比推荐值大了三分之一,3mm的碳钢板直接被焊穿,还纳闷为啥焊缝上全是大小不一的洞。
上次有个男生,连续焊坏了6块碳钢板,最后我凑过去看,差点笑出声——他把焊枪角度掰成了45度,举着枪对着工件的姿势,根本不像在焊接,像举着喷壶给阳台的花浇水。正常平焊的前倾角度,本来就应该控制在15度左右。
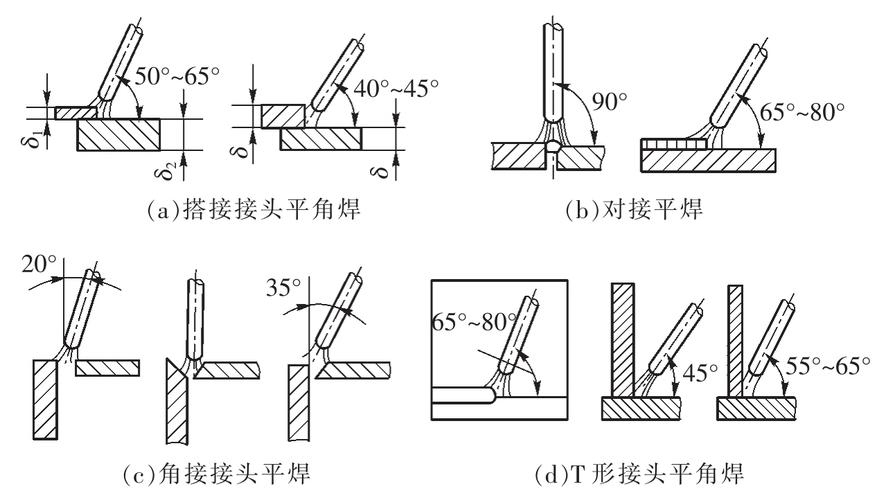 自动化焊接平焊工位焊枪角度对比实拍图
那些被我删掉的”标准答案”
最开始带这门课的时候,我总在教案上给每个操作标上”标准值”:示教速度必须是20mm/s,电流必须120A,焊枪高度必须8mm,差个1mm就算操作不规范,要打回重做。
去年带学生参加省赛的时候我才发现,那些能焊出平整鱼鳞纹焊缝的选手,根本不是死卡着标准答案来的。遇到板厚不均匀的位置,他会自己把焊接速度放慢一点;遇到坡口间隙稍大的地方,他会把电流稍微调大一点。哪有什么一成不变的标准答案?
现在上课的时候,我再也不会拿个钢直尺卡着学生的焊枪高度,差个1mm2mm的根本不算错,只要最后焊缝成型合格、没有气孔没有虚焊就行。甚至会故意给学生留几块带小瑕疵的”问题板”——比如板上留个0.5mm的对接间隙,让他们自己想办法调参数,不要翻教案找现成的答案。
不过话说回来,刚开始这么改的时候,教研室有老教师找我,说这样练出来的学生基本功不扎实。我没反驳,就把这学期的实训合格率数据放给他看——比之前死卡步骤的时候高了快两成。
我们教的根本不是怎么按机器人上的按钮,是让学生知道,当设备出问题的时候,你站在工位旁边,知道从哪下手找原因。毕竟到了工厂里,没人会给你递一本写满标准答案的操作手册。
上周下课的时候,那个之前卡了两小时的男生,追着我问,下次能不能整个带变位机的工位,他想试试焊空间角焊缝。我当时嘴上说”下周安排”,心里其实乐开了花。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:自动化焊接实训:我把焊枪示教的死记硬背环节全删了
文章链接:https://m.yqhljx.com/list_9/4374.html
