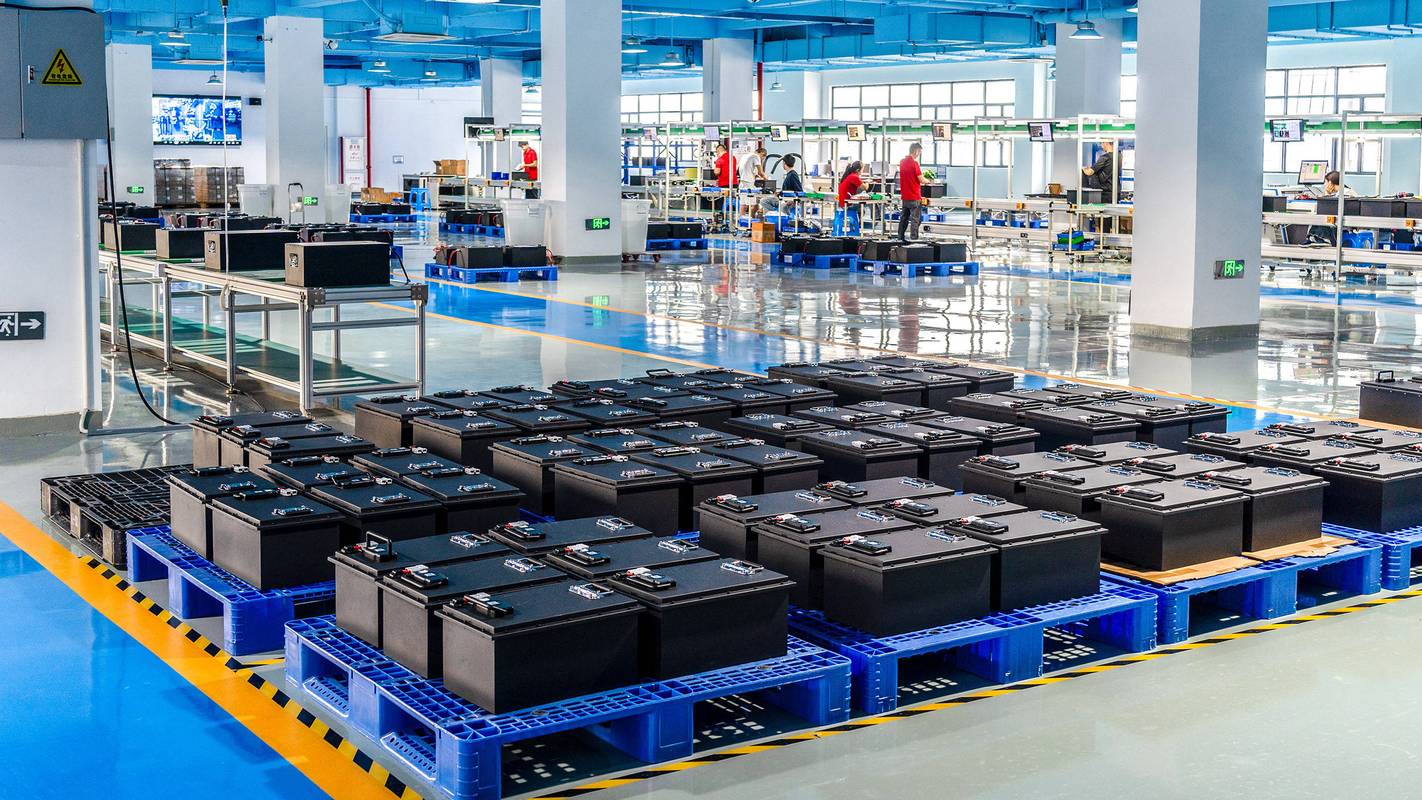
上周去苏州某新能源车企的装配车间做评审,站在那条号称”全链路智能”的电池pack线上,我盯着工位上歪歪扭扭的扭矩枪显示屏愣了三分钟——花了大几百万上的系统,最后还是靠老员工蹲在旁边记excel,跟十年前的手动线差在哪?
说穿了,很多人对智能装配的理解,还停留在”把手动工具换成电动的,再加个能传数据的模块”的阶段。真在现场待过的人都知道,这东西离真正的”智能”,还差着好几个工艺细节的坑。
别被厂商PPT骗了:智能装配的核心从来不是”无人工位”
很多方案商卖智能装配系统的时候,总把”实现100%无人工位”当核心卖点,实际上只要你在精密加工行业待过就知道,装配环节的公差链波动,从来不是靠视觉和机械臂能完全消弭的。
就拿最常见的伺服压装工位来说,之前我们做驱动电机轴承压装项目,一开始厂商选的压装力传感器精度是0.5%FS,采样率1kHz,当时我就提了异议——轴承本身的内圈与轴的配合过盈量是0.02-0.03mm,压装过程中因为同轴度带来的力值波动,很容易就把传感器的有效信号完全覆盖。结果上线试生产的时候,压装力曲线全程飘,系统根本识别不出哪些是正常的过盈力,哪些是因为工件偏斜带来的异常力。
跟厂商扯了整整三周,对方一开始还觉得我们要求太苛刻。苛刻?压装力超了0.8kN把轴承内圈崩了都识别不出来,最后流到客户端的退赔费用,够买十套高精度传感器。最后我们换了0.1%FS精度、采样率2kHz的高频响力传感器,严格按照GB/T 39561.3《数控装备互联互通及互操作 第3部分:机床数字模型与字典》的要求做信号校准,压装异常识别率直接提到了99.7%。
很多人觉得,智能装配就是要把人都赶出去,其实根本不是。真正的智能,是把人从”靠手感判断合不合格”的重复劳动里解放出来,让系统把那些需要毫秒级响应、人眼根本看不出来的异常信号抓出来,人只需要处理系统报警的特殊情况就行。硬要追求无人工位,最后只会变成”无人值守的故障工位”。
最容易踩坑的3个设计细节,没有一个是靠买贵设备能解决的
说实话,我见过的智能装配项目,十个里面有七个效果打对折,问题从来不是出在设备不够贵,而是细节没抠到骨子里。
第一个坑就是视觉找正的精度匹配。很多方案上了2D/3D视觉,吹得神乎其神,说能实现±0.02mm的定位精度,结果实际现场一跑,因为地面振动、工件表面反光,实际重复定位精度能到±0.05mm就不错了。偏偏很多装配工位的配合间隙才0.03mm,视觉定位完直接把零件怼上去,轻则刮花密封面,重则把孔位别裂。之前做电机端盖装配的项目,我们在视觉找正之后,特意加了一个带浮动量的柔性连接头,允许±0.1mm的位置偏差,接触工件的时候以小于10N的推力自适应找正,才把之前因为别劲导致的密封不良率从0.8%降到了0.05%。
第二个坑是数据链路的断点。很多系统装了一堆传感器,数据都存在工位旁边的工控机本地,断网了就啥也没了,要追溯三个月前的装配记录,得爬在机器旁边插U盘拷。按照VDA 6.3过程审核的要求,关键工位的工艺数据必须毫秒级同步到边缘节点,存储周期不能短于产品的全生命周期——汽车零部件要存15年,消费电子要存8年,这是硬杠杠。按照GB/T 3098.1《紧固件机械性能 螺栓、螺钉和螺柱》的要求,当扭矩值在10N·m以上时,扭矩枪的测量精度必须达到±5%,不然扭矩小了会松,扭矩大了会把螺纹直接拉断。之前有个做家电的客户,一开始用的普通定扭扳手,精度只有±10%,装配出来的风扇跑三个月就有螺栓松脱的投诉,后来换了带数据实时上传的智能扭矩枪,把每个螺栓的扭矩值跟产品SN绑定,结果因为本地存储只保留3个月记录,客户投诉某批次产品的风扇固定螺栓松脱时,翻遍了系统都找不到当时的扭矩记录,最后赔了客户两百多万,就为了省那点边缘存储的钱。
第三个坑是安全冗余的过度简化。很多线体为了追求节拍,把安全光栅的响应时间设到30ms,机械臂的减速距离压得特别短,员工伸手拿工件的时候,机器根本来不及停。去年去某工厂现场,机械臂夹着铝合金型材往工位走,员工伸手扶了一下歪掉的工件,直接被型材蹭了一道10公分的口子——这不是智能,这是拿人命换效率。
算过账才懂:智能装配的投入回报,从来不是省了几个工人
很多老板一开始算智能装配的投入账,思路特别简单:上这套系统能替掉几个工人,一年省多少工资,算多少年能回本。这个思路从根上就错了。
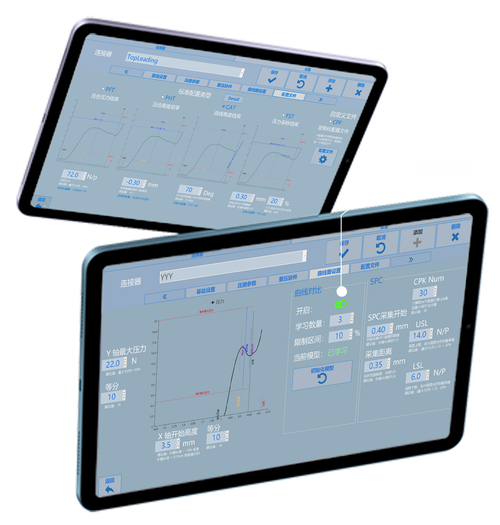
还是之前那个苏州的电池pack线,一开始算帐的时候,说能替掉4个工位的装配工,一年省30万,按这个算法要8年才能回本,老板本来都不想投了。结果上线跑了半年才发现,因为压装过程的力曲线、扭矩枪的实时扭矩值都能跟每个产品的SN号绑定,之前的螺栓漏装、压装过盈量不足的不良率从1.2%降到了0.03%,每个不良品的返工成本是800块,一个月产12000台,光是不良率下降带来的收益就有11万,比省下来的工人工资多了快三倍。再加上客户投诉率降了之后,拿到了更多的主机厂订单,这个收益根本没法用”省了几个工人”来衡量。
对吧?很多厂商卖方案的时候,从来不会跟你算不良率下降、追溯成本降低、客户信任度提升的收益,就盯着那点人工成本的账,把方案吹得天花乱坠,最后客户上线了发现根本达不到预期,反过来骂智能装配是智商税。
上周跟那个车企的工艺工程师聊天,他们把原来那套花了大价钱的空转传感器拆了一半,换了跟工艺公差匹配的高精度传感器,把力曲线的报警阈值设成了跟实际加工能力对应的范围,现在工位上的老员工不用蹲在旁边记excel了,盯着屏幕上的曲线就行,不良率掉了快一个百分点。
哪有什么玄乎的智能装配啊。
不过是把以前靠人记、靠人摸、靠人猜的工艺经验,变成传感器能读、系统能算、出问题能快速溯源的数字信号而已。
别搞那些花架子。
真的。
