去年在苏州做的那套3C金属中框装配线,验收的时候所有指标都卡着客户的要求来——整线节拍12s/件,静态定位精度±0.5mm,初始良率98.2%。交付那天客户的设备总监拍着我肩膀说,这是近三年来他们见的最顺的新线。
结果跑了三个月,良率直接掉到94.7%。
那天我在车间蹲了整整14个小时。
胶嘴蹭到治具的那一刻,我看着监控里歪歪扭扭的胶线,瞬间脑壳疼。之前算的所有良率模型,在连续运行8小时的热漂移和减速器背隙面前,薄得像张纸。
别等整线停摆才想起迭代:隐藏在节拍数据里的隐性损耗
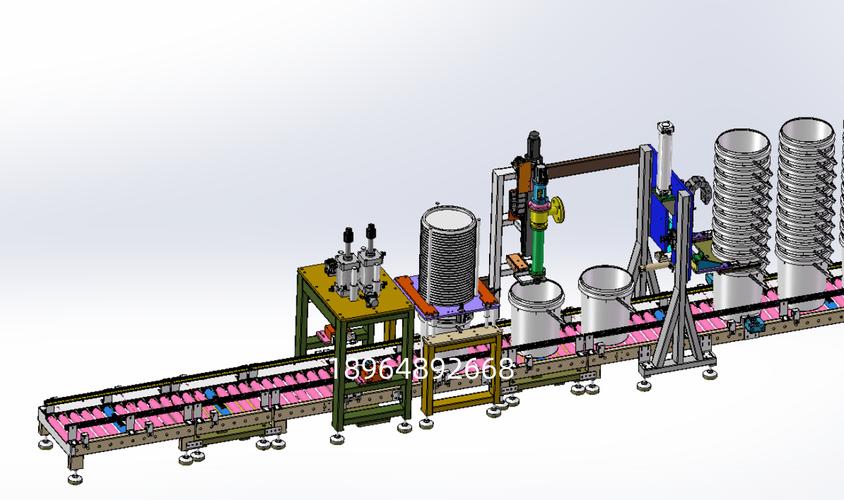
很多人对产线迭代的认知,就是等客户提新需求了再改,要么就是整线出大故障了才停下来修。其实根本不是。我们当时查良率掉的原因,翻了过去三个月的运行日志才发现,涂胶工位的机械臂每次走到取胶点的定位偏差,静态测试的时候是±0.3mm,完全符合GB/T 39116-2020《智能制造 机械装备通用技术要求》里的定位精度规定,但连续跑8小时之后,因为谐波减速器的背隙累积、伺服电机的热漂移,偏差会慢慢飘到±0.8mm。胶嘴的直径才2mm,稍微偏一点就会蹭到旁边的治具挡边,把胶水带歪,直接导致后续的贴合工序出现溢胶。
没人算这个账。
我们当时为了抢交付,把所有验收标准都卡着国标的最低及格线定的,完全没考虑动态运行下的累积偏差,相当于把静态测试的满分线,当成了长期运行的安全线。现在想起来真的拍大腿。
后来我们没直接降机械臂速度凑数——那样会把节拍拖慢1.2s,客户那边的订单根本等不起。而是把原来的硬金属挡块,换成了带聚氨酯缓冲层的弹性定位结构,把机械臂取胶点的重复定位精度从±0.3mm拉到了±0.05mm,哪怕连续跑12小时,背隙带来的累积偏差也不会超过0.2mm。改完之后,良率直接回到了99.1%,因为定位的等待时间缩短了,整线节拍还比原来快了0.8s。
迭代不是推翻重来:用模块化预留位挤出来的升级空间
很多产线设计的时候,为了省那点加工费,把所有的安装孔位、机架结构都做死,后续想加个视觉检测、加个称重工位,就得拆机架、重新打膨胀螺栓、重新校水平,少则耽误两三天的生产,多则把之前校准好的线体精度全打乱。
我们现在做新线设计的时候,会在每个标准机架段的侧面,预留三个M12的安装螺纹孔,孔位的位置是按照常用的200万像素工业相机的安装支架尺寸提前算好的,不管后续要加螺丝漏锁检测、有无毛刺检测,还是外观缺陷检测,直接把支架拧上去就行,根本不用动机架结构。而且PLC程序里,我们会提前留好一段空的I/O逻辑框架,把触发条件、信号交互的逻辑提前搭好,后续新设备接进来,只要把参数填对就能跑。

去年客户要在装配线后面加一个螺丝漏锁的视觉检测工位,别的供应商报的方案是拆两米长的机架,重新开孔,要三天时间才能搞定,还得收两万多的改造成本。我们呢?半天就装完了——支架直接拧在预留孔上,相机的高度和角度刚好覆盖整个装配面,PLC里的程序框架早就搭好了,只需要把视觉系统的触发信号接进去,跑了两个小时验证数据,良率统计正常就交付了。客户当时都愣了,说从来没见过这么快的改线。
别跟我提什么“精益生产就是要消除一切浪费”。那些没在现场蹲过的人说的浪费,在现场跑三个月,就会变成你蹲在地上拆机架的满头大汗。算笔账就知道:每段机架的预留加工成本才12块钱,PLC里留一段程序框架,程序员多花20分钟写个逻辑,但是后续一次改线的成本,就抵得上100段机架的预留成本。这笔账,怎么算都值。
别让迭代变成“打补丁”:建立可追溯的参数迭代台账
我之前踩过一个至今想起来都懊恼的坑。就是刚才说的那条苏州的产线,第一次调涂胶工位的时候,我们把机械臂的运行速度从500mm/s降到300mm/s,定位偏差稳了,但是当时谁也没专门记这个调整的逻辑,过了半年,新来的工艺工程师为了赶产能,又把速度调回了500mm/s,结果良率直接掉了三个点,整个项目组查了三天,才找到是这个参数调整带来的问题。
说真的,工程师最烦的不是改参数,是改完参数没人记,过半年自己都忘了当初为什么这么调。
我在现场蹲过的产线没有一百也有八十,见过太多因为参数没记清楚,反复拆改的案子。后来我们专门建了一套参数迭代台账,参考GB/T 41231-2022《生产设备运维管理指南》里的变更追溯要求,所有的参数调整——不管是机械的定位尺寸、电气的伺服参数,还是工艺的涂胶量、温度,都要记清楚:调整前的参数值、调整后的参数值、调整的原因、对应的验证数据、调整人的名字。每个工位的参数都像软件版本一样标版本号,V1.0是初始设计参数,V1.1是第一次调整定位结构后的参数,V1.2是调整涂胶量后的参数,旧的参数不会删掉,只是标记为“已废止”。
这里还有个小细节,我们要求每次调整参数的时候,绝对不能一次改三个以上的变量。比如你要调涂胶速度,就只改速度,其他的胶量、温度、定位参数都不动,连续跑两个小时,记录好节拍、良率、定位偏差的数据,稳定了再记到台账里。很多人忙起来就图省事,一次改一堆参数,最后出了问题根本找不到是哪个调整带来的影响。
这是常识。但90%的现场工程师忙起来就忘了。
很多人觉得产线的功能迭代是项目交付之后的售后工作,其实根本不是。产线从第一张设计图纸在CAD里画出来的那一刻,迭代就已经开始了。
没有哪条产线是一次设计就完美的。那些能跑十年还稳的产线,都是在每一次小的偏差、每一次客户的新需求、每一次踩过的坑里,一点点磨出来的。0.1毫米的定位调整,一个提前预留的安装孔,一本记满了调整逻辑的台账,凑起来就是别人抢不走的核心竞争力。
