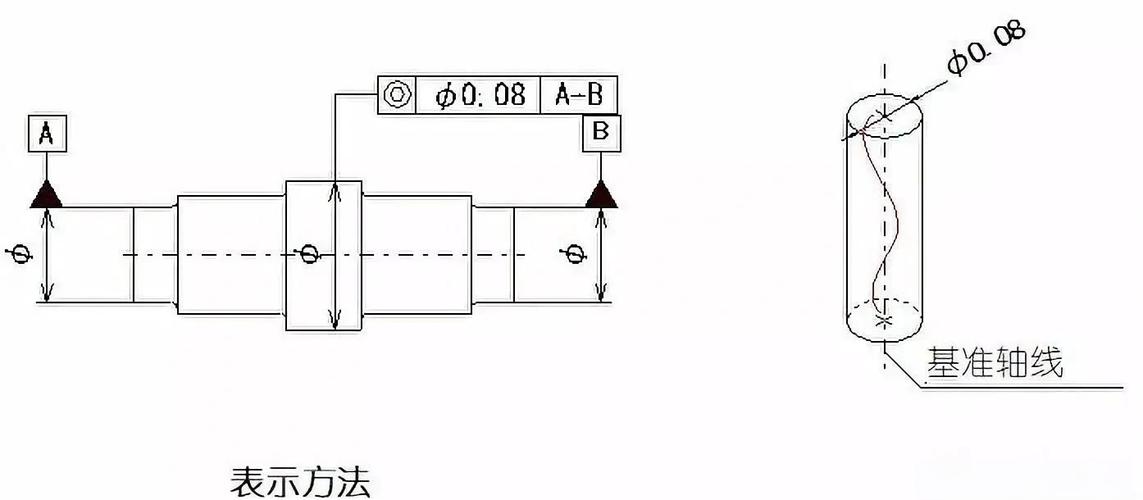
上周三下午的金工实训课,我蹲在大三班的2号工位边,看着那个戴黑框眼镜的男生把刚测完的轴类零件“哐当”扔进料盒。12件零件,同轴度超差的有4件。超差值不是乱跳的——从第一件的0.02mm,慢慢爬到最后一件的0.11mm。
他皱着眉翻自己的测量记录,全是零散的数字,按零件号排成一列,连个折线都没有。我指着那串数字问他,有没有发现越往后测,超差越严重?他愣了两秒,说自己以为超差就是手不稳,从来没往“趋势”上想过。
学生最容易卡的那个“想当然”
之前教质量波动趋势研判分析的时候,我总习惯先掏课本上的正态分布示意图,讲偶然误差、系统误差的区别,讲波动的来源有哪些。每次讲完抬头,台下一半人在转笔,一半人在翻后面的考试重点。
直到那次实训课的12个超差零件摆在我面前,我才反应过来之前的问题在哪。
学生根本不觉得“趋势”是个和自己有关的东西。
他们觉得这是工厂里质量部的报表上才会出现的概念,是老师出考卷的时候用来填空的知识点,和自己拧个螺纹、车个轴的实训操作半毛钱关系都没有。就像那个黑框眼镜男生,测完所有零件,数字往表格里一填就算交差,从来没想着把测量值按加工顺序标在坐标纸上——他甚至觉得,要是加工的时候超差了,那就是自己操作不熟练,多练练就好了,根本没意识到,车刀随着加工时长慢慢磨损,本身就是个持续的、可预判的质量波动趋势。
说实话,那瞬间我有点懊恼。备了两周的PPT,三页的概念解释,两页的公式推导,全不如这几个沾着切削液的零件有冲击力。
把“研判”从考试题变成工位上的小动作
回来之后我把原来的课件删了快三分之二。
那些占了大段篇幅的统计学定义,那些需要背的判异准则,全换成了两个可以直接在工位上做的小动作。
第一个,按加工顺序描点,不攒数、不跳号。每加工完一件,当场把测量值描在随身带的坐标纸上,不许等全部零件做完了再凑数填记录。之前有个女生,描到第7个点的时候突然喊出声,说自己车的内孔怎么越测越大。我们停下来查,才发现她换的钻头没夹牢,从第3件开始就跟着主轴晃,要是等10件全加工完再一起测,她大概率会觉得是自己内径千分尺拿歪了,根本找不到问题根源。
第二个,连续三个点同向偏移就停步排查。不需要你算复杂的CPK值,不需要你对着控制图找判异规则,只要你看到连续三个测量值都往同一个方向偏——不管是往大了飘还是往小了飘,就停下来查原因,别硬着头皮把剩下的零件全加工完。之前有个学生跟我说,之前总觉得超差就是自己手笨,现在按这个方法描点,上次车的一批零件,提前就发现了车刀磨损的问题,省了快半小时的返工时间。

别把“趋势研判”搞成对着报表做文章
前阵子听同行的公开课,台上的老师花了40分钟讲SPC控制图的各种判异规则,讲什么是控制限,什么是偶然波动和异常波动的区别。我坐在台下看着,下面的学生连自己实训零件的公差带范围都记不清,听这些内容不就是听天书吗?
质量波动趋势研判分析,从来不是让你对着一堆整理好的报表找规律。
它是你在加工的每一步,都对自己手里的东西有个预判——你知道车刀大概每加工8件就会有固定的磨损量,就提前准备好刀补;你知道激光切割的功率会随着设备温度升高慢慢飘,就每切3件就测一次基准值;你知道自己拧螺栓的力度会随着手酸慢慢变小,就每拧5个就用扭矩扳手复紧一次。
这些都是最朴素的研判。
上周实训结束,那个黑框眼镜男生把自己描的坐标纸夹在实训报告里,上面用红笔圈了三个连续往上飘的点,旁边歪歪扭扭写了一行字:下次车到第6件就退刀补。
我看到那行字的时候,比他期末考90分还开心。
毕竟我们教机械设计的,从来不是要培养会背公式的考生,是要让学生真的能在自己做东西的时候,知道什么时候该停,什么时候该调,不会等一整批零件全废了,才对着一堆超差的数发呆。
