渗硼:机械零件表面强化的硬核工艺,资深工程师的踩坑笔记
上周刚给车间处理完一批热锻模的报废问题。原来的供应商图便宜,做了氮化处理,不到三个月模具刃口就崩得没法用。换了渗硼工艺之后,现在这批模具已经跑了快十一个月,拿出来测磨损量,还不到原来氮化的五分之一。很多做机械加工的朋友,一提到表面强化首先想...
上周刚给车间处理完一批热锻模的报废问题。原来的供应商图便宜,做了氮化处理,不到三个月模具刃口就崩得没法用。换了渗硼工艺之后,现在这批模具已经跑了快十一个月,拿出来测磨损量,还不到原来氮化的五分之一。很多做机械加工的朋友,一提到表面强化首先想...
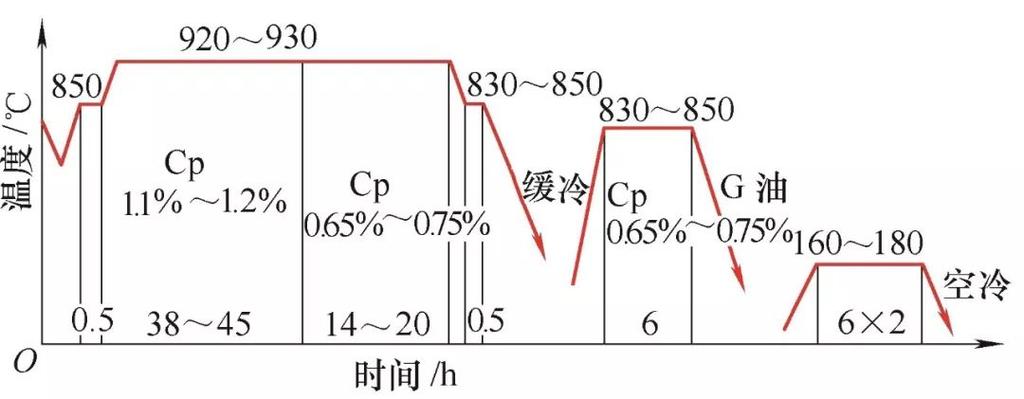
上周跟一个做重卡变速箱的老友喝酒,他拍着桌子骂供应商给的同步器锥环,三万公里就磨穿了——之前用渗碳,成本降不下来,换了便宜的碳氮共渗反而拉胯。说实话,这不是工艺的锅,是他没摸透碳氮共渗的脾气。 本文面向有一定基础的机械工艺工程师,分享我做了...
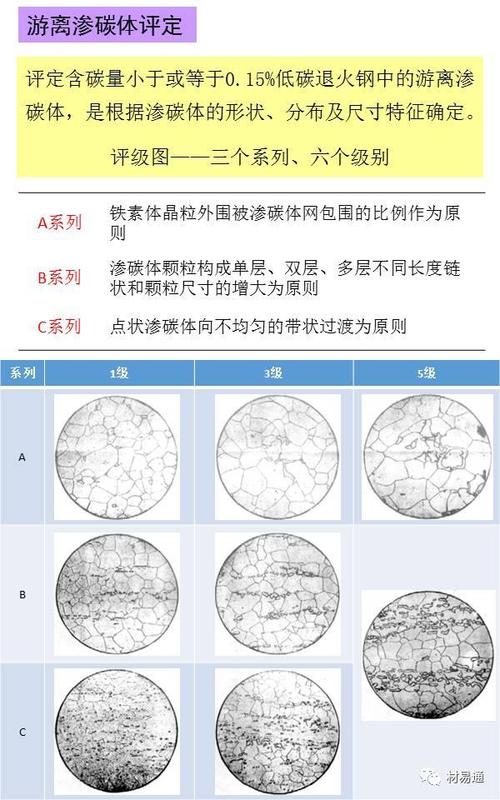
对于机械行业的中级工程师来说,氮化处理肯定不陌生,但真到自己选工艺定参数的时候,十有八九都会踩坑。本文是我做了16年机械设计,跑了几十家热处理厂攒出来的干货,全是现场摸出来的实际经验,没有虚头巴脑的理论堆砌。 别上来就要氮化:先搞懂你要的性...
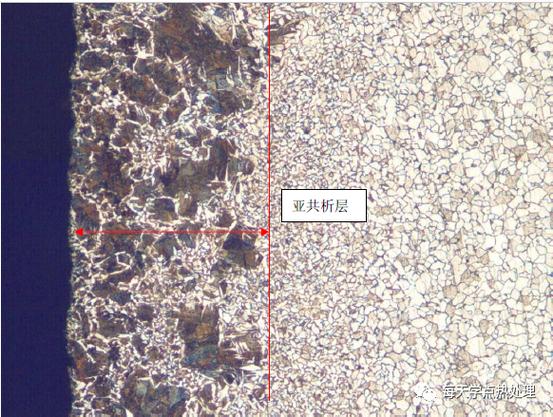
很多做机械设计的朋友,提起渗碳都觉得不就是个热处理工艺嘛,按老图纸抄参数就行。说实话,真等出了问题,哭都来不及。我干了快二十年热加工和机械设计,碰过的渗碳问题没有一百也有八十,今天把这些实打实的经验掏出来,给有基础的朋友们提个醒。 渗碳不是...
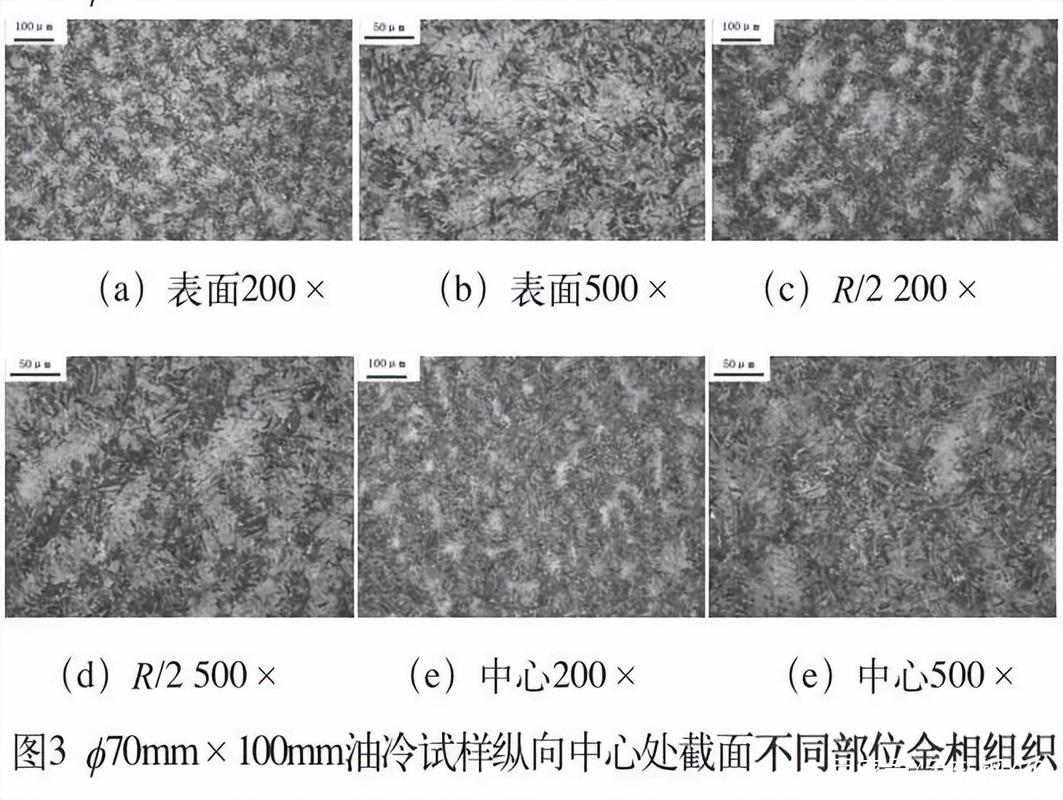
摘要:本文结合十余年机械设计加工的实际案例,梳理了表面淬火应用中常见的选型误区、参数选择经验和工艺适配方案,适合有一定基础的机械工程师参考避坑。 干了十几年机械设计加工,见过太多设计得规规矩矩的零件,跑不到一年就出问题。拆下来看,心部材料韧...
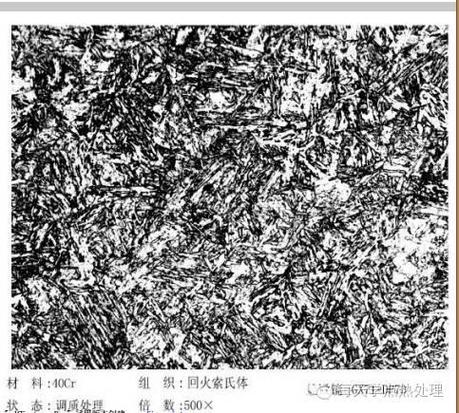
摘要:本文结合十余年来机械制造领域的实际售后与工艺案例,梳理调质工艺的核心本质,拆解设计和加工环节常见的隐形陷阱,分享可直接落地的参数选择与检验要点,适合有一定基础的工程师参考。 去年冬天接了一个售后案子,某商用车的转向半轴,刚跑了三万公里...
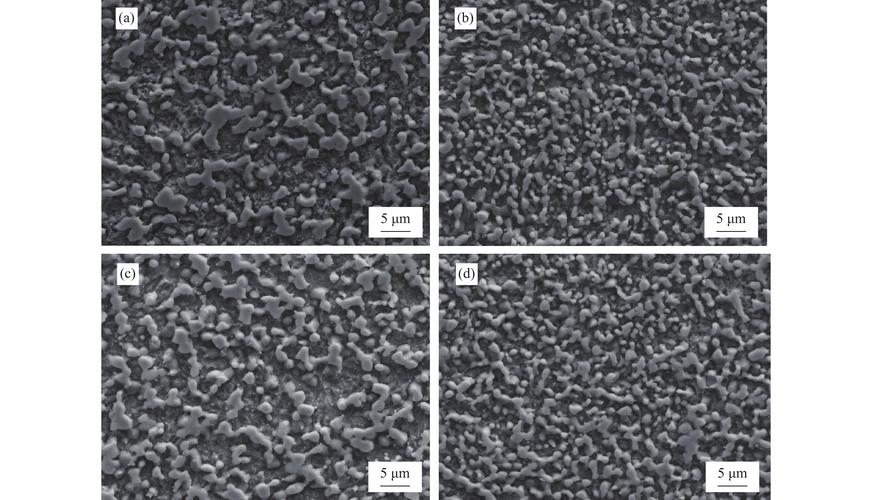
很多机械工程师都把回火当成淬火后的附属工序,觉得不过是走个流程消消应力就行。实际上,回火直接决定了零件最终的强韧性匹配和使用寿命,绝大多数早期失效,问题都出在回火这一步。本文结合二十多年跟产设计的经验,讲几个实际工程里踩过的真坑。 回火不是...
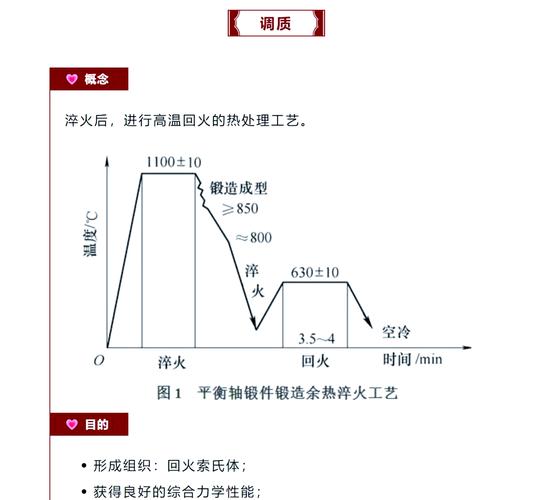
对中级机械工程师来说,淬火是天天写在图纸上的要求,但真能把淬火说透、选对的人,没几个。大多都是抄老图纸的参数,出了问题才追悔莫及。本文整理了我十多年一线设计攒下来的实战经验,都是踩过真坑攒出来的干货。 不是所有钢材都适合淬火 很多设计师拿到...
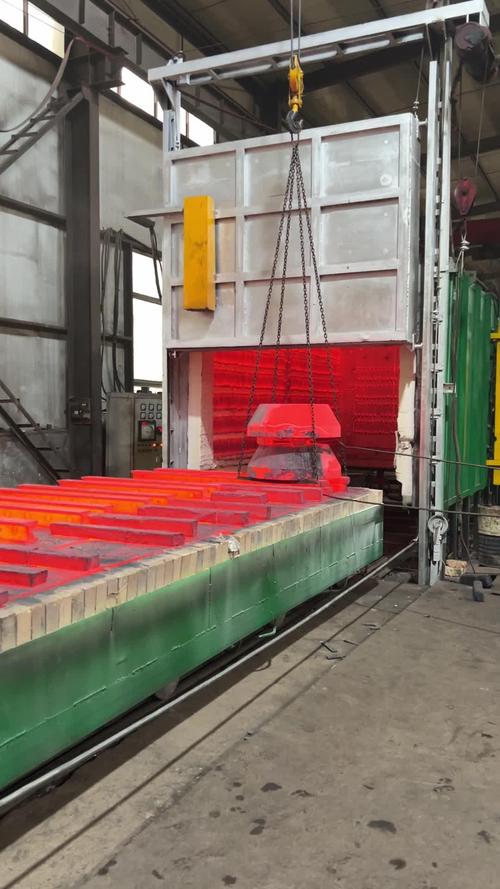
很多干机械十年的工程师,提起正火,第一反应都是「那不就是锻后随便搞搞的预备热处理吗?」。刚入行的时候我也这么想,直到踩了一次大坑,亏了十几万才改了这个认知。这篇分享全是现场摸出来的经验,给干工艺设计的同行提个醒。 大多数人对正火的定位都错了...
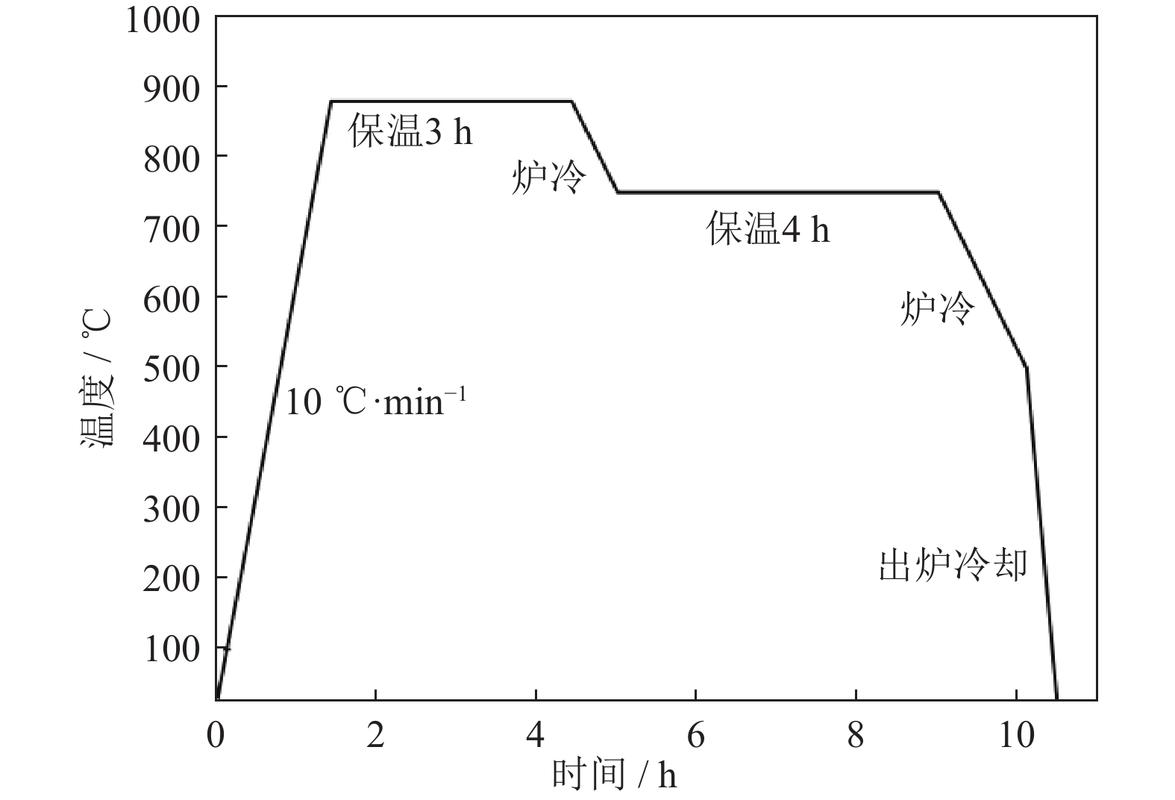
你有没有遇过这种事?数控铣完的合格零件,放半个月出货,客户一检测尺寸直接超差。拆开一看,内孔圆度飘了0.02mm。本来能赚几万的单子,最后赔了材料费加误工费,亏到姥姥家。 我十年前就踩过这个坑。原因说出来你可能不信,就是漏了一道退火。 别只...