去年帮东莞一家新能源车企查母线槽烧蚀的问题。设计的时候用的是T2紫铜排,按国标标称电导率98%IACS算的载流量,留了10%的余量。结果投运才8个月,靠近接头的位置就烧出了两个坑。绝缘都碳化了。我当时拆开一看,差点骂出来。
你测的电导率,十有八九是错的
很多工厂品控测电导率,都是拿便携涡流仪在铜排表面蹭两下,出个数据就完事了。对吧?说实话,这种测试也就骗骗合格证。
铜排在加工过程中,拉伸、挤压、退火,哪一步不到位都会有残余应力,还会出现成分偏析。厚料的话,芯部和表面的组织完全不一样。
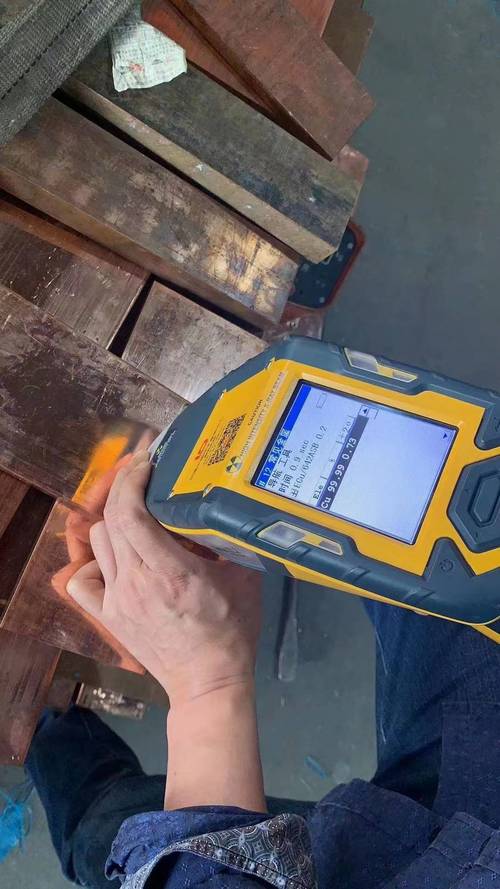
上次我带了分层涡流仪去测,同一块10mm厚的铜排,表面电导率97%IACS,芯部只有90%出头,差了快7个百分点。载流量和电导率是正相关,算下来实际载流量直接比设计值低了10%还多。大电流长时间跑,不烧接头烧谁?
别觉得这是小概率事件。我这两年测过不下20批市售T2紫铜厚排,有超过一半都存在这种分层差,差3个点都是好的。没人提而已。
杂质的影响,远超过你的认知
很多做工艺的都觉得,只要铜的整体纯度达标,杂质总含量低于0.05%,电导率就不会差。我这么多年踩坑踩出来的经验,这话说错得离谱。
我前年接过一个再生铜的案子,厂家拿光谱打,整体杂质含量0.03%,符合国标的T2要求,实测电导率只有90%IACS,比原生铜低了快8个点。什么原因?做了晶界腐蚀才看出来,氧和铋都偏聚在晶界上,生成了不导电的化合物,连成了网。哪怕总含量不到0.05%,就靠晶界这一条链,直接把整体电导率拉低了5%以上。
现在再生铜行业这个问题太普遍了。你拿整体光谱测,纯度完全合格,电导率就是上不去。说白了,现在的标准只卡整体成分,不卡偏聚,这不就是留了漏洞让坏人钻吗?
不过话说回来,就算是原生铜,也躲不开这个问题。退火的时候冷却不均匀,晶界也会析出杂质,你不做整体实测根本发现不了。我见过最夸张的一批料,同一根铜棒,头尾电导率差了6个点,就是退火炉温度不均匀搞的。
至今绕不开的产业化硬伤
现在不管是铜铝排,还是新型的复合导电材料,宣传的时候都拿实验室做的小样品的电导率说事儿。什么铝代铜能做到纯铜的95%,什么碳纤维复合铜比纯铜还强。我拿到成品测过,10米长的成品铝排,加工的时候拉拔变形,接头做了压接,整体电导率直接比小样品掉了三分之一。还有那个所谓的改性铜,说电导率超过100%IACS,我测了三块不同批次的,最高才97%,吹什么呢?
更坑的是,现在所有标准里的电导率,都是25℃室温下的测试值。你母线槽满负荷运行的时候,温度能到七八十度,铜的电导率每升10℃掉2%左右,80℃比25℃降了快11%,这个损耗有几个设计会算进去?都拿室温标称值算载流量,余量留得再足也架不住暗地掉这么多。
我干这行15年,最烦的就是这个事儿。电导率本来是导电材料最核心的指标,结果现在变成了一个实验室理想值。量产的时候,加工变形、杂质偏聚、温度变化、尺寸放大,每一样都会拉低电导率,没有一个能提前准确预估。你就算想实测,厚尺寸的整体电导率也没有便宜方便的检测方法,测一次要切料毁件,哪个工厂愿意这么干?
说白了,现在大部分导电构件的设计,都是拿一个理想的标称指标算,出了问题才回头找原因,没出问题就是运气好。这个死结,到现在都没人解开。杂质偏析你没法提前算,残余应力你没法提前算,尺寸放大后的均匀性你也没法保证。所有从业者都知道这个问题存在,但就是没人能拿出一套低成本可落地的解决方法。这个坑,我跳了15年,现在还能天天见有人往里面跳。
