干工艺的谁没栽过飞边毛刺的坑?今天说点掏心窝子的,别信那些宣传。
别信噱头,飞边从根源上就消不掉
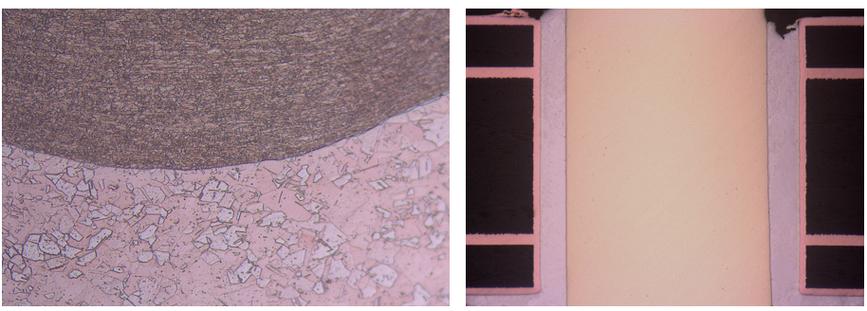
不管是冲压、注塑、模铸还是切割,只要是两个加工面接触,只要存在间隙——哪怕是头发丝直径十分之一的间隙——材料发生塑性变形的时候,一定会往间隙里挤。说白了,这是材料本身的属性决定的。你说把模具间隙调到零?实测给你看,间隙为零的冲压模,刃口连续冲压三千次就崩口。换一套进口合金模具几十万,谁扛得住这个损耗?
举个真实数据,冲压0.8mm厚的6系动力电池铝板,行业常规间隙是料厚的8%到12%,这个参数下飞边高度稳定在0.05到0.08mm。你把间隙降到2%,也还是有0.01到0.02mm的飞边,不可能完全消失。
很多卖激光切割的喊零毛刺,那是切1mm以下的薄铁皮好不好?你让他切20mm厚的合金钢,背面那毛刺能挂住钢丝球,刮破皮肤都是常事。
你以为是小问题?能坑得你倾家荡产
说回开头那单赔钱的生意。当时出货全检,卡了尺寸、平面度、气密性,就是嫌测毛刺麻烦,抽了10%的样,结果那批刚好因为刃口磨耗,毛刺平均超了0.02mm。流到下游卷极片,毛刺直接戳穿隔膜,短路起火,烧了两台自动化线,停线三天,赔的钱把我大半年的利润全吞了,还倒贴五万。小厂最爱说不就是个毛刺,后处理打磨一下就行。你打磨试试?手工打磨,力度全靠工人手感,十个件九个磨得不一样,要么磨多了尺寸超差,要么磨不到位还是留隐患。机器人打磨,拐角、凹槽这些地方根本磨不到,还贵,一件打磨成本五毛,一万件就是五千,批量大了一年几十万就打了水漂。
注塑行业的朋友更懂。塑料产品分型面的飞边,你修的时候一不小心手抖,刮掉一块本体,直接报废。我见过浙江一家做家电塑料外壳的厂,飞边导致的报废率常年稳定在3%,一年扔两百多万的料,全坑在这上头。
真正好用的控毛刺方法,没人愿意公开说
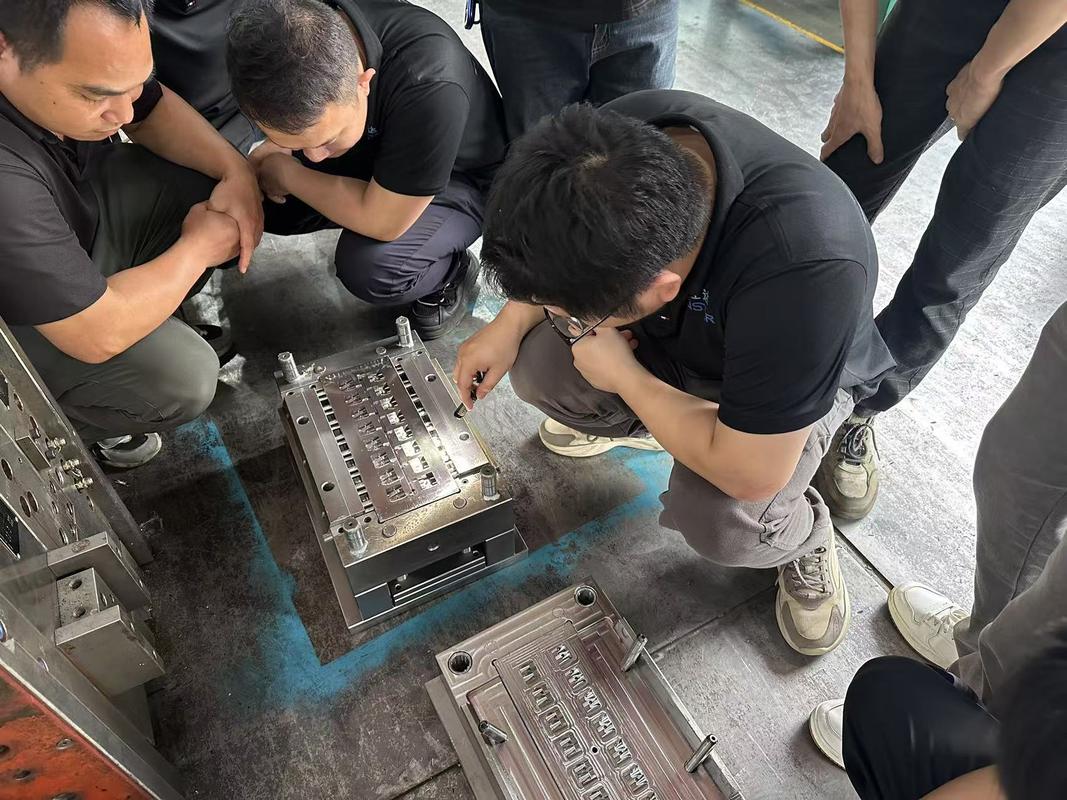
说白了就是利用间隙偏向。冲压的时候,把凹模刃口倒0.1mm的C角,凸模做成比成品大0.02mm的负间隙,所有毛刺全跑到废料那一侧,成品侧的毛刺直接稳定在0.01mm以内,满足绝大多数客户要求,成本一点不加,就改个刃口倒角的事。
注塑更简单,分模面别做整面死贴合,沿着分型面开一条0.015mm深、0.5mm宽的溢料槽,所有飞边全跑到溢料槽里,修的时候用手一掰就掉,根本不会伤到产品本体,报废率直接掉一大截。我给国内某主机厂供的塑件,用这个方法,飞边不良从11%降到0.4%,人家偷着乐了好几年,从来不说出去。
不过话说回来,就算你方法用对了,产业化里还是绕不开硬伤。
模具刃口一千冲次就磨耗0.002mm,一万冲次就是0.02mm,毛刺直接就长上来了,你不可能每冲一千次就停下来修一次刃,产能扛不住。还有原材料波动,同批次进的铝板,延展率差两个百分点,毛刺高度就能差一倍,现在原材料都是大批次供货,你根本不可能控制每一卷的性能,总有冒出来的不良。
现在吹什么净近成形、精密加工能零飞边零毛刺,全是拿实验室单件出来骗投资人的。放到批量生产里,只要你开模具,只要你动刀,飞边毛刺就一定会出来。这就是当前工艺理论里的盲区,没人能解决。
你只能学着跟它共存,控制住它,别让它坑你。别想着消灭它,谁信谁倒霉。
