2026-09-15 19:35:50 分类:材料工艺
去年给长三角一家做汽车结构件的工厂调工艺,试模120根挤压成型的6系铝合金防撞梁,开模一检,73根端头转角处直接裂穿,剩下没裂的47根里,有31根变形量超差超过设计要求的0.3mm,当场老板脸都绿了。很多人第一反应是材料不合格,拿去化验,成分强度延伸率全合格,一点问题没有。说白了,变形开裂这事儿,九成跟材料没关系,都是工艺上那点小事没卡对。
应力没放干净,比材料缺陷还坑
三年前碰过一个更邪门的案子,客户拿7系铝合金做高端户外装备的承重支架,成品探伤全合格,发出去组装,放了三个月返回来,三分之一都裂了。其中一根放仓库货架上没动过,自己裂了一道120mm长的口子,把仓库管理员吓一跳,说好好的怎么自己炸了。
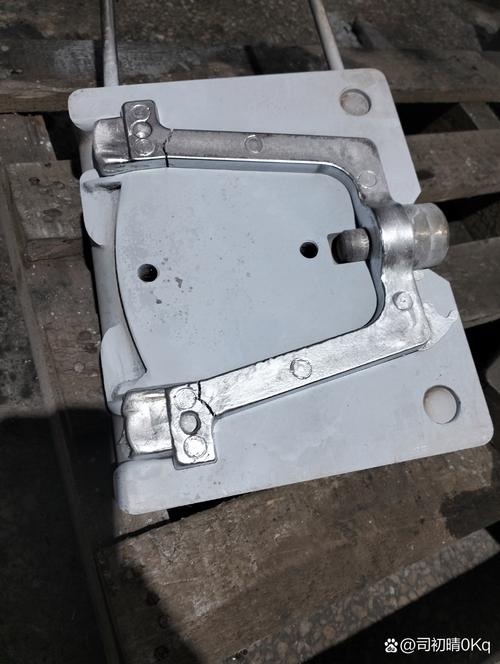 铝合金零件存放自然开裂实物图
说白了就是冷加工的时候,每一刀铣削都给材料压进去内应力,你不去做释放,或者释放只做了表层,芯部的应力锁在里面出不来,时间一长慢慢往外拱,可不就把材料撑开裂了。
实测发现,给铝合金走一道180℃保温4小时的低温去应力,比你把材料强度提100MPa还管用,成本每公斤只加8毛钱。很多工厂嫌麻烦省了这一步,说耽误产能占炉子,最后出问题整批报废,赔的钱够做一百轮去应力,对吧?
我见过老板拍胸脯说“我们材料进口的,不怕应力”,最后亏了几百万,蹲在车间门口抽一下午烟,那样子,太好笑又好气。
淬火冷速差,就是变形开裂的根
做热处理的都喜欢吹我能把硬度控得多么准,我能把淬透性提多少,可百分之八十的人,根本不管淬火槽里不同位置的冷速差。去年我给一家做风电齿圈的工厂测数据,1.8米直径的齿圈,淬火入槽之后,齿顶和齿圈芯部的冷速差能差120℃/秒。
什么概念?齿顶一秒钟降温150℃,芯部一秒才降30℃,冷却收缩的时候不同步,硬拉着扯,可不就扯裂变形了?
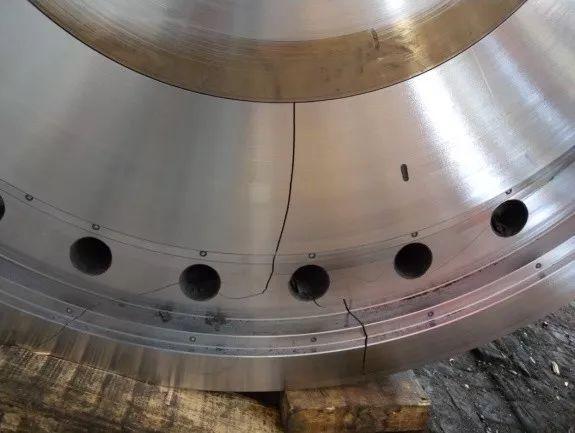 大型风电齿圈淬火后变形开裂实物图
说实话现在很多生产线还是十年前的老淬火槽,搅拌器只装一头,槽出口的水温比进口高27℃,你就算换最贵的进口钢材,该裂还是裂,一点辙没有。
不过话说回来,就算你换新槽,也不是万事大吉。薄壁零件挂料的时候,两片挨得近哪怕只有20mm,中间的水温降不下来,冷速直接掉一半,10个有6个变形超差。你只要把挂具间距从50mm调到120mm,合格率直接从32%蹦到94%,就这么简单的事儿,多少厂就是不改,说调挂具耽误产能,一天少出200件,月底一算账亏了几十万,哪说理去。
很多人说我用的是真空淬火,均匀得很,那也得分零件大小。大一点的零件,进炉的时候靠近加热管和远离加热管的温度差就有四十多度,淬火之前温度就不均,出来能不变形开裂?
现在产业化绕不开的硬伤
 现在产业化绕不开的硬伤
说了这么多,其实我今天要泼冷水,别扯什么新技术新材料解决了变形开裂,现在行业里有个根本绕不开的硬伤,就是大尺寸零件的内应力无损检测。
现在市面上常用的内应力检测,钻孔法是破坏性的,你不可能每个零件都钻个洞测了再卖,XRD衍射只能测表层10微米以内的应力,芯部应力有多大,你根本不知道。说白了全靠工艺师傅的经验蒙,蒙对了合格率高,蒙错了整批炸。
就拿风电的法兰、船用的曲轴来说,尺寸动辄好几米,你根本没法让整个截面的应力均匀释放,现在不管国内国外,都是靠回火的时候延长时间碰运气,多保温十几个小时,多耗点电,求个心安。我见过做12米长的船用主轴,回火保温了72小时,切加工到芯部还是裂了,最后探伤才发现,芯部的残余应力比材料屈服强度还高,那能不裂吗?
还有现在新能源车企吹得天花乱坠的一体成型压铸,大零件一体压出来是轻,是减少了焊接点,可压铸之后的内应力分布不均匀到离谱,厚壁处和薄壁处的应力差能到200多MPa,现在没有任何量产的工艺能把这个应力均匀放掉,只能靠放几个月自然时效,占几百平米厂房不说,放半年还是有残余应力,装车之后用两三年裂了,最后还是消费者和车企买单。
别扯什么未来会解决,现在做产业化的,先认清楚这个坑:核心检测技术没突破,变形开裂就永远是躲在暗处的杀手,你省了检测和工艺调整的钱,最后就得赔成品和索赔的钱。没人能例外。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:变形开裂:工业制造里躲不开的隐形杀手
文章链接:https://m.yqhljx.com/list_11/2878.html
