2026-11-05 06:04:53 分类:材料工艺
上周三注塑车间张哥拍桌子骂娘,调了整整3天的参数优化方案,把PP材料的成型周期从32s压到27s,良率直接从92.3%崩到71.8%。没人知道哪儿错了。模具温度?料筒温度?注射压力?挨个校了一遍,和之前的基准值差不到0.2MPa,0.5℃。
别信什么正交试验万能论
刚入行那会我也迷信书本上的方法,觉得正交试验排好表,跑几组数据算个极差,就能摸透所有工艺逻辑。3年前给某品牌汽车内饰的ABS门板做参数优化,按L9(3^4)排的试验矩阵,把料温、模温、注射速度、保压压力四个变量各取三个水平,跑了9组试样,算出来的最优组合上机,直接缩痕超标32%。
查了两天才找到原因。试验用的是全新料,熔融指数稳定在18.2g/10min,量产的时候车间掺了25%的回收料,同牌号回料的熔融指数波动范围是14.7到22.3,差了快一半——这个变量根本没被放进试验矩阵里。
实测过不下20批同牌号的回收料,每批的杂质含量、熔融指数、拉伸强度的波动,都能把实验室里算出来的最优参数冲得稀碎。你以为控制了所有变量?其实你从一开始就漏了最核心的那个。
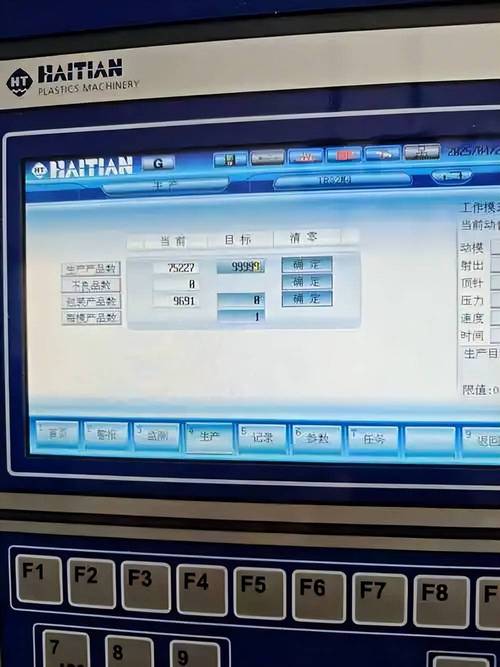 注塑机操作面板实时参数数值截图
参数优化的核心,根本不是找最优解
很多人对参数优化的理解还停留在“找那个让良率最高、周期最短的点”。错得离谱。
2019年我做笔记本外壳的阳极氧化线参数优化,当时追着找峰值最优解,算出来的参数是硫酸浓度180g/L,氧化电压12V,氧化时间22min,实验室做出来的试样膜厚均匀,光泽度达标,良率能到96%。结果量产的时候,因为整流机的电压有±0.3V的自然波动,硫酸浓度因为槽液蒸发差了4g/L,直接一批20万件的货膜厚掉了2μm,局部烧蚀,全返。赔了120万违约金,我蹲在生产线旁边抽了两包烟。
后来才想明白,真正能用的参数优化,从来不是找那个峰值最高的点,而是找波动容忍度最高的宽窗口。比如把硫酸浓度调到160-200g/L都能达标,氧化电压在10-14V的区间里膜厚都在合格范围,哪怕设备飘一点、材料变一点,也不会出批量问题。这种参数拿出去,哪怕换个新手调机师傅,也能把良率稳在90%以上。
之前追了5年的“最优解”,现在想想纯纯是浪费时间。
 阳极氧化工艺窗口波动范围实测曲线图
现在行业里绕不开的死结
别听那些卖参数优化系统的销售瞎吹什么“AI一键调机,良率提升20%”。真要是那么容易,我们这些干了十几年的工艺工程师,也不至于每次量产爬坡都得蹲在机台旁边熬3天3夜。
现在所有的参数优化,不管是人工试出来的,还是AI算出来的,全都是基于“当前批次的材料、当前状态的设备、当前环境的温湿度”得出来的。但量产是什么样?材料每批有波动,设备螺杆用了3个月磨损0.1mm,车间夏天35℃冬天10℃,空调根本覆盖不了机台旁边的局部温度。你甚至不知道你班的调机师傅早上是不是没吃早饭,手滑拧参数的时候多拧了半圈。
上个月隔壁厂上了套号称自主研发的AI参数优化系统,给他们的压铸机自动调参,把压射速度从4.2m/s提到4.8m/s,算出来的结果是成型周期能缩短12%,良率能涨5%。结果因为那套模具已经打了12万模次,分型面磨损了0.2mm,高速压射直接飞边堵了模腔,3台机停了8小时,光产能损失就快20万。
说白了,现在的参数优化,本质上就是靠经验补窟窿的活儿。没有什么一劳永逸的公式,所有你在实验室里算出来的漂亮数值,到了量产车间,都得打个8折再用。那些吹得天花乱坠的理论模型,连车间里飘的那点粉尘都算不进去,谈什么参数优化?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:参数优化:干了15年工艺才懂的,根本不是凑数调数字
文章链接:https://m.yqhljx.com/list_11/5380.html
