不少工厂一提扩产能,第一反应就是买设备、招新人,预算涨了几百万,产能提升却不及预期。本文结合三个经手的实际项目,拆解工厂产能优化中最容易踩的坑,给中级工程师讲清楚落地的实操路径,都是掏心窝子的现场经验。
别盯着新设备砸钱,先挖现有设备的隐性瓶颈
去年东莞一个做汽车冲压件的客户找过来,老板说订单涨了三成,现有产能跟不上,要批三百万上一条全新冲压线。我们去现场蹲了整整一天,把每台设备的停机时间一笔一笔记下来。
问题一眼就看明白了。他们做多车型零配件,一天要换4-6次模具,每次换模调机要42分钟。光换模一天就要停三个多小时。设备综合效率OEE才41%,远低于行业65%的基准线。按照SEMI E10-1997标准的OEE计算公式:
OEE = 可用率 × 性能率 × 良品率
算下来,光是可用率这块,就丢了30%以上的产能空间。
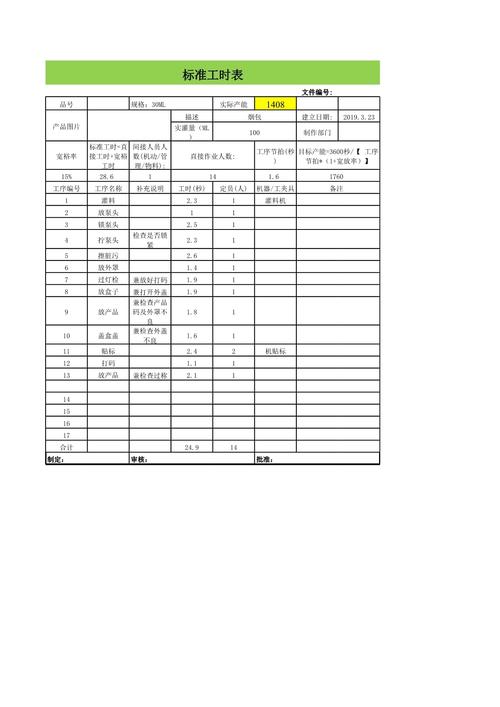
说实话,这种情况太常见了。老板眼里只看得到设备铭牌上的总产能够不够,看不见看不见停下来的时间都去哪了。
我们给的方案根本不用买新线,用SMED快速换模法改,把原来的内部换模作业拆分出三分之二改成外部作业——模具提前预装到换模小车,提前完成预热,原来的人工拧螺栓定位改成锥形定位销加快速锁模,参数提前存在数控系统里,换模的时候直接调用就行。
前后花了一万八千块改工装,不到两周就落地。换模时间直接从42分钟压到11分钟。现有冲压线日产能直接提了29%,刚好满足订单需求。硬生生省了三百万的设备投入。
谁能想到?最大的产能瓶颈,居然是没人在意的换模那几十分钟。
产线平衡不是画表格,要卡人机配合的活细节
前年帮苏州一个做智能门锁的组装厂调产能,线体平衡率原来只有71%,设计节拍28秒,但是每天都完不成计划产能。原来厂里的IE工程师改了两次,把每个工位的理论时间平均得差不多,结果一跑起来还是堆料堵线。
我们蹲在线边看了两个小时,问题直接就出来了。原来改完之后,检验工位的时间卡得刚好,一分一秒都不剩,但是检验是人工做的,人要喝水,要眨眼缓神,偶尔还要挑出不良品拆下来,哪能一直按理论节拍走?堆个一两件,后面全线全乱了。
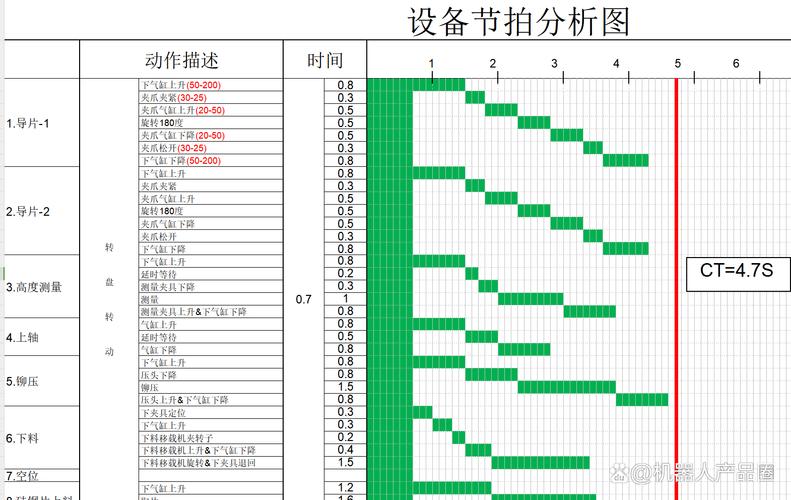
不过话说回来,很多做产线优化的,都犯这个毛病。对着Excel表格算平衡率,把每个工位的时间卡得死死的,就是不到现场看真人怎么干活。
我们调整的思路也简单,给人工留余量,给瓶颈砍负荷。原来11个工位,把两个相邻的低负荷手工插线工位合并,把原来锁面板的重体力动作从瓶颈工位挪到了前面留了余量的工位,给检验工位加了一个临时放置不良品的小料架,不用检验员自己跑去找地方放。
调整完,线体实际平衡率升到92%,节拍从28秒降到22秒,产能直接提了21%,一个人都没加,一分钱设备钱没花。
真的,产线平衡不是给老板看的表格数字,是要让产线能稳定连续跑出来的实际产出。差个三五秒,就是几千台的月产能差。
隐性瓶颈藏在物流,小钱能出大效果
很多人做产能优化,眼睛只盯着设备和线体,看不见车间里的物流堵点。我见过最夸张的一个五金加工厂,半成品堆在仓库,产线要料了才叫叉车拉,一次拉一整天的量,堆在产线旁边,挡着通道不说,工人找零件要翻十分钟,机器停着等料的情况天天有。
这个客户原来目标月产能一千五百吨,一直卡在一千二百吨提不上来,我们就改了两个小东西:第一,做了标准化的工装车,每台车刚好放一小时用量的零件,按生产计划提前十分钟送到工位,定好摆放位置;第二,把车间的通道划了固定的配送路线,不许乱堆物料堵路。
改完之后,机器因为等料停机的时间从每天1.5小时降到15分钟,月产能直接升到1480吨,不到一个月就达标了,改工装车花了不到五万块。还腾出来了近两百平的堆放空间,多放了两台精加工设备,又多提了一成产能。
踩过的坑也说清楚,很多工厂优化完,过两三个月又回到老样子,为什么?没固化。改完的流程一定要写成SOP贴在工位,每周抽两个小时测一遍节拍,看看有没有人回到老习惯,别嫌麻烦。懒这一下,前面的努力全白费。
产能优化哪有那么多高大上的黑科技。无非就是蹲在现场,把每个停下来的时间、每个卡壳的地方都一点点抠出来。很多时候,花几万块抠细节,比花几百万买新设备的回报率高太多了。
