2026-09-26 10:26:45 分类:机械设计
上周带大三的产线设计实训,碰到个挺有意思的坎儿。
一组做挤出产线设计的学生,抱着方案来找我批,打开CAD一看,密密麻麻布了二十多个传感器。我问,你这做故障预警,要这么多?学生说,全覆盖啊,漏掉一个故障怎么办?
说实话,我当时第一反应是头疼。不是学生错得离谱,是我们教学里本来就没讲透这层道理。
学生的惯性误区:把预警做成了全点检测
大部分学生刚接触这个内容,第一反应就是把预警做成了全覆盖的故障检测。上课教了压电振动传感器,教了热电偶,教了电流采集,那我每个转动件、每个加热模块都装上,总没错吧?
这组学生的预算直接超了三倍,还觉得自己考虑周全。我问他们,这条产线停线一次损失最大的故障是什么?半天答不上来,只说所有故障都要防。
 学生设计的挤出产线传感器点位布置图
问题出在哪?大家都知道故障预警要提前,可大部分人都没搞懂,提前就意味着你要抓的是“故障发生前的细微变化”,不是故障发生后的异常报警。事后报警那叫故障检测,提前好几个小时提醒你换零件,那才叫预警。
你把全产线都装上传感器,看起来周全,其实一堆无关数据把真正的先兆给盖住了。误报率一高,现场运维根本不信你的预警,最后等同于没用。
改出来的思路:抓核心故障链,不是抓所有异常
我没直接改他们的方案,扔给他们一个问题:挤出密封条的产线,80%的非计划停线来自哪?
查了半天现场运行记录,他们自己找到了:加热圈老化漂移。出料温度不稳,等你测到出料温度不合格,几百米废料已经出来了,停线清理最少两个小时,损失大几千。
那故障发生的先兆是什么?是出料温度突变吗?不对,那已经是结果了。加热圈老化,第一个变化是它本身的升温速度变了——新的加热圈通电十分钟就能升到设定温度,老化的要十五分钟,这个斜率变化,早早就体现出来了,比出料温度变化早了快八个小时。
原来他们在出料口装了三个温度传感器,现在改成什么?一个测加热圈外壁,一个测腔体,两个就够了。把历史升温曲线存进去,只要斜率偏离阈值10%,直接发预警,工人换班的时候就能把加热圈换了,根本不用停产。
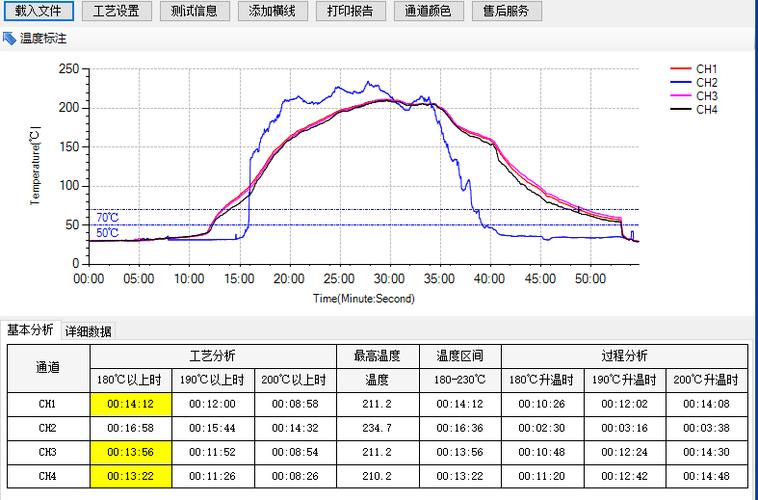 产线加热模块温升斜率预警曲线图
改完之后,学生自己都惊了。成本砍了八成,误报率从原来的70%降到不到10%,预警时间反而提前了六个多小时。
对吧?很多时候真不是越复杂越好。产线故障预警要的是能用,不是好看,更不是堆概念。
教学里藏着的老毛病,得改
 教学里藏着的老毛病,得改
这次卡壳之后我反思了挺久。我们原来教机械设计,讲自动化模块,讲故障预警,总是按教材走:先讲传感器分类,再讲算法原理,最后讲系统架构。一套下来头头是道,就是没教学生怎么找对那个真正需要预警的点。
教材里不会说,现场的老板最关心的是“哪个故障停线最多、损失最大”,你把这个故障防住了,比你做十个小故障的预警都有用。也不会说,现场要控成本,能两个传感器解决的,绝对不要用二十个,多一个就多一个坏的可能,多一份维护成本。
不过话说回来,这不怪学生。我们自己做教学的,之前带学生做设计,总默认“考虑越周全越好”,从来没教过“怎么砍需求”,怎么“抓核心矛盾”。工业互联网平台喊着全数据采集,我们就跟着教全采集,根本没问过,这些数据是不是真的有用。
上个月一个毕业两年的学生回来找我吃饭,说他现在在整车厂管焊装线的维护,原厂配的故障预警系统天天误报,大家都关了不用。他照着上次实训讲的思路,把一年的停线记录拉出来捋,发现80%的停线都是焊枪进给机构磨损卡滞,先兆就是进给电流的微小偏移,最后他只加了三个电流传感器,改了个简单的阈值对比,现在停线次数降了快一半,车间主任直接给涨了岗贴。
你看,这就是落地的东西。我们教机械设计,教产线故障预警,别玩虚的。核心从来都不是你会多少种算法,会用多少种传感器,是你能不能走到现场,找到那个最要命的故障,抓住它发病前的那个小先兆,用最省钱的方式把问题解决了。
说白了,搞工程的,能解决真问题,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:上周课堂卡壳:产线故障预警为什么教不好?
文章链接:https://m.yqhljx.com/list_9/3380.html
