2026-09-15 19:05:54 分类:材料工艺
去年给长三角某主机厂做的铝合金转向节,刚过台架12万次疲劳测试,直接断了。切开断面一看,整整齐齐一片疏松。就是这个东西,毁了127件成品,直接损失近三百万。
你以为的疏松,根本找错了病根
很多刚入行的工艺员,一看见疏松就骂浇注温度不对,骂保压不够,骂工人除气没做好。其实根本不是这么回事。
我干了15年,切过的失效件能堆半间实验室,说白了疏松就是凝固过程中,枝晶长起来把金属液的补缩通道堵死,剩下的那点液体变固体收缩,气体又跑不出来,留在原地就成了疏松。
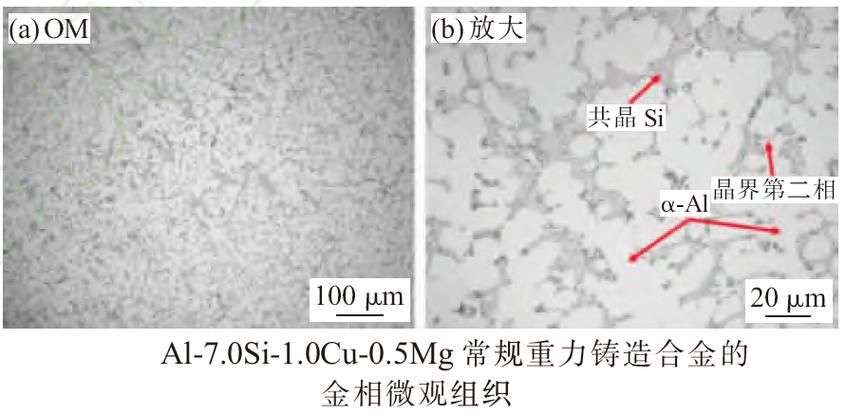 铝合金压铸件内部疏松金相电镜图
实测发现,大部分工程上出问题的疏松,孔隙直径都集中在0.02到0.15毫米这个区间,说大不大,说小不小,常规探伤容易漏,受力的时候又刚好是应力集中点。哪怕你把铝液的残余含氢量降到0.10ml/100g,比国标要求还低一半,该出还是出。
躲不开的。
疏松的破坏力,远超过大部分人的认知
你别觉得疏松就是个无关紧要的小瑕疵,出问题的时候能把你裤衩都亏没了。之前佛山有个做高压开关铜触头的厂,给电网供货,一万件里出了三件带疏松的,到现场运行一年,触头过热烧断了,整段线路停电,赔了多少钱我就不说了,反正供货资质差点被吊销。
现在新能源汽车的电池包水冷板,要求终身不漏水,很多厂钎焊完打压试漏,十台能漏一两台,找半天找不到漏点,最后剖开看,就是钎料没填满内部的疏松孔隙,水顺着缝隙慢慢渗出来。很多厂花大价钱买工业CT全检,疏松漏检率能到15%,为什么?因为小于0.1mm的疏松,普通工业CT分辨率根本达不到,扫不出来。你花了钱买设备,还是挡不住坏件流出去。
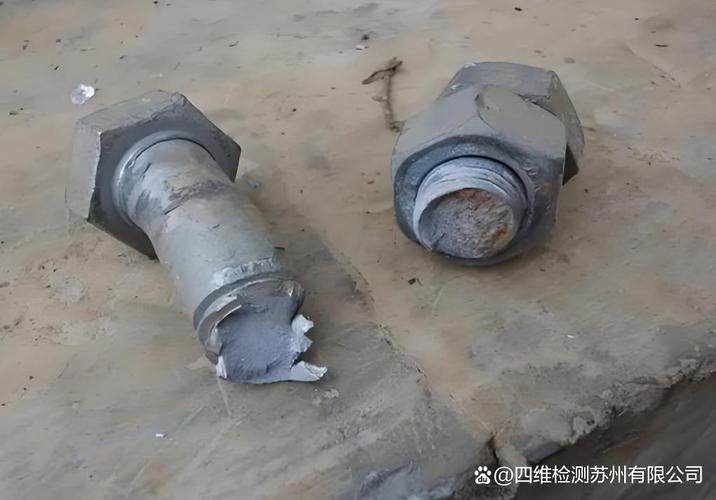 铜触头疏松断面失效实物图
说实话,我见过太多厂,把疏松当成可接受的不良,只要不超过标准要求的面积百分比就放行,其实哪有那么简单?疲劳测试的时候,疏松就是天生的裂纹发源地,哪怕只有针尖大一点,循环个几万次,裂纹直接从这儿往外长。
翻车都是悄咪咪的,等你发现的时候,已经出大事了。
产业化绕不开的死结,至今没人能解开
 产业化绕不开的死结,至今没人能解开
现在网上到处吹这个技术那个工艺能彻底消除疏松,我就一句话,全是忽悠。
你想啊,现在主流的几个解决思路,全是治标不治本,各有各的死穴。加晶粒细化剂,把晶粒磨细,疏松也就跟着变小分散开,看起来确实少了。但是你只要多加了0.02个百分点的细化剂,晶粒过细,材料硬度直接上去8HB,机加工的时候刀片磨损速度快一倍,批量生产根本控不住成分,今天合格明天不合格,谁也扛不住这个波动。
不过话说回来,真空铸造总行了吧?真空度抽到100Pa以下,确实能把大部分气体抽走,疏松能少九成,但是成本呢?单铸件成本直接涨30%,你给航天做件当然没问题,给消费电子做外壳,给普通家用车做零件,客户根本接不住这个价,转头就找报价更低的供应商了。
那3D打印呢?现在都说3D打印致密度能到99.9%,剩下那0.1%就是疏松,就这0.1%,受力循环十万次之后,裂纹照样从疏松那里起裂,你敢用在受力的核心部件上?
实话实说,现在整个行业对疏松的认识,都停留在“事后检测挑废品”,根本做不到百分百事前避免,更别说彻底消除。核心的理论盲区在哪儿?你没法在金属凝固的那几十秒里,实时测出每个局部枝晶间隙的气体压力,更没法精准给每个微小孔隙抽气,所有的工艺参数都是整炉整模统一调,全碰运气,碰到就算合格,碰不到就报废。
这个死结,到今天没人解得开。别吹什么技术突破,大多都是换个包装骗项目经费的幌子,圈里人都懂,就是没人愿意明说罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:疏松:材料加工行业藏了15年的隐形大坑
文章链接:https://m.yqhljx.com/list_11/2877.html
