上周去苏州的一个外协厂审厂,看见他们拿最大钻孔直径32mm的立式钻床打12mm的不锈钢深孔,主轴转得跟拖拉机似的,冷却液喷得满地都是,旁边的操作工还在抱怨孔壁粗糙度超了0.8个Ra。我站旁边看了五分钟,差点没忍住上去说——你这从根上就选错设备了啊。很多人对钻床的认知还停留在”能转、能打孔”的层面,真到了批量加工要精度、要效率的时候,踩的坑能把人埋了。
主轴端跳动的真实允许值,根本不是样本上写的那个数
查GB/T 4013-2019《立式钻床 精度检验》的要求,新制造的立钻,主轴端部的径向跳动空载允许值是0.01mm,几乎所有正规厂家的样本上,都会把这个数值印在最显眼的位置,给客户一种”我们设备精度很高”的错觉。但实际加工的时候呢?主轴端跳动的空载检测值和实际加工值的差值,能达到2-3倍。
很多人测跳动的时候,就是把百分表吸在工作台上,头顶在主轴端面上,转一下主轴读个数,觉得这个数合格就万事大吉,实际上你装了刀具之后,整个系统的刚性链是”主轴-刀柄-钻夹头-钻头”,每一段的配合间隙加起来,才是实际加工时的跳动量。我之前测过某品牌Z5125立钻,主轴端本身的径向跳动是0.007mm,装了正品的莫氏2号钻夹头之后,最外端的跳动直接涨到0.028mm,要是用那种十几块钱的杂牌钻夹头,跳动能到0.05mm以上,这种状态下打出来的孔,位置度能好才怪。
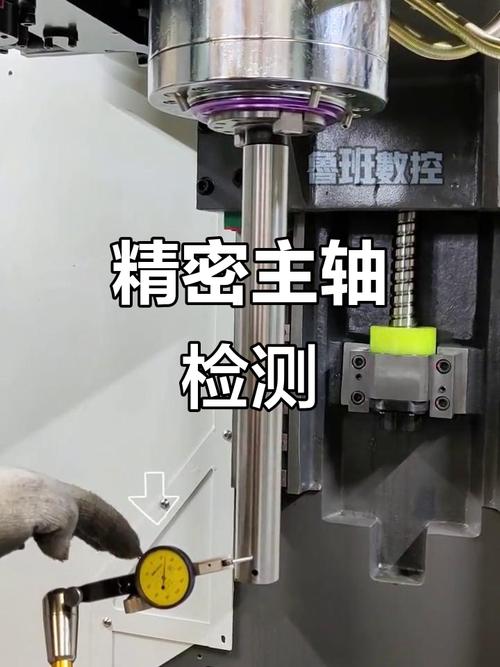
去年给上海一家汽车零部件厂做工艺方案,一开始选了某国产知名品牌的Z5132立钻,空载测跳动0.008mm,当时觉得这个精度完全能满足φ8孔±0.05的位置度要求,结果实际试加工45钢试件,孔的位置度偏差直接到0.12mm。后来拆了主轴端的钻夹头才发现,锥面配合的接触面只有60%,剩下的间隙全变成了加工时的跳动量。找厂家的售后过来刮研了锥面,把接触面修到90%以上,再测加工跳动直接降到0.02mm,位置度才稳定在±0.03以内。
你算的切削功率,永远赶不上实际加工的瞬时负载
刚入行的时候我也迷信切削公式,算出来钻削需要的功率刚好卡着主轴额定功率选,觉得一点不浪费,性价比最高。结果现实给的教训一次比一次疼。
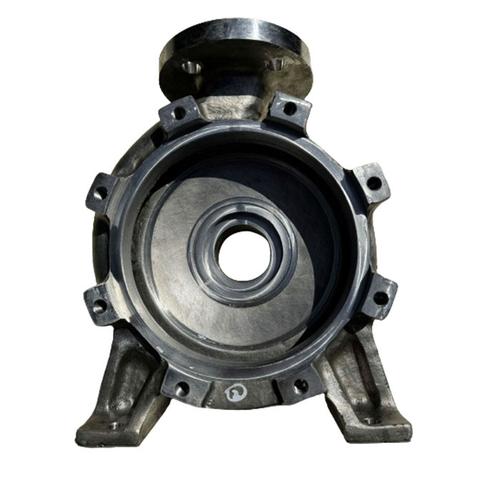
2021年给宁波一家做水泵壳体的厂子选摇臂钻,按切削公式算HT200铸件上钻φ18通孔的功率,只需要1.4kW,图便宜选了主轴额定功率1.5kW的Z3025摇臂钻,结果实际加工的时候,只要钻头碰到铸件表面的硬皮,主轴的负载表直接打到红区,稍微慢一点进给就闷停,一天下来要停十几次,操作工摇手柄摇得手都肿了。最后换了同规格、主轴功率2.2kW的设备,同样的参数下加工,负载表的指针连一半都打不到,闷停的问题彻底解决。
现在我给客户选钻床,钻削加工的功率裕量至少要留30%,绝对不卡着额定功率选。毕竟样本上标的主轴功率是连续额定功率,是设备长期稳定运行的功率上限,不是瞬时冲击的允许值。GB/T 4013里其实有明确要求,钻床的主轴传动系统要能承受1.5倍额定负载15分钟不失效,但很多小厂的设备根本达不到这个标准,你要是按1.0倍的额定功率选,碰到冲击负载直接就卡壳。
还有个容易被忽略的点,样本上写的”最大钻孔直径32mm”,是在Q235A软钢、最优切削参数下的理想值,你要是拿这个参数去打32mm的不锈钢,别说钻床扛不住,你进给手轮都摇不动。一般实际选型的时候,日常加工的最大孔径要比样本标称值小30%,才算给设备留够了疲劳寿命的裕量。比如标称最大钻32mm的立钻,日常打20mm的孔才是舒服的状态,硬要打32mm的碳钢,主轴轴承的寿命至少砍一半。
排屑结构的小设计,能省掉你80%的后续调试时间
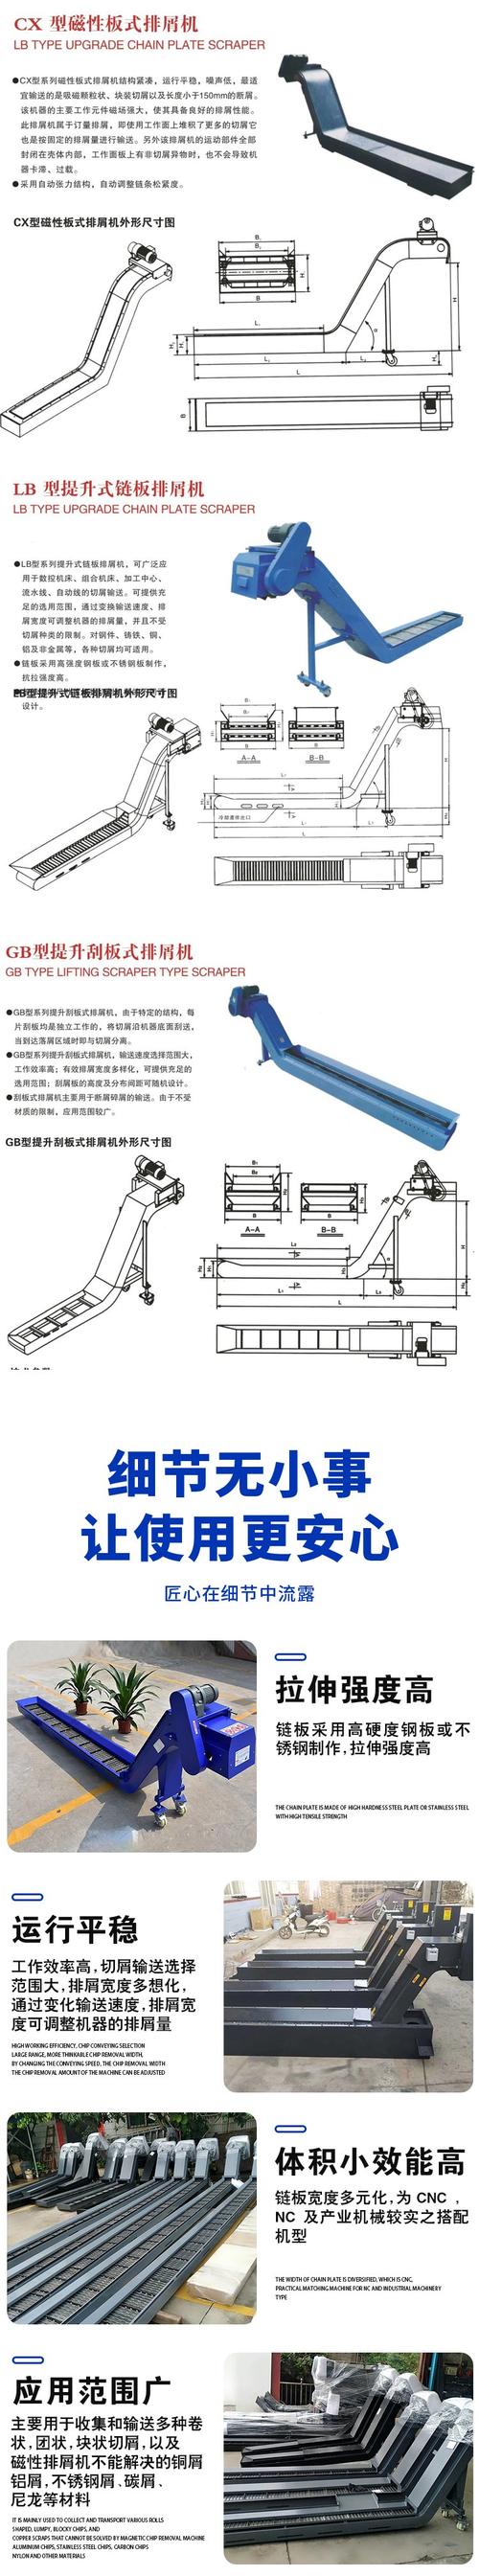
很多人觉得钻床结构简单,不就是个转的主轴加个工作台,能固定工件就行,根本不重视排屑结构的设计,真到了批量加工的时候,问题全出来了。
上次去深圳一家做3C铝合金结构件的厂子,他们的立钻工作台是纯平的,没有任何斜度,加工下来的铝屑掉在台面上,堆得跟小山似的,每打完一个工件,操作工就要花十分钟用毛刷把屑扫到地上,一天下来光清屑就要耗掉两个小时。后来我给他们出了个小方案,在工作台面上开了两个15度的斜槽,槽口对着设备侧面的集屑口,接个1.5kW的负压吸尘管,清屑时间直接降到1分钟,效率提了一大截,操作工都快感动哭了。
还有冷却液喷嘴的设计,很多设备的喷嘴是固定死的,角度根本调不了,打深孔的时候冷却液根本到不了切削区,钻头干磨,寿命直接砍半。别小看这个细节,把原来的固定喷嘴换成万向可调的,能伸到距离钻头切削刃5mm以内的位置,钻头的寿命至少能提30%。我之前见过更离谱的,有个厂的钻床喷嘴是对着工作台面喷的,冷却液全流到地上,切削区一点冷却都没有,打不锈钢的时候钻头钻两个孔就磨钝了,换了个喷嘴角度,钻头寿命直接从2个孔涨到30个孔,成本几乎为零。
对了,还有工作台T型槽的设计,很多人选设备的时候觉得T型槽越深越好,能装更大的夹具,其实根本不对。T型槽太深的话,切屑掉进去根本掏不出来,时间长了槽底被切屑和腐蚀液泡得全是锈,夹具装上去都不平。一般槽深12mm就完全够用,关键是要在槽的底部开几个漏屑孔,让切屑能顺着孔掉下去,接个可拆卸的集屑盒,省得天天掏槽里的切屑。
说实话,现在很多人觉得钻床是最没技术含量的设备,随便买个能用就行,真到了批量加工的时候,精度超差、钻头断得勤、效率上不去,才发现当初省的那几万块钱,后续要花几十万的成本补回来。我见过最离谱的,有个厂买了个杂牌的台钻,打M6的底孔,孔的位置度偏差能到0.3mm,后面攻丝的时候丝锥直接断在孔里,一个壳体件几十块钱,一天断二十个丝锥,损失的钱都够买个正经立钻了。
上周跟那个苏州外协厂的老板聊,他说之前买钻床就看谁便宜买谁,现在算下来,因为精度超差返工、钻头损耗、效率低,一年多花的钱都够买三台正规的立式钻床了。其实设备选型从来不是看参数表上的数字堆得有多好看,是你要真的懂自己的加工场景,懂设备的实际能力,别被那些好看的样本数据骗了。
