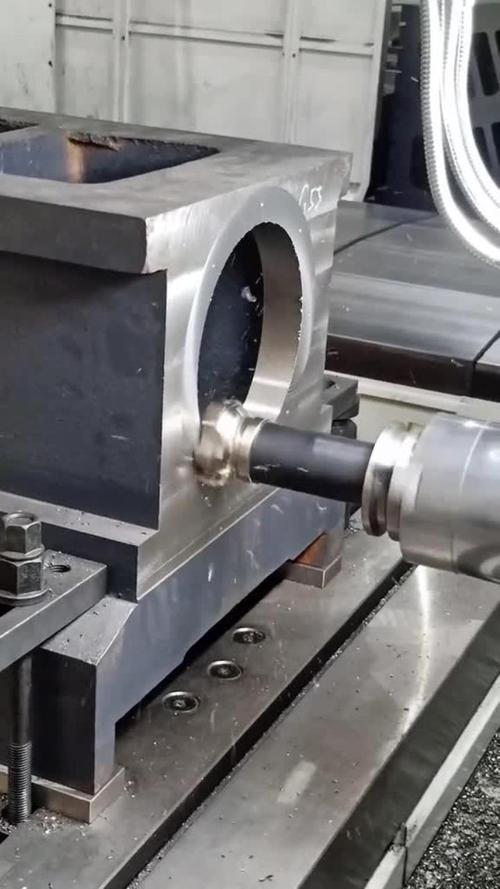
上周三金工实训车间的通风扇嗡嗡转,刚结束铣床工位轮训的学生排着队站到卧式镗床前面。那个平时SolidWorks装配图拿满绩的男生,盯着操作面板站了十分钟,手悬在进给手轮上方,半天没落下去。
我走过去碰了碰他的胳膊,让他转半圈手轮试试。
他还是不敢。
“怕啥?”
“我怕转多了,把孔镗废了。”
我没接话,把之前攒的一摞废零件推到他面前——都是前几届学生实训时镗坏的工件,有的孔壁上留着螺旋状的拉刀痕,有的同轴度偏到螺栓根本穿不进去,有的端面和孔轴线歪得能塞进一张A4纸。
被教材简化掉的对刀手感
之前我刚教书那会,也照着配套PPT按顺序讲:镗床的分类、主轴的运动参数、平旋盘的加工范围、对刀的理论步骤。所有笔试题目学生都能答得一字不差,一到实操工位就露怯。
教材里写的对刀流程永远是“调整主轴中心与预制孔中心重合,误差控制在0.02mm以内”,好像只要把数值输进数显表,机床就能自动找到完美的中心。可现实是什么?预制孔边缘带着之前钻孔留下的飞边,毛坯面的氧化皮蹭得百分表表针乱跳,悬伸的镗杆因为自重带下来的挠度,能让表针的跳动值飘出0.08mm,根本没有理想状态下的“完美基准”。
有次一个女生为了凑教材上的允许误差,偷偷把百分表的表座在工作台上挪了半厘米,最后镗出来的孔和外圆的同轴度差了0.3mm,工件直接报废。她站在机床旁边红着眼圈说,教材上的误差范围明明写得很清楚。
我当时没批评她。
说实话,这个错我刚当工艺员的时候也犯过。
为什么不先讲“加工边界”?
之前教研室备课的时候,总有老师觉得,机械设计方向的学生,没必要花这么多时间在镗床的实操上,知道原理、能看懂图纸就行,那些拧手轮的活,是车间操作师傅的事。
不过话说回来,他们的顾虑也不是没道理——毕竟现在设计软件的功能越来越强,学生只要拖动鼠标,就能生成任意形状的孔,谁还会在意这孔是怎么加工出来的?
我之前也这么想。
直到上次去企业调研,碰到刚工作两年的年轻结构工程师,对着刚加工完的减速箱体皱眉头——他在图纸上标了一个深径比12的贯通孔,完全没考虑普通卧式镗床的镗杆悬伸极限,最后车间为了加工这个孔,专门定制了加长的减震镗杆,单件加工成本翻了三倍,交期拖了整整一周。
那之后我把整个课程的顺序全改了。
第一节课不碰机床,先把堆在工位上的废零件挨个摆出来,让学生拿游标卡尺量、拿塞规试,试完了再问:知道为什么这些零件不能用吗?
等他们摸过那些歪掉的孔、刮花的内壁,再回头讲镗床的结构和运动,他们自然会问:为什么镗杆伸得越长,精度掉得越快?为什么工件装夹的时候要找正两次?
我从来不会在课上把“你必须记住”挂在嘴边。但只要他们亲手摸过那些因为设计不合理报废的零件,镗孔的深径比极限、工作台的旋转角度范围这些参数,根本不用死记硬背,自然就记在心里了。
容易被忽略的退刀间隙
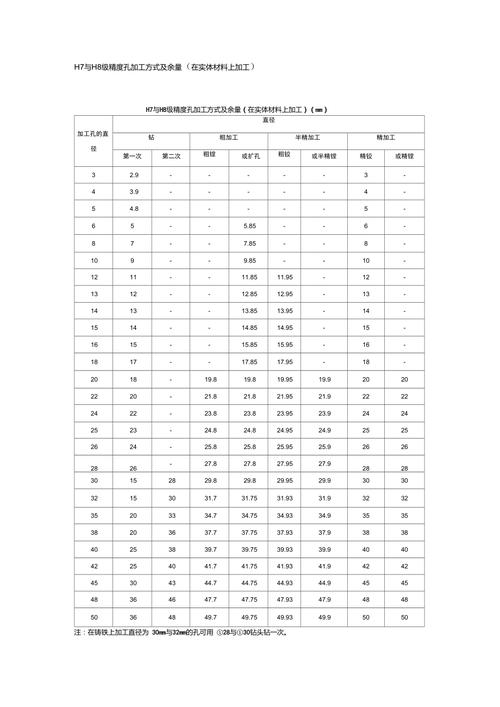
这几年改学生的课程设计,我碰到最多的问题,就是图纸上的镗孔设计,完全没考虑退刀的空间。
很多学生画孔的时候,默认是一个贯通的圆柱,从零件的一个面直接通到另一个面,根本没想着镗完孔之后,带着刀头的主轴要怎么退出来。
上次有个男生的课程设计是小型减速箱体,两个平行的轴承孔中间隔了一道加强筋,他直接把孔的深度画到了筋的端面,一点余量都没留。答辩的时候,企业来的评委直接指着图纸问:你这个孔镗到筋的位置就到底了,刀头退回来的时候,刀尖蹭到已经加工好的孔壁,拉出一圈螺旋刀痕,轴承装上去用不了三个月就磨坏,你打算怎么解决?
他当时站在讲台上愣了半天,根本没想过这个问题。
其实这个细节根本不需要讲什么高深的理论。你只要在镗床上实操过一次就知道,当镗刀加工到孔的尽头,主轴带着刀头往回退的时候,只要没有留够至少3mm宽的退刀槽,悬伸的镗杆一定会因为自重晃一下,刀尖在孔壁上划出来的印子,哪怕再细,也会影响孔的配合精度。
我后来专门把这个案例做成了课堂的小练习,让学生自己拿着废零件对比——留了退刀槽的孔壁,摸上去是光滑的;没留退刀槽的孔,靠近端面的位置总有一圈细微的刮痕。
昨天那个一开始不敢碰手轮的男生,最后把孔的尺寸镗到了公差范围内。他擦干净手轮上的切削液,突然抬头问我,以后做设计的时候,是不是真的要记得这些加工的细节?
我指了指他刚加工出来的零件,没说话。
零件摆在那,比什么道理都管用。
