上周帮苏州的客户排查一批航空铝合金叶片的表面粗糙度超差问题,找了三天,最后根源居然是磨床的静动压导轨间隙超了0.02mm。说出来你可能不信——厂家给的出厂精度报告里,导轨直线度是0.008mm/1000mm,完全满足GB/T 4671-2008《砂轮磨床 精度检验》的合格要求。
很多人对磨床的认知,还停留在”看出厂精度选就行”的阶段,真到了车间用起来才发现,同样参数的磨床,有人用10年精度还能保持,有人用半年就磨出来的零件全是废品。这里面的差别,全是出厂手册不会写的细节。
砂轮主轴的动平衡,从来不是G0.4等级就万事大吉
去年给无锡的一家液压件厂选外圆磨床,当时按主轴G0.4的动平衡要求选了电主轴款,结果磨出来的阀芯圆度一直卡在0.003mm,远达不到0.0015mm的设计要求。来回排查了一周,从主轴跳动到砂轮硬度,换了三四款砂轮都没解决,最后拆了法兰才发现,通用款砂轮法兰和主轴锥面的接触率只有62%,远低于要求的≥85%锥面接触率。
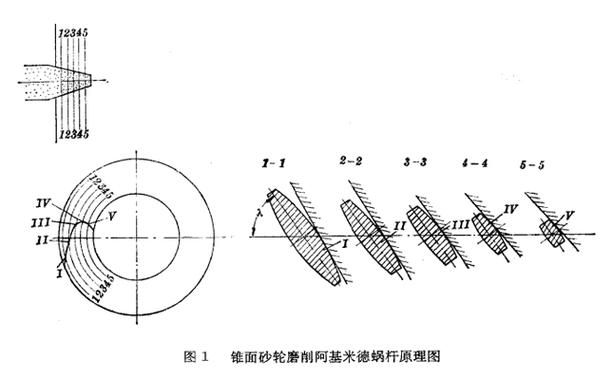
很多人觉得,主轴出厂标了G0.4的动平衡等级,就可以直接用。错。砂轮装夹本身就会带来新的不平衡量——哪怕你擦得再干净,砂轮本身的密度不均匀、法兰的重量偏差、甚至装夹时的一点点同轴度误差,都会把之前的平衡效果冲得一干二净。
别偷懒。
我们现在的强制要求是,不管新砂轮装夹、还是每次修完砂轮,必须在最高工作转速下用在线动平衡仪检测,把整机的残余不平衡量控制在≤0.4g·mm以内。之前有个同行图便宜,选了不带在线动平衡模块的磨床,每天开班要花20分钟手动拧平衡块调平衡,三个月算下来,光人工成本就够买整套在线动平衡系统了,更别说因为平衡没调好产生的废品损失。
导轨的间隙设计,才是磨床长期精度的隐形护城河
你拿到的磨床精度报告,90%都是空载下测的。
这是行业公开的秘密。按照GB/T 17421.1-2020《机床检验通则 第1部分:在无负荷或精加工条件下机床的几何精度》的要求,导轨直线度检测应该在额定负载下进行,但实际厂家为了拿到好看的检测数据,基本都是把工作台停在行程中间,空载测完就出报告。真到了车间,工作台带着几百公斤的工件、冷却液,再加上磨削时的切削力,导轨的间隙如果没调好,用不了半年精度就会飘。
之前接触过一家做汽车模具的工厂,买了三台带贴塑导轨的平面磨床,刚买来的时候磨出来的模具型面平面度能到0.005mm/500mm,结果用了不到两年,平面度就掉到0.02mm以上,拆开来一看,贴塑面已经被磨出了0.03mm的凹坑,导轨间隙从出厂的0.01mm涨到了0.05mm,工作台移动的时候能明显感觉到爬行。
我们现在给客户做选型的原则很简单:如果加工精度要求在IT5级以上,绝对不选普通贴塑导轨的磨床,直接上静动压导轨,哪怕整机价格贵30%。
别觉得贵。算笔账:一台普通贴塑导轨的磨床,用3年就要重新刮研导轨,单次刮研费用8万,加上停线一周的产能损失至少15万;静动压导轨的磨床,油膜的刚性是贴塑导轨的5倍以上,正常保养用10年,精度还能保持在出厂值的80%以上,哪个划算,明眼人都算得过来。
冷却系统的设计,90%的工程师都忽略了热变形影响
磨床的精度流失,60%以上来自热变形。
这句话真的不是危言耸听。之前做一个高精度丝杠磨床的项目,磨出来的丝杠导程累积误差一直超差,每天早上开机磨的第一件工件,导程误差是0.008mm/1000mm,完全合格,结果磨到中午就变成0.03mm/1000mm,差了快4倍。查了快一周,最后发现是冷却液的温度从早上的18℃升到了中午的27℃,整个床身因为温度升高产生的热伸长,把砂轮架的位置顶偏了0.02mm。
按材料参数算,铸铁床身的线膨胀系数是11.5×10^-6/℃,一台高度1500mm的中型磨床,温度每升高1℃,床身就会垂直伸长0.017mm——这个数值,比很多精密零件的整个公差带都大。很多工厂的冷却系统就是一个普通水箱,用水泵把冷却液淋到磨削区,夏天车间温度30多度,冷却液温度跟着飘,磨出来的零件精度自然稳不住。
我们现在的设计要求是,只要是加工精度IT6级以上的磨床,必须配恒温冷却系统,把冷却液的温度控制在±1℃以内,而且出液口要直接对准磨削区,不是在旁边随便淋一下冲掉磨屑就行。真的,我见过太多工厂,为了省几万块的恒温机,每年因为热变形报废的精密零件就值几十万,图啥呢?
干了这么多年和磨床相关的设计、选型、工艺调试,最大的感受是,磨床从来不是买回来就一劳永逸的设备。它的精度,藏在你擦法兰锥面的那片无纺布上,藏在你调导轨间隙时压在工作台上的配重块上,藏在你夏天给冷却系统设的温度参数里。那些看起来不起眼的细节,最后都会变成你车间里实打实的良品率。
